
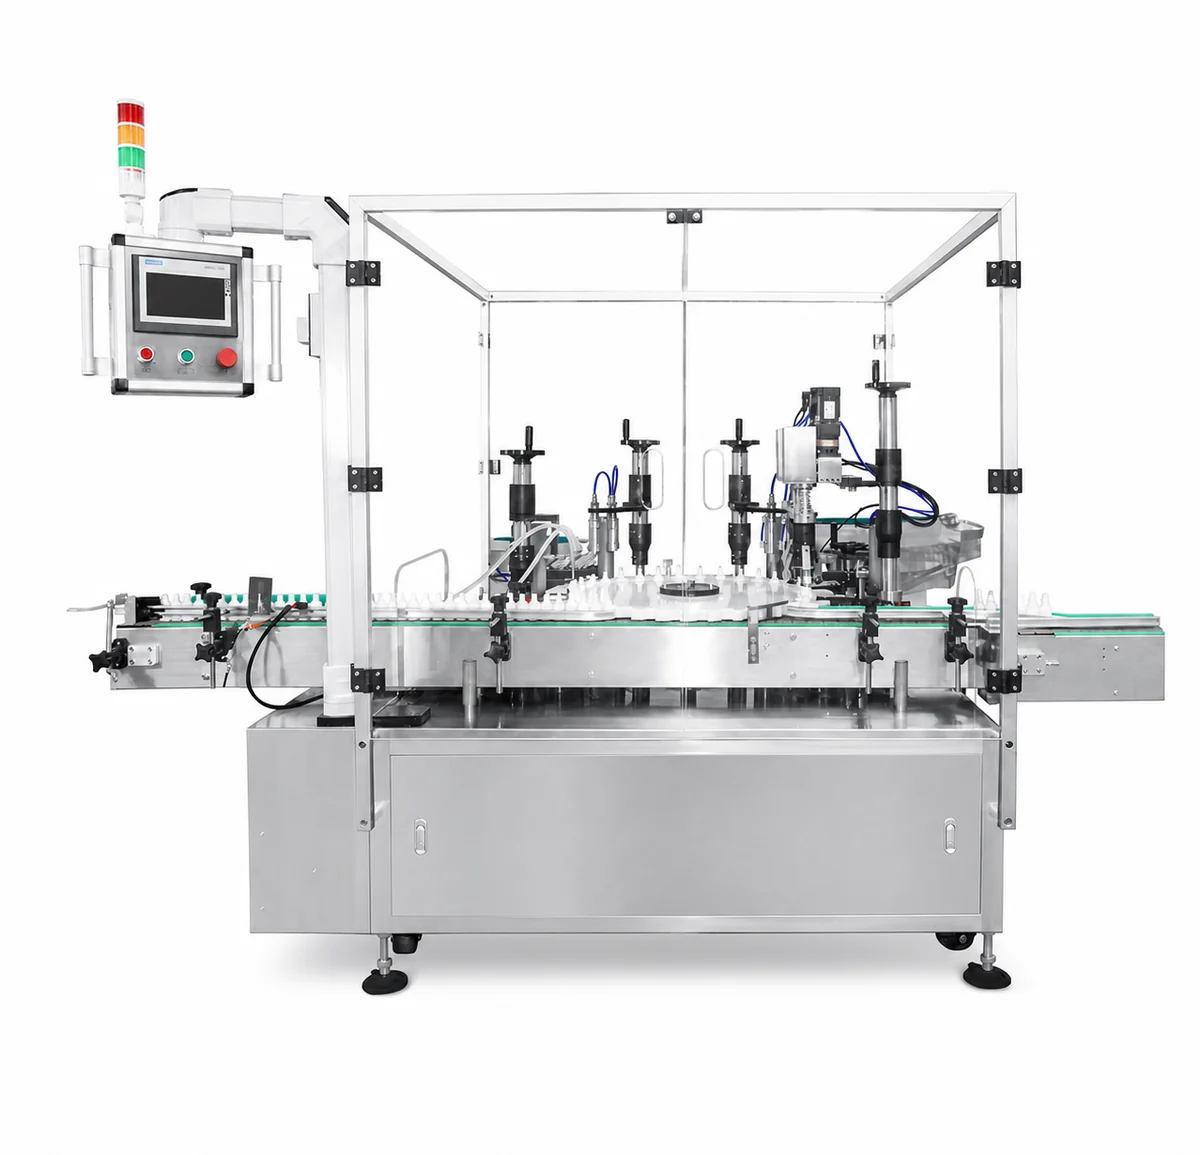
單區塊可以放置灌裝,插入和旋蓋一個緊湊平臺上的站點,但“一臺機器處理所有瓶子”并不是一個完整的工程答案。 每個容器在進入時必須保持控制,在站下停留,在操作之間轉移和離開機器。
1. 什么是“一體機更改部件”?
更改是用于指導、定位、轉讓或處理經確認的格式的包件特定組成部分。 在一個灌裝和旋蓋它們可能包括瓶子向導、持針者、球桿、輪子、螺絲、頸部向導, 灌裝定位器、插頭插入工具、蓋子卡和傳感器括號。 確切名單取決于機器結構
有些機器使用可調整的鐵軌和持有器,而不是專用的星輪。 其他人則使用星輪或索引式自付轉賬。 引文應說明實際配置的機制,而不是假設每個單一區塊都使用同一組部件。
本指南比一般指南窄 旋蓋機器機換型核對清單 . 它側重于界定和購買綜合格式所需的實物部件,而不是重設已經核準工具的封套。
2. 構建瓶、插件和瓶蓋格式矩陣
每個SKU生產系列各用一行。 如果直徑、頸部高度、肩膀、底部或穩定性發生變化,兩個瓶子的體積要達到名義數量,可能需要不同部分。 同一面額線的兩頂瓶蓋也可能要求不同的供料或緊握工具。
| 格式化字段 | 買方提供什么 | 供應商確認的 |
|---|---|---|
| 產品和劑量 | 液體行為、填充體積、溫度和可接受結果。 | 灌裝方法、產品接觸路徑、噴嘴位置和具有代表性的測試條件。 |
| 瓶裝 | 繪圖或測量、材料、身高、直徑、頸部、底部和填充重量。 | 指南、持單人、巴克、星輪或其他控制方法,以及是否需要一個專用部分。 |
| 內部構成部分 | 插件、拖管、插入或密封幾何和適配要求。 | feed、pick、插入和座位工具加上商定的檢查結果。 |
| 外部封口件 | Cap、泵、噴霧器或其他封口件裝置,裝有管和襯里。 | 排序,轉移,安置, 鎖緊或壓合工具和定向控制。 |
| 產出條件 | 每分鐘或每輪輪值和預期變化頻率所需接受的瓶子。 | 持續測試條件、操作員任務、補給和已知格式限制。 |
| 接受接受 | 貨包需要填充、座椅、扭矩、密封、泄漏和外觀檢查。 | 抽樣方法、試驗期、記錄、偏離和重試責任。 |
下 容器、封口件和產品清單 在釋放工具之前幫助收集所需信息。 當繪圖和照片不足以證實是否合適或工廠測試時,應要求提供物理部件。
3. 確認完整瓶裝接牌路徑
進食和間隔
瓶子必須在可重復的槽中進入,不跌落、磨斷或將下一個容器推入車站。 當配置的機器使用被喂的螺絲或索引式口袋時,檢查瓶裝直徑、高度、肩膀和相對于該部分的充氣穩定性。
星輪、車主或球
定位部件應控制瓶子,不過度擠壓、自由旋轉或頸部偏轉。 每一直徑并非都自動要求一個專用的星輪,但除非供應商說明控制方式并演示這種方法,否則無法核準格式。
站點對齊
裝瓶中心必須同意灌裝嘴 、插入工具以及旋蓋軸。 瓶子可以順暢行走,如果頸部抵上中位或負載下高度改變,則仍然錯誤。
排放和下游轉讓
確認成品瓶送出時,不會因接觸而使封口件鬆動、損傷長泵管,或使高窄容器失穩。若一體機連接貼標機或收瓶臺,測試也須包含這段交接。
4. 單獨確認內插插件和瓶蓋工具
集成機器可執行若干封口件作業,但每個作業都有自己的接口。 不得將它們歸在一個稱為“..”的細列項目之下。 旋蓋部分。”
| 運行 | 可能的格式特定項目 | 接受問題 |
|---|---|---|
| 插件或拖放器供料 | 進取器工具、跟蹤、降落傘、逃生和摘取資料。 | 構件是否正確,沒有損壞或反復果醬? |
| 插入 | 插入頭部頸部下面的支撐深度站和定位器 | 部件是否與買方所接受的深度和條件相符? |
| 放蓋 | 轉移手指,挑頭,降落傘, 釋放點和瓶蓋指南。 | 封口件是否直線抵達,并保持穩定鎖緊? |
| 螺滾鎖緊 | 查克,插入,輪廓配置, 反旋轉支持和高度設置。 | 完成的包件是否符合商定的線條、扭矩和封條檢查? |
| 壓入裝配 | 壓合治具、垂直支撐與深度控制。 | 是否在不扭曲瓶子或封口件的情況下實現了保留? |
泵頭、扳機噴頭與壓入式封口件,可能需要不同的供料與裝配方式。不要直接視為同一種簡單旋蓋工具的變體,應先閱讀較完整的封蓋設備選型指南。
5. 如何比較修改部分的報價
- 每個引用的部分都與一個有名的瓶、插頭和封套組合聯系在一起。
- 所涉范圍說明哪些部分是共享、可調整、專用、 選配或尚未證實。
- 部件圖紙或識別號在制造前受到控制。
- 每項核定格式都列有儲存、標簽和設置參考資料。
- 引號將格式部件與正常磨損和備件分開。
- 工廠的測試點名代表了容易和困難的形式。
- 換型工作、工具、操作員訪問和任何手工作業均予披露。
- 其他未來格式需要審查,而不是作為無限兼容性提出。
一般概況 包裝機零備件指南 解釋清單優先事項。 更改部件不是自動的備用部件:一個需要運行格式,而另一個在工作部件失靈或磨損時保護閑暇時間。
6. 校驗時更改部件工廠驗收測試
- 確認該格式的確切瓶、產品、插頭、瓶蓋和測試條件。
- 在啟動前記錄已安裝部件和調整引用。
- 在引入所有操作之前,先以控制速度運行瓶裝喂養和索引。
- 檢查支票灌裝并用商定的測試產品或有記錄的代表性材料確定瓶裝穩定性。
- 運行插入, 放蓋和鎖緊使用實際封口件部件。
- 測試正常停留、重新啟動和部件補充。
- 在持續運行期間,測量所接受的成品瓶、拒絕和操作員干預。
- 執行一個商定的格式更改,并記錄從最后接受的瓶子到第一個接受的一瓶的時間。
- 保存設置、 部件列表、 樣本結果、 偏差、 校正和重新測試證據 。
下 ZXSMART 工廠驗收程序 應說明哪些是經過測試的,哪些仍然是具體項目。 短短的干光視頻無法證明換型 、插座、瓶蓋結果或持續接受的產出。
7. 交付后控制改變部件
標簽每個部分都有核定格式或控制部件編號。 將墊片存放成一套,保護接觸表面,并在機器附近保持設置記錄。 之后換型,將部件返回其確定的位置,而不是與一般維修備件混合。
當瓶或封口件供應商改變圖紙、模版、材料或襯里時,將包件作為受控改動處理。 在使用先前的格式核準前,重新檢查相關處理和封口件結果。
8. FAQ 買家
哪些是變化部分灌裝和旋蓋一體機?
它們是特定格式的組成部分,用以指導、持有、轉讓、填充、加插或封套確認的軟件包。 實際清單按配置的機器排列,可包括向導、持單人、星輪、被打過的螺絲, 灌裝定位器、插頭工具、蓋子背包和傳感器括號。
每個瓶子大小都需要一個新的星輪嗎?
不一定。部分格式可共用可調整的定位輸送零件。若瓶徑、瓶口位置、肩部形狀或穩定性變化較大,可能需要專用星輪或夾具。應依實際容器逐一確認各格式。
一個一體機能處理不同的蓋子和內插頭嗎?
可能,當供料 、插入、安置和鎖緊各站點擁有適當的工具和范圍。 每個瓶子、內構件和外部封口件組合仍然需要有記錄的試驗和驗收結果。
更改部分報價應包括哪些內容?
它應該將每個部分都繪制成一個指定格式,確定共享和專用工具、國家儲存和設置記錄,并確定哪些包件將在 FAT.
如何修改部件在 FAT?
通過填充的、 灌裝位置、插入或蓋蓋處理, 鎖緊和排放。 記錄安裝的部件、設置參考文件、可接受輸出、拒絕、停止和重新開始行為以及第一個瓶子換型.
確認多格式獨制區塊項目
提交產品、瓶裝、內構件、外部封口件、所需流程序列和目標接受的產出。 ZXSMART 在確認項目范圍之前,將審查哪些調整可以共享,哪些軟件包接口需要專門的修改部分。
發送容器和封口件詳情