
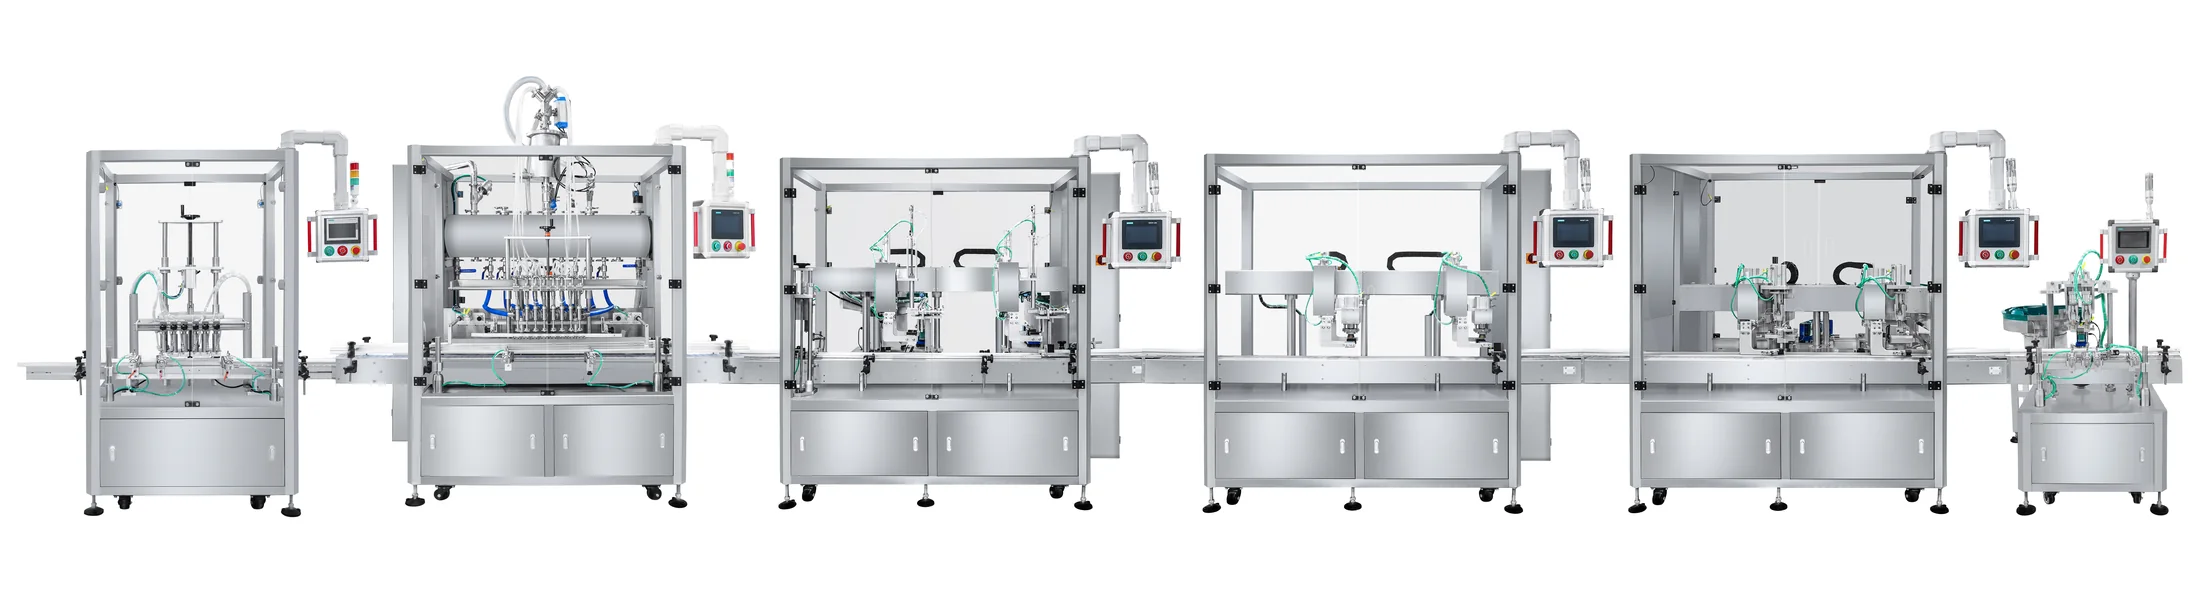
六頭六頭真空灌裝
6灌裝頭數
100-200 mL錄音錄音灌裝范圍范圍
50 瓶/瓶灌裝 - 站參考
±1%記錄準確性參考
下灌裝框被記錄為 304 不銹鋼。 產品接觸噴嘴和罐體區域記錄為 316 不銹鋼和不銹鋼下 150 L 包括水平檢測和低液體停止警報。
所提供的項目結合了瓶裝制, 灌裝 、閉閉會集會和貼標. 每個站點都用確認的瓶裝和封口件裝置作為工具。
六個吹氣頭在灌裝前,將過濾空氣吹入提供的瓶子。文件記錄的工站參考速度為每分鐘50瓶。
六六灌裝頭所記錄的封面 100 -200 mL 范圍,并注明精確度 ± 1 % 根據商定的試驗條件。
一個履帶式Servo站檢測每瓶酒,跟蹤其運動并安裝供應的噴霧泵組件。
獨立跟蹤站執行配置軋蓋以及經核準的封口件部分的中層操作。
一個選址站和氣壓急迫作業,根據抽樣組處理核準的外部瓶蓋。
下貼標范圍包括單瓶邊或圓瓶包裝貼標,加上另一個底部... 貼標站臺。
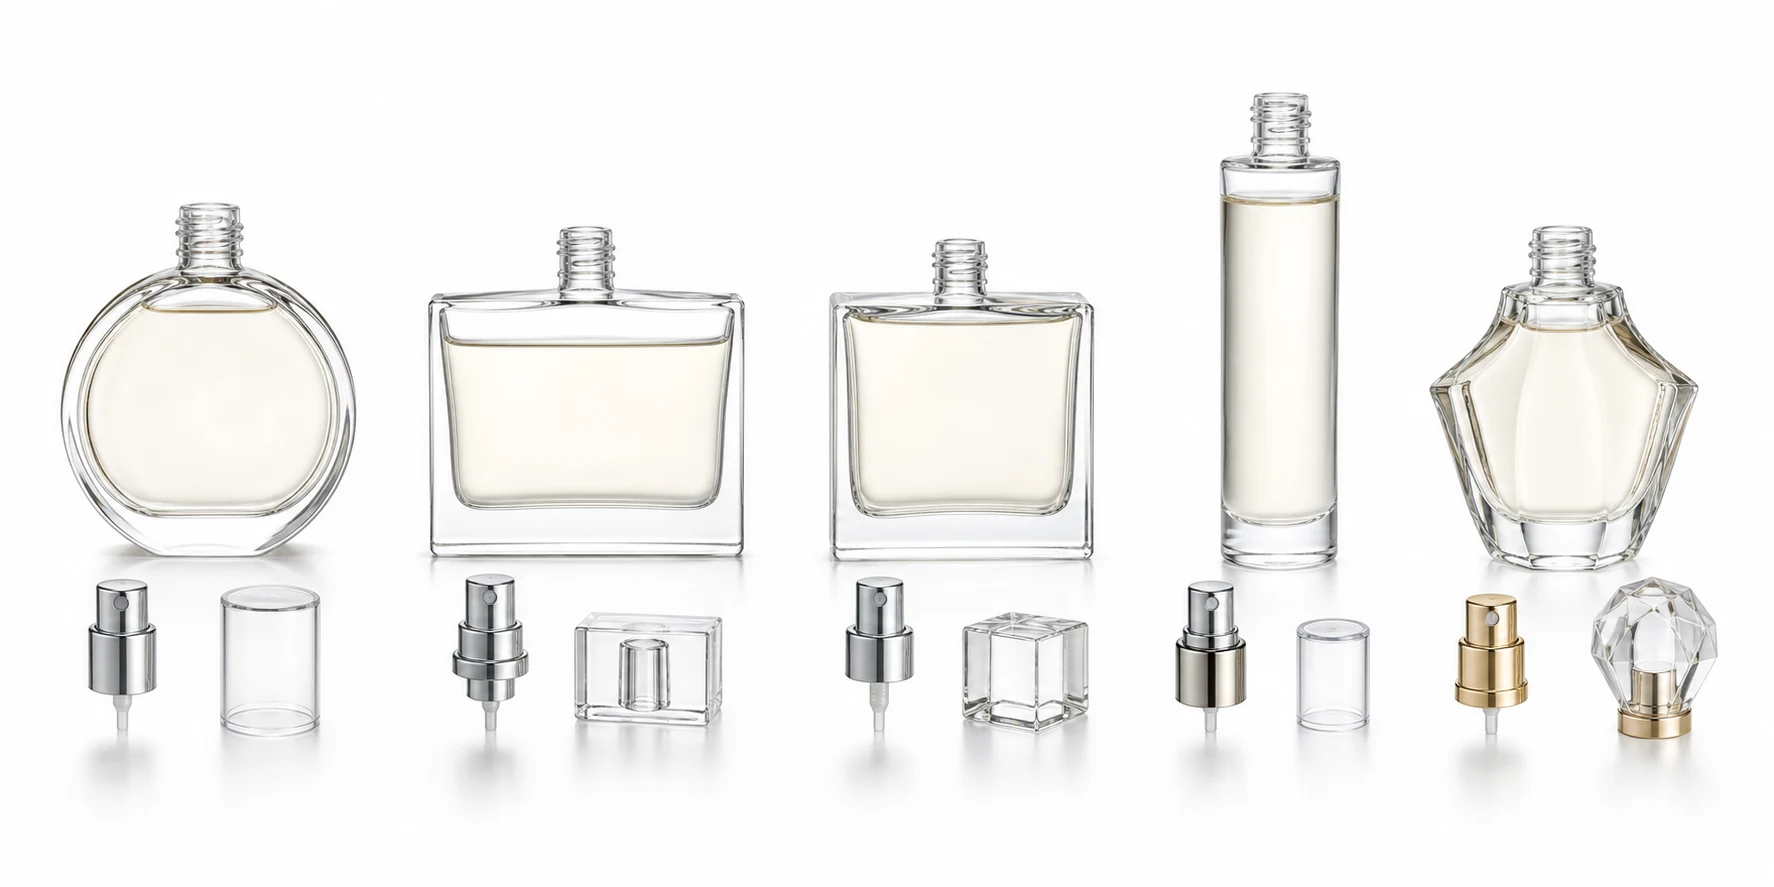
相似的香水瓶可能需要不同的制導、固定裝置軋蓋工具及封蓋處理部件。 整套組件在生產前經過審查。
圖像是包裝參考資料,而不是客戶生產樣品。 最后的兼容性從所提供的部件中得到確認。
這些提供的機器圖像顯示在香水之后使用的兩個自動站。 灌裝. 最終工具遵循核準的封口件程序。
若產線需要壓裝香水噴泵,請在報價前確認瓶口、噴泵和壓套,並核對報價是否包含漏液檢查。 查看噴泵壓裝與漏液檢查清單。
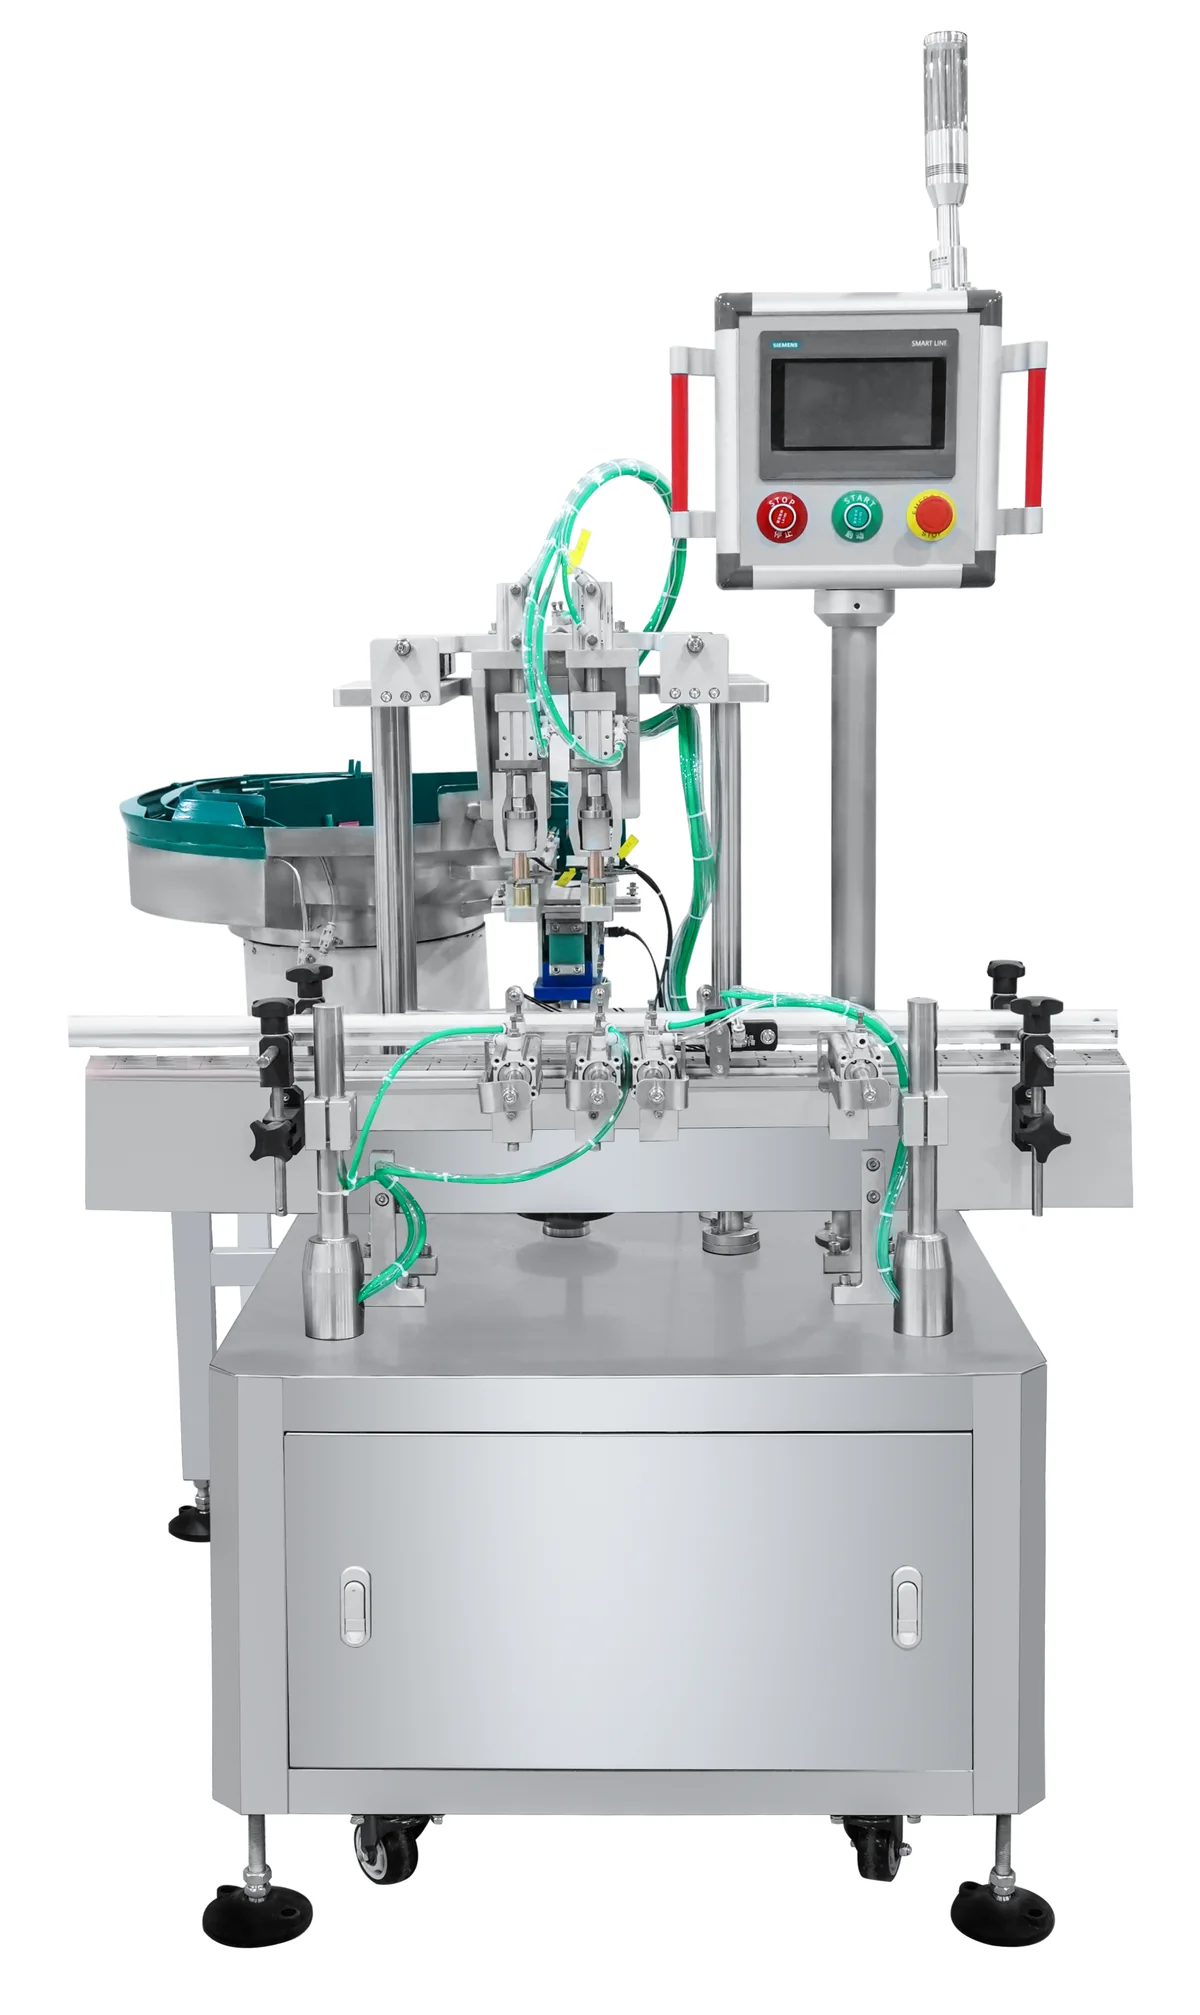
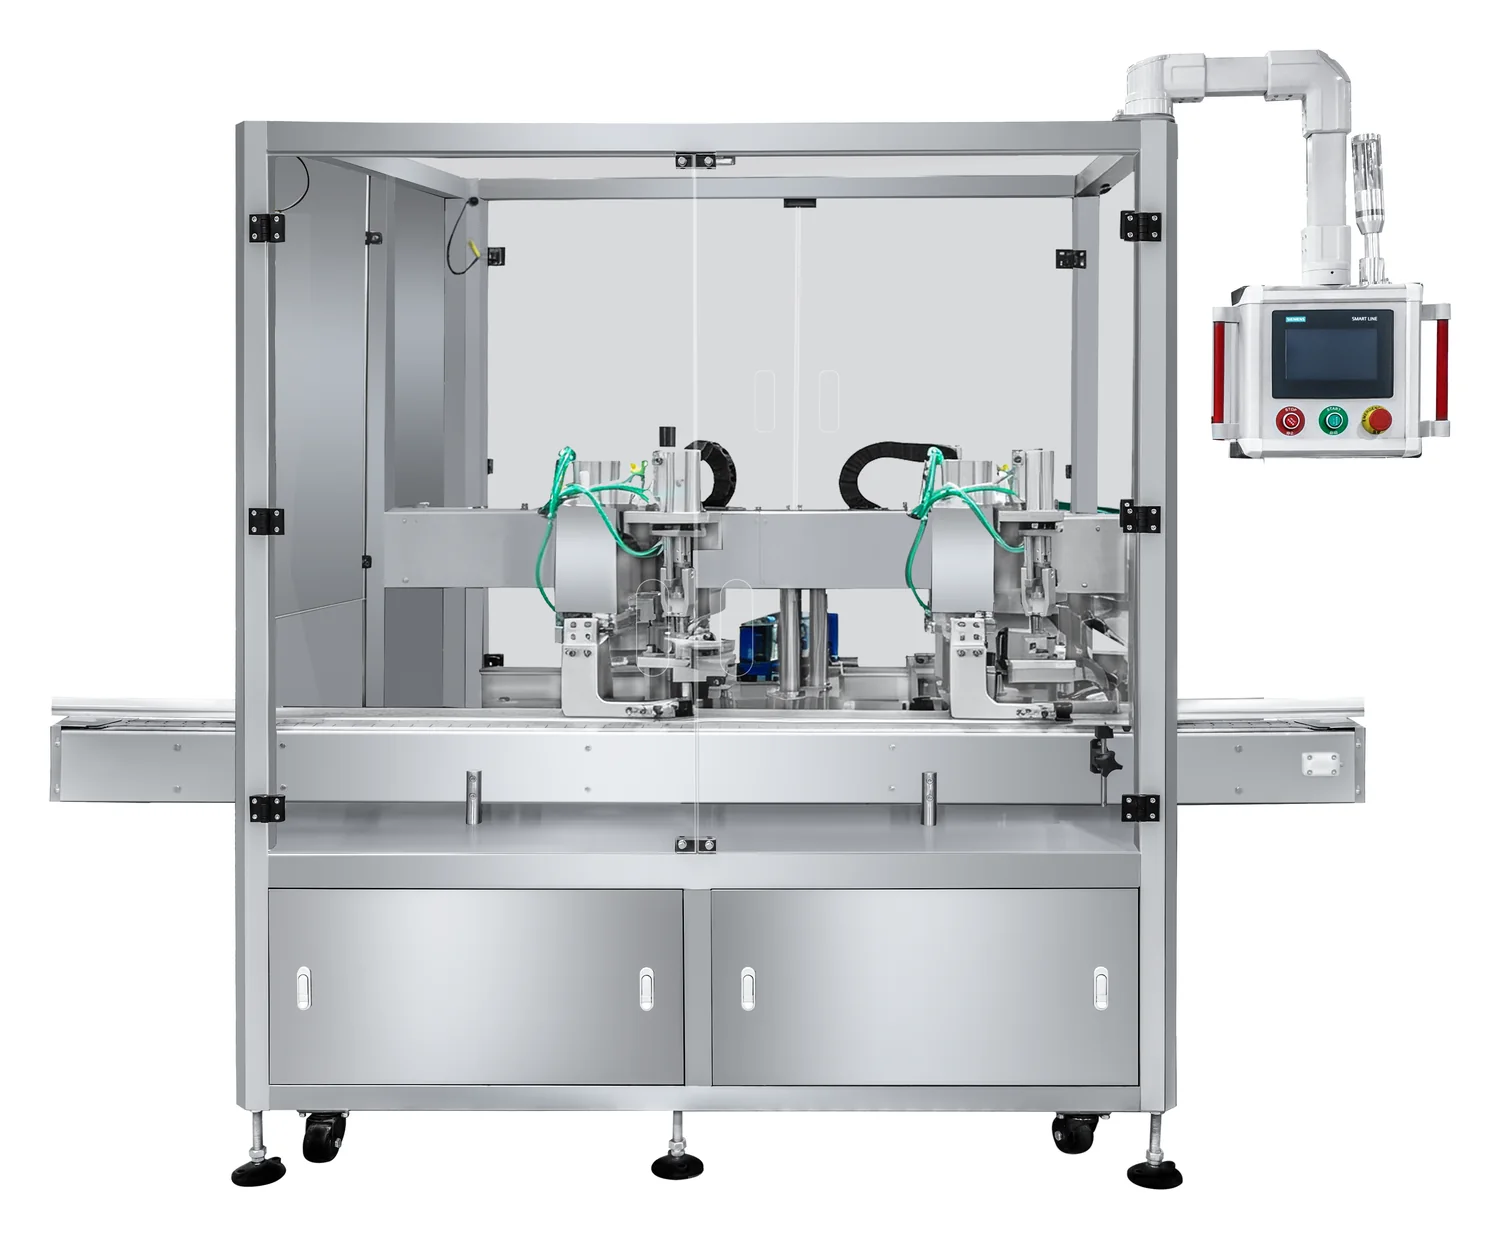
這些是所提供的生產記錄中的選取參考資料。 以具有代表性的產品和包裝樣品確認接受的全線性能。
下灌裝框被記錄為 304 不銹鋼。 產品接觸噴嘴和罐體區域記錄為 316 不銹鋼和不銹鋼下 150 L 包括水平檢測和低液體停止警報。
是。所列配置採用六頭負壓灌裝,文件記載的參考容量為 100–200 mL。最終設定須以實際香水液與瓶樣確認。
所列配置有分開的噴霧泵放置、軋蓋、裝飾圈和外蓋工位。實際工序依確認的封口零件組合而定;治具定案前,須用實物樣品逐一確認。
整線可持續產能取決於最慢工位的驗收速度、瓶身穩定性、灌裝量、封口處理與貼標結果。文件中的每分鐘 40–50 瓶是個別工位的參考值,不是整線保證速度。
工程評估後可能可行。不同瓶子可能需要換型零件、導軌、夾具、治具或不同振動盤。 每一組瓶身與封口件都須經過工程確認。
先提供香水液資料,以及瓶身、噴霧泵、裝飾圈、外蓋和標籤的照片或尺寸,並告知目標產能。請勿直接寄樣;如需實物確認,我們會另行通知。