
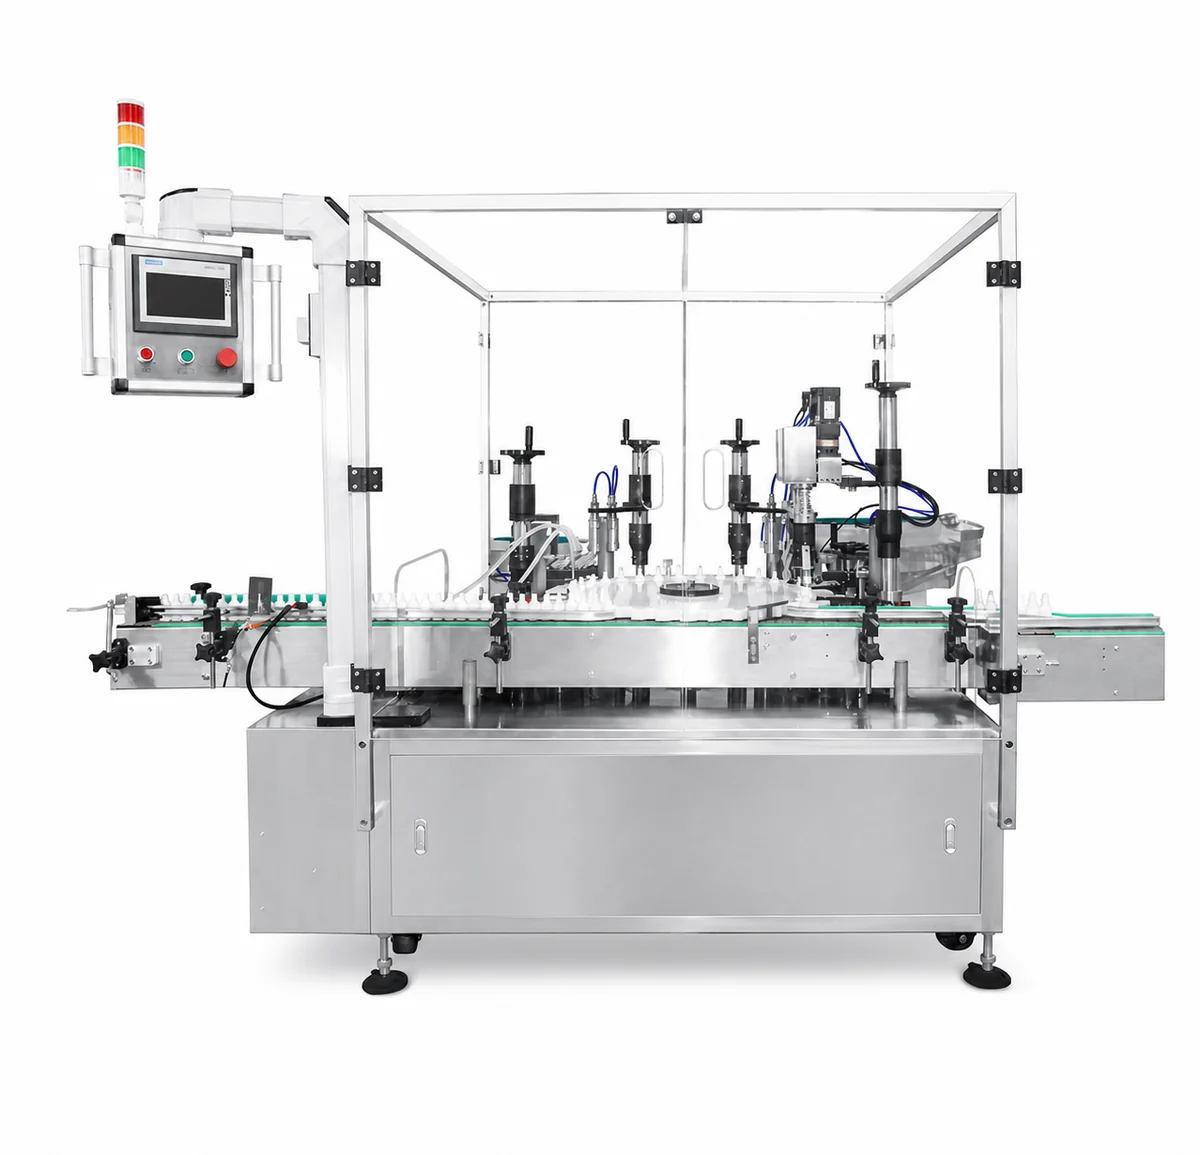
Un monobloque puede colocar estaciones de llenado, inserción de obturador y tapado en una plataforma compacta, pero “una máquina maneja todas las botellas” no es una respuesta de ingeniería completa. Cada contenedor debe permanecer controlado a medida que entra, se detiene bajo una estación, se transfiere entre las operaciones y sale de la máquina.
1. ¿Qué son las piezas de cambio Monoblock?
Las piezas de cambio son componentes específicos del paquete que se utilizan para guiar, localizar, transferir o procesar un formato confirmado. En un monobloque de llenado y tapado, pueden incluir guías de botellas, soportes, discos, ruedas estelares, un tornillo de entrada, guías de cuello, localizadores de llenado, herramientas de inserción de obturador, volquetes de tapa y soportes de sensores. La lista exacta depende de la estructura de la máquina.
Algunas máquinas utilizan raíles y soportes ajustables en lugar de una rueda estelar dedicada. Otros utilizan la transferencia de la rueda estelar o del bolsillo indexado. La cita debe describir el mecanismo configurado real en lugar de suponer que cada monobloque utiliza el mismo conjunto de piezas.
Esta guía tiene un alcance más específico que la lista general de comprobación de cambios de formato en tapadoras. Se centra en definir y comprar las piezas físicas necesarias para un formato integrado, no en reajustar una tapadora que ya dispone de útiles aprobados.
2. Construir una matriz de formato de botella, obturador y tapa
Utilice una fila para cada familia de SKU de producción. Dos botellas que comparten un volumen nominal pueden necesitar diferentes partes si cambia el diámetro, la altura del cuello, el hombro, la base o la estabilidad. Dos tapas con el mismo rosca nominal también pueden requerir diferentes herramientas de alimentación o agarre.
| Campo de formato | Lo que el comprador ofrece | Lo que confirma el proveedor |
|---|---|---|
| Producto y dosis | Comportamiento líquido, volumen de llenado, temperatura y resultado aceptable. | Método de llenado, trayectoria producto-contacto, posición de la boquilla y condición de prueba representativa. |
| Frasco | Dibujo o medidas, material, altura, diámetro, cuello, base y peso lleno. | Guía, soporte, disco, rueda estelar u otro método de control y si se requiere una pieza específica. |
| Componente interno | obturador, gotero, insertar o sello geometría y requisitos de ajuste. | Herramientas de alimentación, selección, inserción y asiento, además del resultado de la inspección acordado. |
| Cierre exterior | Tapón, bomba, pulverizador u otro cierre con tubo y revestimiento cuando esté presente. | Clasificación, transferencia, colocación, ajuste o prensado de herramientas y control de orientación. |
| Estado de la salida | Frascos aceptados requeridos por minuto o por turno y frecuencia de cambio esperada. | Condiciones de ensayo sostenidas, tareas del operador, reposición y límites de formato conocidos. |
| Aceptación | Relleno, asientos, par, sello, fugas y controles de apariencia necesarios para el paquete. | Método de muestreo, duración de la prueba, registros, desviaciones y responsabilidad de reprueba. |
Los Contenedor, cierre y lista de comprobación del producto ayuda a recoger la información necesaria antes de que se libere la herramienta. Los componentes físicos deben ser solicitados cuando los dibujos y fotos no son suficientes para confirmar el ajuste o pruebas de fábrica.
3. Confirmar la ruta completa de manipulación de botellas
Entrada y espaciado
La botella debe entrar en un tono repetible sin caer, raspar o empujar el siguiente contenedor en la estación. Cuando la máquina configurada utilice un tornillo de entrada o un bolsillo indexado, compruebe el diámetro, la altura, el hombro y la estabilidad de la botella contra esa parte.
Rueda estelar, soporte o disco
El componente de localización debe controlar el frasco sin presión excesiva, rotación libre o deflexión del cuello. Una rueda estelar dedicada no se requiere automáticamente para cada diámetro, pero un formato no puede ser aprobado hasta que el proveedor indique lo que la controla y demuestra ese método.
Alineación de la estación
El centro del frasco debe estar de acuerdo con la boquilla de llenado, la herramienta de inserción y el eje de tapado. Una botella puede viajar sin problemas y todavía estar mal para el proceso si el cuello llega fuera del centro o cambia la altura bajo carga.
Descarga y transferencia posterior
Compruebe que la botella acabada sale sin contacto que afloja el cierre, daña un tubo de bomba largo o desestabiliza un contenedor estrecho alto. Si el monobloque alimenta una etiquetadora o una tabla de recogida, incluya esa entrega en el ensayo.
4. Confirme por separado los útiles del obturador interior y del tapón
Una máquina integrada puede realizar varias operaciones de cierre, pero cada operación tiene su propia interfaz. No los agrupe bajo un elemento de línea llamado “piezas de corte”.
| Funcionamiento | Posibles elementos específicos para el formato | Cuestión relativa a la aceptación |
|---|---|---|
| Alimentación de obturador o gotero | Alimentador de herramientas, pista, paracaídas, escape y perfil de selección. | ¿El componente se presenta en la orientación correcta sin daños ni atascos repetidos? |
| Inserción | Cabeza de inserción, soporte por debajo del cuello, parada de profundidad y localizador. | ¿Está el componente sentado a la profundidad y condición aceptadas del comprador? |
| Colocación del tapón | Dedos de transferencia, cabezal de recogida, canaleta, punto de liberación y guía de tapones. | ¿El cierre llega directamente y permanece estable antes de apretar? |
| Apriete del tornillo | Cabezal de sujeción, inserto, perfil de rueda, apoyo antirrotación y ajuste de altura. | ¿El paquete terminado cumple con los controles acordados de rosca, torsión y sello? |
| Montaje de prensa | Herramienta de prensa, soporte vertical y control de profundidad. | ¿Se logra la retención sin distorsionar la botella o el cierre? |
Los cabezales de bomba, los pulverizadores de gatillo y los cierres de presión pueden necesitar diferentes métodos de alimentación y aplicación. Examen más amplio Guía de selección de la máquina de tapado antes de tratarlos como variantes de una simple herramienta de cierre de tornillo.
5. Cómo comparar las cotizaciones de las partes del cambio
- Cada conjunto de piezas citado está vinculado a una combinación llamada botella, obturador y tapa.
- El alcance indica qué partes son compartidas, ajustables, dedicadas, opcionales o aún no confirmadas.
- Los dibujos de piezas o los números de identificación se controlan antes de la fabricación.
- El almacenamiento, las etiquetas y las referencias de configuración se incluyen para cada formato aprobado.
- El presupuesto separa las piezas de formato del desgaste normal y las piezas de repuesto.
- La prueba de fábrica nombra los formatos representativos fáciles y difíciles.
- Se revela el trabajo de cambio, las herramientas, el acceso del operador y cualquier operación manual.
- Los formatos futuros adicionales requieren revisión en lugar de ser presentados como compatibilidad ilimitada.
Generalidades guía de piezas de repuesto de la máquina de embalaje explica las prioridades del inventario. Una parte de cambio no es automáticamente un repuesto: una es necesaria para ejecutar un formato, mientras que la otra protege el tiempo de actividad cuando un componente de trabajo falla o se desgasta.
6. Verifique las piezas de cambio durante la prueba de aceptación de fábrica
- Confirme la condición exacta de botella, producto, obturador, tapa y prueba para el formato.
- Registrar las piezas instaladas y las referencias de ajuste antes de comenzar.
- Ejecutar la entrada de botellas y la indexación a velocidad controlada antes de introducir todas las operaciones.
- Comprobar la posición de llenado y la estabilidad del frasco con el producto de ensayo acordado o el material representativo documentado.
- Ejecutar la inserción, la colocación de la tapa y el ajuste utilizando los componentes de cierre reales.
- Prueba una parada normal, reinicio y reposición de componentes.
- Medir las botellas terminadas aceptadas, los rechazos y las intervenciones del operador durante la ejecución sostenida.
- Realizar un cambio de formato acordado y registrar el tiempo desde la última botella aceptada hasta la primera botella aceptada.
- Guarde los ajustes, la lista de piezas, los resultados de la muestra, las desviaciones, las correcciones y las pruebas de reprueba.
Los ZXSMART Proceso de aceptación en fábrica debe indicar lo que se prueba y lo que sigue siendo específico del proyecto. Un vídeo corto y seco no puede probar el cambio, los asientos de obturador, el resultado de la tapa o la salida aceptada sostenida.
7. Control de cambio de piezas después de la entrega
Etiquetar cada parte con el formato aprobado o el número de pieza controlado. Almacene las piezas de apareamiento como un conjunto, proteja las superficies de contacto y mantenga un registro de configuración cerca de la máquina. Después del cambio, devuelva las piezas a su ubicación identificada en lugar de mezclarlas con repuestos de mantenimiento general.
Cuando un proveedor de botellas o cierres cambie un dibujo, molde, material o revestimiento, trate el paquete como un cambio controlado. Volver a comprobar el resultado de manipulación y cierre antes de utilizar la aprobación de formato anterior.
8. Preguntas frecuentes del comprador
¿Qué son las piezas de cambio en un monobloque de llenado y tapado?
Son los componentes específicos de formato que guían, mantienen, transfieren, llenan, enchufan o tapan un paquete confirmado. La lista actual sigue a la máquina configurada y puede incluir guías, soportes, ruedas estelares, tornillos de entrada, localizadores de llenado, herramientas de obturador, volquetes de tapa y soportes de sensores.
¿Cada tamaño de botella requiere una nueva rueda estelar?
No. Algunos formatos pueden compartir piezas de manipulación ajustables. Un gran cambio en el diámetro de la botella, la posición del cuello, la forma del hombro o la estabilidad puede requerir una rueda estelar o soporte dedicado. Solicite una respuesta de formato por formato basada en contenedores reales.
¿Puede un monobloque manejar diferentes tapas y obturadores internos?
Posiblemente, cuando las estaciones de alimentación, inserción, colocación y apriete tienen herramientas y rangos adecuados. Cada botella, componente interior y combinación de cierre exterior todavía necesita un ensayo documentado y resultado de aceptación.
¿Qué debe incluir una cotización de partes de cambio?
Se debe asignar cada conjunto de partes a un formato nombrado, identificar herramientas compartidas y dedicadas, el almacenamiento de estado y los registros de configuración, y definir qué paquetes se probarán durante FAT.
¿Cómo se debe verificar el cambio de piezas durante FAT?
Ejecute formatos representativos a través de entrada, ubicación de llenado, inserción o manipulación de tapas, apriete y descarga. Grabe las piezas instaladas, las referencias de configuración, la salida aceptada, los rechazos, el comportamiento de parada y reinicio y la primera botella aceptada después del cambio.
Confirmar un proyecto de monobloque multiformato
Enviar el producto, botella, componente interior, cierre exterior, secuencia de proceso requerida y objetivo de salida aceptada. ZXSMART examinará qué ajustes pueden compartirse y qué interfaces de paquetes necesitan partes de cambio específicas antes de confirmar el alcance del proyecto.
Enviar Contenedor y detalles de cierre