
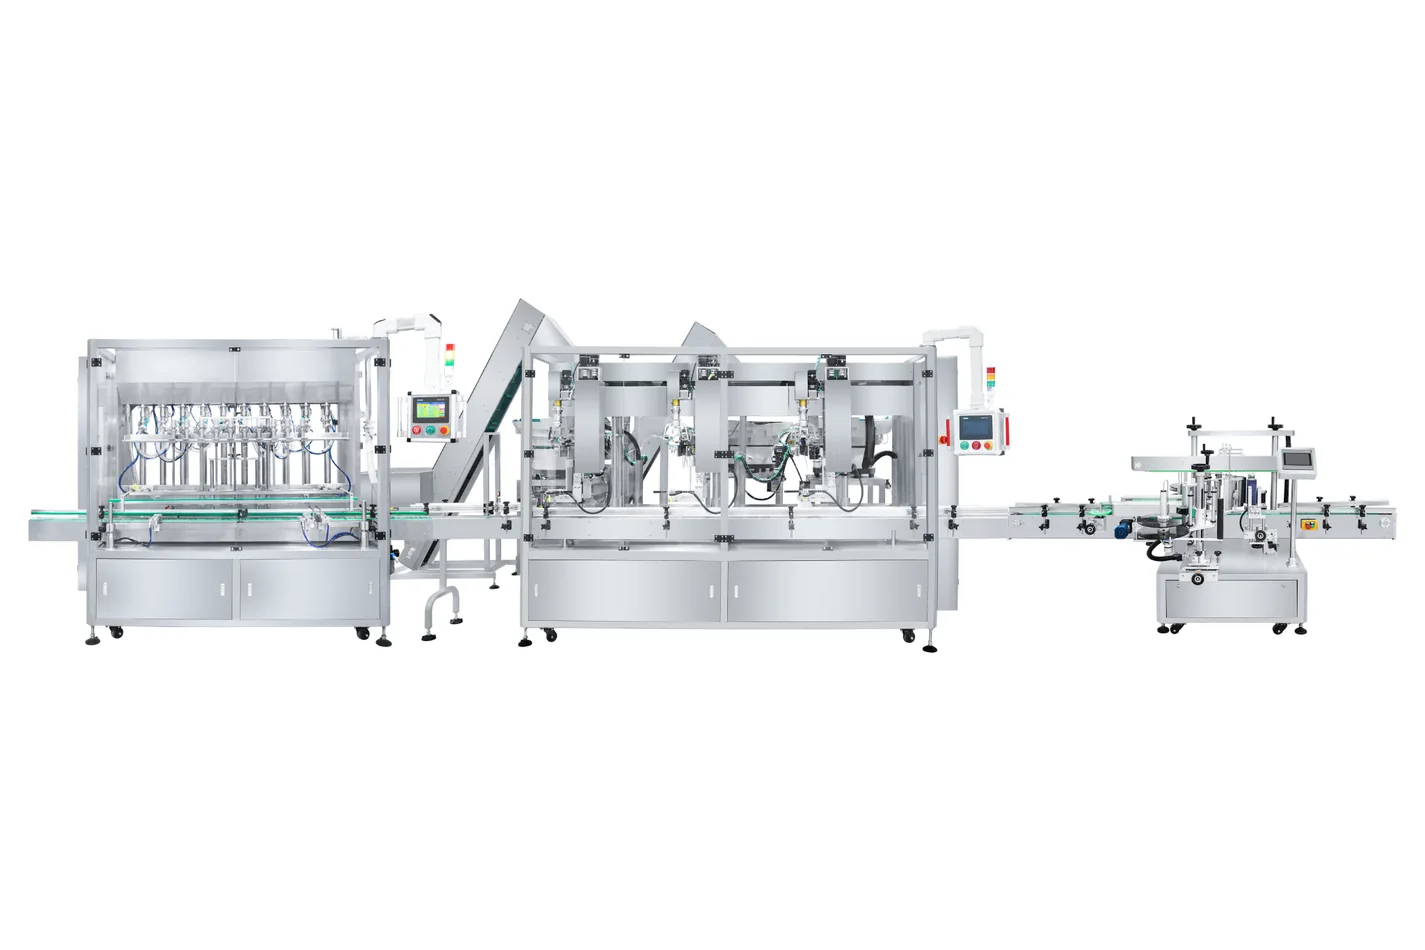
Una gamma di prodotti può talvolta condividere una piattaforma di riempimento. Ciò non significa che ogni prodotto debba condividere un unico percorso o che ogni confezione possa essere lavorata con una semplice modifica delle impostazioni. L'acquisto migliore dipende dalla famiglia di prodotti, dal programma dei lotti, dai requisiti di pulizia, dai formati di flaconi e chiusure, dalla produzione utilizzabile e dal costo di mantenere disponibile la produzione.
1. Parti da una matrice della gamma di prodotti e confezioni
Non partire dal numero di macchine. Parti da una riga per ogni famiglia di prodotti e confezioni da produrre. Prodotti della stessa categoria commerciale possono comportarsi diversamente nella riempitrice. Anche flaconi dello stesso volume nominale possono richiedere guide, ugelli, posizioni di riempimento, gestione dei tappi o controllo delle etichette differenti.
| Dato in ingresso | Che cosa registra l'acquirente | Decisione influenzata |
|---|---|---|
| Prodotto | Comportamento del flusso alla temperatura di riempimento, schiuma, particelle, filamenti o gocciolamento, concentrazione e criticità note relative ai residui. | Principio di riempimento, campo della pompa o del pistone, progettazione degli ugelli, alimentazione del prodotto e materiali a contatto. |
| Intervallo di riempimento | Ogni volume richiesto, dimensione normale del lotto e quota di produzione. | Se un unico intervallo di dosaggio sia pratico o servano cilindri, pompe, ugelli o ricette diversi. |
| Contenitore | Materiale, dimensioni, posizione del collo, apertura, rigidità, base e stabilità da pieno. | Guide, avanzamento intermittente, posizionamento del flacone, spazio per gli ugelli e metodo di trasferimento. |
| Chiusura ed etichetta | Tappo, pompa dosatrice per flaconi, spruzzatore a grilletto, sottotappo, guarnizione del tappo, disegno dell'etichetta, direzione di svolgimento e requisito di orientamento. | Se le stazioni a valle possano condividere il formato o richiedano alimentazione dedicata, attrezzaggi o un'altra stazione. |
| Organizzazione del lavoro | Frequenza dei lotti, sequenza dei prodotti, produzione richiesta, picchi stagionali e operatori disponibili. | Se la flessibilità generi valore o i cambi ripetuti sottraggano troppo tempo utilizzabile. |
| Condizioni dello stabilimento | Spazio, direzione della linea, elettricità, aria, alimentazione del prodotto, drenaggio e utenze di pulizia. | Se sia possibile installare e supportare moduli condivisi, attrezzature in parallelo o una disposizione realizzata per fasi. |
Usa la guida ZXSMART alle informazioni su contenitore, chiusura, etichetta e prodotto per raccogliere i dati iniziali. Classifica ogni formato come regolazione condivisa, parte dedicata per il cambio formato, set dedicato a contatto con il prodotto o non confermato. La parola “regolabile” non deve mai sostituire una risposta formato per formato. La guida alle parti per il cambio formato delle linee di imbottigliamento offre un modo pratico per distinguere regolazioni, parti dedicate e aspetti non confermati.
2. Piattaforma multiprodotto condivisa o attrezzature dedicate
| Fattore decisionale | Piattaforma di riempimento condivisa | Set a contatto con il prodotto, modulo o macchina dedicati |
|---|---|---|
| Impiego più adatto | Famiglie di prodotti compatibili, formati controllati, campagne più brevi o irregolari e spazio limitato a pavimento. | Prodotti ad alto utilizzo, residui o materiali incompatibili, pulizia difficile, diversi principi di dosaggio o uno SKU importante che deve rimanere disponibile. |
| Impegno del cambio formato | Richiede una sequenza documentata per svuotamento, pulizia, parti, guide, ricette e controlli dei primi pezzi. | Può ridurre il lavoro di cambio condiviso, ma richiede comunque preparazione e verifica controllate. |
| Disponibilità | Un'unica risorsa è condivisa tra gli SKU; durante il cambio, la pulizia o la riparazione ne risentono tutti i prodotti assegnati. | La produzione può essere separata per prodotto o formato, ma le attrezzature aggiuntive devono essere giustificate dalla domanda reale. |
| Flessibilità | Utile solo entro i campi progettati di riempimento, volume, flaconi e stazioni a valle. | Ottimizzata su un ambito confermato più ristretto; i formati futuri richiedono comunque una verifica. |
| Rischio di manutenzione | Un singolo guasto può influire su ogni SKU assegnato alla piattaforma. | Un problema può essere limitato a un solo ambito, anche se più attrezzature comportano più elementi da manutenere. |
| Valutazione dell'investimento | Meno macchine di base possono ridurre l'ambito iniziale, ma vanno inclusi parti per il cambio formato, tempo di cambio, manodopera e perdite di prodotto. | Più attrezzature di base e spazio; confronta il valore della disponibilità, di un rilascio più semplice e di campagne stabili. |
Non esiste un vincitore universale. Un preventivo utile rende visibili i confini: quali combinazioni di prodotto e confezione sono approvate, che cosa deve essere cambiato, che cosa rimane installato, che cosa è dedicato e che cosa non è stato provato.
3. Supera quattro verifiche tecniche prima di condividere le attrezzature
Verifica 1: i prodotti possono condividere un principio di riempimento?
Confronta le condizioni realistiche più difficili, non soltanto il liquido più semplice. Viscosità, schiuma, particelle, temperatura, comportamento all'interruzione del flusso e intervallo di riempimento richiesto influenzano il metodo. Non presumere che un sistema scelto per olio a scorrimento libero copra anche una lozione densa o un prodotto con particelle senza una verifica separata.
La guida generale alla scelta delle riempitrici spiega come il comportamento del prodotto influenzi il metodo iniziale. Esamina l'attuale gamma di riempitrici ZXSMART soltanto dopo aver chiarito la matrice di prodotti e confezioni. Questa decisione sulla gamma inizia dopo che per ogni prodotto è stato individuato un approccio di dosaggio tecnicamente idoneo.
Verifica 2: l'intero percorso del prodotto può essere separato e rilasciato?
Elenca tutto ciò che il prodotto tocca: serbatoio o collegamento di alimentazione, tubi, pompa o cilindro, valvole, collettore, guarnizioni e ugelli. I team qualificati dell'acquirente per prodotto, qualità e sicurezza devono definire il risultato approvato di separazione e pulizia. Alcune gamme possono condividere un percorso con una procedura controllata. Altre richiedono tubi, serbatoi, pompe, ugelli, set a contatto con il prodotto o macchine separate dedicati.
Usa la guida esistente alla pulizia e al cambio prodotto delle riempitrici per liquidi per la procedura in sé. Qui si decide soltanto se tale procedura sia pratica alla frequenza dei lotti prevista.
Verifica 3: le confezioni rientrano in un intervallo di formati controllato?
Il solo volume di riempimento non basta. Verifica altezza, larghezza o diametro del flacone, posizione del collo, apertura, rigidità, base e stabilità da pieno. Conferma distanza e spazio degli ugelli, metodo di avanzamento intermittente o a inseguimento, campo delle guide e scarico. Poi esamina alimentazione dei tappi, tappatura, etichettatura e codifica. Una riempitrice può accettare un flacone mentre la linea completa non può farlo.
Verifica 4: il cambio preserva il tempo di produzione utilizzabile?
Una piattaforma può essere tecnicamente capace di lavorare più SKU e rimanere una scelta commerciale sbagliata. Calcola il tempo per recupero del prodotto, pulizia, controllo, asciugatura o sgombero, sostituzione delle parti, selezione della ricetta, regolazione delle guide, adescamento, controlli dei primi pezzi e rilascio da parte dell'operatore. Confronta il totale con durata e frequenza di ogni campagna produttiva.
4. Quando conviene una piattaforma di riempimento condivisa
Un progetto condiviso può anche essere realizzato per fasi. La guida esistente al riempimento semiautomatico e automatico mantiene distinta la scelta dell'automazione da quella di ripartizione della gamma. Un ambito condiviso non richiede di automatizzare ogni attività contemporaneamente.
5. Quando un ambito dedicato è più facile da giustificare
- I prodotti richiedono principi di riempimento differenti o materiali incompatibili a contatto con il prodotto.
- Il piano approvato di separazione dei prodotti è difficile da ripetere su un unico percorso condiviso.
- Uno SKU principale richiede produzione continua mentre si cambia o si prova un altro prodotto.
- I formati di flaconi, chiusure o etichette richiedono strutture di movimentazione incompatibili.
- Campagne brevi e frequenti assorbono in cambi più tempo programmato di quanto la piattaforma condivisa possa recuperare.
- Un formato futuro è ancora incerto e non deve essere incluso tra le capacità confermate.
Dedicato non significa sempre una linea produttiva completamente separata. Il confine corretto può essere un set dedicato di tubi e ugelli, un modulo separato di alimentazione del prodotto, componenti di riempimento specifici del formato, un utensile dedicato di tappatura oppure una riempitrice separata collegata ad attrezzature condivise a valle. L'ambito deve seguire i rischi e l'economia del progetto reale.
6. Calcola l'impegno dei cambi, non solo il prezzo della macchina
Applica l'equazione a ogni SKU previsto. Poi confronta i contenitori finiti conformi, non i soli cicli della riempitrice. Se una stazione condivisa non è disponibile, ne risentono tutti i prodotti assegnati. Se le attrezzature dedicate sono poco utilizzate, la capacità aggiuntiva potrebbe non generare valore sufficiente a giustificarne l'ambito.
La decisione deve includere:
- Prodotto recuperato, trattenuto o scartato durante ogni cambio.
- Materiali di pulizia, utenze e smaltimento gestiti secondo la procedura approvata dell'acquirente.
- Tempo dell'operatore per smontaggio, preparazione, controllo e rilascio dei primi pezzi.
- Parti e spazio di stoccaggio necessari per ogni famiglia di prodotti e confezioni.
- Impatto sulla produzione quando una stazione condivisa non è disponibile.
- Spazio a pavimento, utenze e responsabilità di manutenzione delle attrezzature aggiuntive.
7. Usa lo stesso ambito per confrontare le proposte dei fornitori
- Allega a ogni richiesta di preventivo un'unica matrice controllata di prodotti e confezioni.
- Chiedi al fornitore di contrassegnare ogni riga come approvata, condizionata o non confermata.
- Identifica principio di riempimento, intervallo e materiali a contatto per ogni famiglia di prodotti.
- Elenca regolazioni condivise, set dedicati a contatto con il prodotto, parti di formato e moduli opzionali.
- Descrivi ogni passaggio di recupero del prodotto, cambio e verifica dei primi pezzi richiesto dal progetto della macchina.
- Elenca i cambi di flaconi, tappi, etichette e trasferimenti nell'intera linea, non solo nella riempitrice.
- Specifica attività degli operatori, utenze e rifornimento dei materiali alla produzione continuativa proposta.
- Definisci ricambi e parti di usura, disegni, manuali, formazione e responsabilità dell'assistenza.
- Specifica quali prodotti e formati rappresentativi saranno provati prima della spedizione.
- Distingui la capacità dimostrata da un'opzione futura che richiede ancora campioni e verifica tecnica.
Per un progetto completo di riempimento, tappatura ed etichettatura, esamina l'attuale ambito delle linee complete di confezionamento ZXSMART. Le stazioni configurate devono dipendere da prodotto, contenitore, chiusura, etichetta, produzione obiettivo e condizioni dello stabilimento, anziché da un pacchetto settoriale fisso.
8. Verifica la decisione sulla gamma durante il FAT
Un collaudo di accettazione in fabbrica rappresentativo deve dimostrare i confini scritti nel preventivo. Non provare soltanto il prodotto più facile o il flacone più stabile.
- Seleziona i prodotti facili e difficili concordati, i riempimenti minimi e massimi e i formati di confezione meno stabili.
- Conferma i sostituti approvati se non è possibile fornire il materiale di produzione per la prova in fabbrica.
- Registra il set a contatto con il prodotto installato, le parti di formato, le ricette e le impostazioni meccaniche.
- Fai funzionare ogni formato rappresentativo abbastanza a lungo da osservare rifornimenti, fermate e riavvii normali.
- Registra produzione finita accettata, scarti, gocciolamenti o schiuma, movimentazione dei flaconi, risultato della tappatura e dell'etichettatura e interventi degli operatori.
- Esegui un cambio prodotto o formato concordato usando attrezzi, personale e procedure approvate ordinari.
- Registra l'ultima unità accettata prima del cambio e la prima unità accettata dopo il rilascio.
- Conserva scostamenti, correzioni, evidenze delle riprove e confini esatti dei formati non provati.
Confronta ambiti di riempimento condivisi e dedicati
Invia la famiglia di prodotti prevista, i volumi di riempimento, i flaconi, le chiusure, le etichette, le dimensioni dei lotti, la frequenza dei cambi, la produzione accettata obiettivo e le condizioni dello stabilimento. Il team tecnico ZXSMART può identificare che cosa sia condivisibile, che cosa possa richiedere parti dedicate a contatto con il prodotto o di formato e che cosa richieda ancora campioni e prove.
Invia i dettagli di prodotto e confezione9. Domande frequenti degli acquirenti
Come suddividere una gamma di prodotti tra attrezzature di riempimento condivise e dedicate?
Crea una matrice di prodotti e formati, poi raggruppa gli SKU che possono condividere un principio di riempimento compatibile, materiali a contatto con il prodotto, un intervallo di formati approvato e un cambio verificato. Assegna set a contatto con il prodotto, moduli o attrezzature separate dedicati quando incompatibilità, necessità di disponibilità per volumi elevati o impegno dei cambi rendono difficile controllare la condivisione.
Un progetto multiprodotto richiede una linea completa per ogni SKU?
Non necessariamente. Un progetto può condividere determinate stazioni e usare, dove necessario, set dedicati a contatto con il prodotto, parti per la movimentazione dei contenitori, soluzioni di chiusura o etichettatura oppure attrezzature complete. Decidi stazione per stazione sulla base della matrice dei formati e di prove rappresentative in fabbrica.
Quando una riempitrice dedicata è solitamente la scelta migliore?
Un ambito dedicato diventa più facile da giustificare quando i prodotti sono difficili da separare o da pulire, i formati richiedono movimentazioni incompatibili, uno SKU ad alto volume deve rimanere disponibile o i cambi condivisi consumano troppo tempo di produzione programmato.
Una riempitrice flessibile è sempre meno costosa di attrezzature dedicate?
No. Confronta la produzione utilizzabile complessiva e le responsabilità, includendo parti per il cambio formato, set a contatto con il prodotto, tempo di pulizia, recupero o scarto del prodotto, controlli di avviamento, manodopera, fermate e modifiche future. Un numero iniziale inferiore di macchine può comunque generare costi operativi più elevati.
Che cosa va provato prima di approvare un ambito di riempimento condiviso o dedicato?
Prova prodotti rappresentativi facili e difficili, riempimenti minimi e massimi, i flaconi meno stabili e le chiusure e le etichette richieste. Registra parti installate, impostazioni, passaggi di cambio, prime unità accettate, produzione accettata continuativa, scarti, fermate e interventi degli operatori.
Note di ricerca
Le discussioni pubbliche su Reddit sono state esaminate nel browser dell'utente con accesso effettuato il 14 settembre 2026, per comprendere come gli acquirenti descrivono attrezzature versatili o specializzate, lotti piccoli e irregolari, perdite di prodotto, lavoro di cambio, assistenza, riparabilità e produzione utilizzabile dell'operatore. Queste discussioni sono state usate soltanto come indicazioni per domande e linguaggio. Non sono casi di clienti ZXSMART, raccomandazioni, dichiarazioni di prestazioni verificate o istruzioni tecniche universali.
- Reddit: acquirenti del settore bevande discutono di domande ai fornitori, prodotti difficili, parti di usura, utenze, assistenza e produzione utilizzabile
- Reddit: acquirenti di piccole produzioni confrontano attrezzature economiche temporanee con assistenza, riparabilità e affidabilità a lungo termine
- Reddit: produttori di serie brevi confrontano attrezzature versatili con ambiti più specializzati, manodopera, fermate e assistenza alle riparazioni
- Reddit: produttori di cosmetici discutono di cambi prodotto frequenti, perdite di adescamento, pulizia e sprechi di prodotto
Come viene verificata questa guida
Verificato dal team tecnico ZXSMART rispetto all'attuale processo di selezione delle riempitrici, all'ambito della linea completa, al flusso delle informazioni su prodotto e confezione, ai confini di pulizia e cambio, alla classificazione delle parti di cambio dei monoblocchi e al quadro di accettazione in fabbrica. Principio di riempimento finale, ambito a contatto con il prodotto, parti di formato, produzione accettata e criteri di prova dipendono dai prodotti, contenitori, chiusure, etichette, programma e condizioni reali dello stabilimento dell'acquirente.