
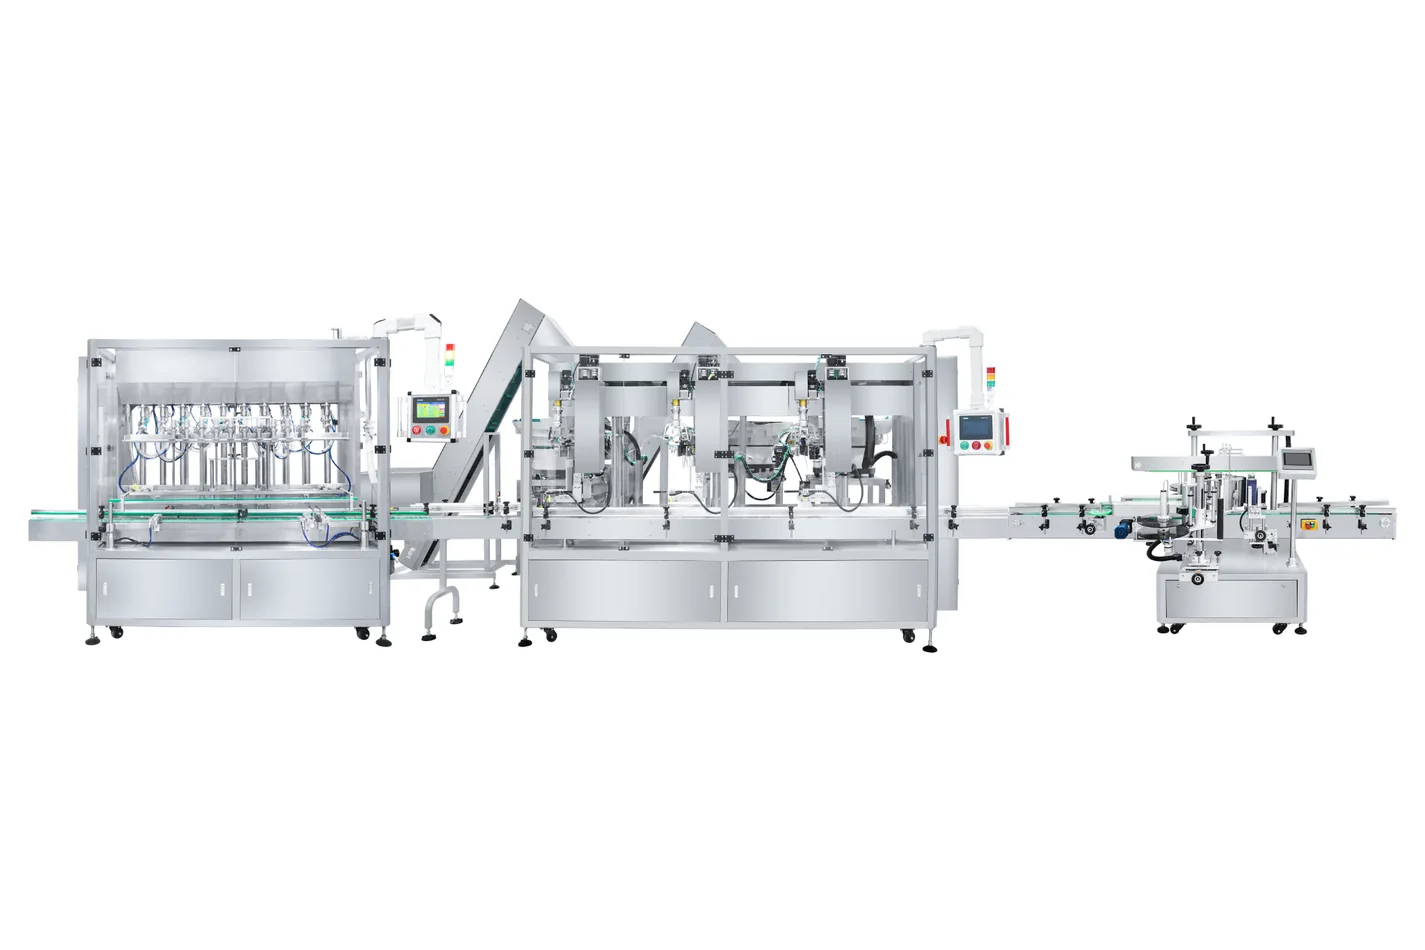
包裝線安裝不僅是卸載和連接電力。 買方和供應商必須在生產開始前確認場地、工廠公用設施、產品路徑、容器、蓋子、標簽、安全責任和驗收證據。
將本指南轉換為現場安全檢查列表
使用可編輯清單來分配業主和記錄布局、電力供應、壓縮空氣、瓶子、瓶蓋、標簽、培訓和移交檢查。 將商定的要求和現場證據放在一起。
免費空白模板; 不需要電子郵件 。 與供應商確認具體項目價值。 這不是經核準的安裝方法或增強設備活力的授權。
1. 裝運前:完成現場儲存審查
從經批準的線路布局和實際工廠條件開始。 確認進出路線、設備足跡、工作許可以及上游和下游界面的位置。 如果現場條件不同于報價或工廠試驗,則應在機船之前記錄差額。
項目應使用適用于項目的容器、封口件、標簽和產品定義 工廠驗收測試 . 如果樣品或規格在 FAT,將新格式作為受控更改處理,而不是假定原來的設置仍然適用。
2. 抵達檢查和機械安裝
| 階段 | 檢查什么 | 要保存的證據 |
|---|---|---|
| 收到 | 包裝狀況、機器身份、運貨清單、散裝部件、工具和可見損壞。 | 照片、包裝清單檢查和有記錄的例外情況,然后繼續拆解。 |
| 定位位置 | 最后布局、出入許可、傳送方向、操作員側面以及與現有設備的接口。 | 核定布局,標明任何地點偏差。 |
| 職等和對數 | 模塊之間的機器支持、傳送高度、傳輸缺口、鐵路和穩定瓶流。 | 對齊記錄和對每次交接的手工移動進行控制。 |
| 水電費 | 電力、停機、壓縮空氣和其他與機器文件的商定連接。 | 由授權人員完成現場效用核查。 |
| 安全 | 警衛、門、交叉鎖、緊急站和具體地點的出入控制。 | 在自動移動前進行功能安全檢查。 |
不要用機器運動來強迫機械不匹配。 下 合并線指南 說明傳送界面、傳感器和速度平衡如何影響整個線路。
3. 產品推出前的干傭
干試使用證明,安裝的線路能夠在產品造成清潔、廢物或污染問題之前安全移動和通信。 從控制手動功能開始然后低速自動操作
- 核查機器身份、格式部件和核準的軟件或食譜選擇。
- 測試緊急站、警衛、連鎖、警報和安全的重新啟動行為。
- 慢沖發動機、傳送器、泵或起動器朝有記錄的方向移動。
- 用具有代表性的瓶子、瓶蓋和標簽檢查傳感器。
- 通過每個轉運點,清空或經核準的試驗容器。
- 確認上游和下游的停留、積累和重新啟動邏輯。
- 記錄錯誤、糾正行動和每次測試的結果。
模擬不是最終接受生產。 它只會為隨后的填充容器和產品測試奠定穩定的基礎。
4. 產品和包裝-包裝-材料調試
分階段采用商定的產品和包裝材料。 首先建立一個穩定的單一機器,然后證明每次交接,最后根據商定的工地條件測試整個工線。
| 模塊模塊 | 委托重點 | 買方接受接受證據 |
|---|---|---|
| 灌裝 | 產品供應、傾斜、填充范圍、噴嘴位置、泡沫或滴滴控制、容器裝卸和清潔道路。 | 使用商定的測量方法和具有代表性的容器記錄的填充物。 |
| 封蓋 | 供蓋放置,瓶控制, 鎖緊或壓合并在正常停止后重新啟動。 | 實際包件的核定瓶蓋位置、封條、扭矩、保留或滲漏檢查。 |
| 貼標和編碼 | 標簽傳感器、剝皮位置、容器制導、包裝或擦拭動作和代碼位置。 | 接受標簽位置、粘貼、皺紋、可讀性和代碼內容。 |
| 完整項目 | 轉移時間、積累、瓶頸行為、停止、重新開始和下游收集。 | 根據商定的試驗條件,可持續接受的瓶數輸出。 |
機器名牌速度或最快的單個模塊與完成瓶輸出不相同。 使用該方法 灌裝產線速度導航 定義測試期限、接受的瓶子、正常停止和拒絕處理。
5. 站點接受測試: 界定通行證
現場驗收測試,即沙特德士古公司,用買方的實際工廠公用設施、材料和接口確認已安裝的機器。 它應盡可能重新使用商定的項目標準,同時明確記錄與 FAT.
- 列出所使用的機器、格式、產品和包裝材料批次。
- 記錄現場電力、空氣和其他有關操作條件。
- 定義目標完成輸出和啟動前的測試持續時間。
- 界定抽樣計數和測量方法灌裝, 旋蓋和貼標結果。
- 記錄拒絕、停止、警報、調整和重新啟動,而不是隱藏它們。
- 與小的拳擊清單項目分別出現關鍵接受失敗。
- 每次偏離指定一個所有人、糾正行動和重新測試條件。
- 只從商定的買方和供應商代表處獲得簽收。
通過 FAT 如果工廠公用設施、材料、運營商或連接設備不同,則不能保證現場性能。 沙特德士古公司是已安裝項目在有記錄的工地條件下施工的證據。
6. 操作員培訓和最后移交
培訓應包括正常生產、控制停止、安全恢復, 換型清潔,基本故障排除和升級。 操作員應表明任務,而不是只看供應商完成的任務。
ZXSMART 出版的 售后范圍 遠程試運行、海外安裝可用性、英文操作文件、培訓和服務支持。 項目協議中仍應確認確切的旅行、安裝和移交范圍。
7. 買方準備的和供貨商確認的,
| 買方準備 | 供應商確認 |
|---|---|
| 核定場地、出入、工廠公用設施和當地安全條件。 | 機器布局、連接點和有記錄的通用要求。 |
| 按照商定數量和條件生產的產品、瓶子、瓶蓋、標簽和消耗品。 | 核定格式范圍、修改部分、設置順序和已知限制。 |
| 擁有參與權的操作員、維護人員和質量代表。 | 培訓計劃、文件集和負責的委托人員。 |
| 接受標準、衡量工具和授權簽字。 | 測試序列、記錄結果、偏差響應和重新測試支持。 |
訂購前,請依瓶子、瓶蓋、標籤與產品樣品指南提供實際專案資料。出貨前,請確認備件指南中的關鍵及建議備件。
8. FAQ 買家
包裝線到達之前必須準備什么?
確認在交付前的布局、準入、工廠公用設施、產品轉讓和清潔規定、安全責任、生產材料、人員和驗收計劃。
兩者有什么區別? FAT 和SAT?
FAT 在有記錄的測試條件下,檢查供應商工廠商定的機器范圍。 在買方工地安裝、公用設施、接口和操作SAT檢查。 通過 FAT 不取代現場準備狀態或SAT。
委托是否應該從產品開始?
不可以。先完成機械、電氣與安全檢查,再空機運轉。只有動作、感測器、連鎖保護與輸送穩定後,才能加入產品。
在接受場地時應記錄什么?
記錄機器和格式、工廠公用設施、材料、目標狀況、抽樣方法、觀察到的產出、拒絕、停止、結果、偏差、糾正行動和授權簽字。
應提交哪些文件?
商定的包件應包括操作和維修指示、電圖和氣壓圖, PLC 包括備份、核定設置記錄、備件信息、培訓記錄、開放物品和服務聯系人。