
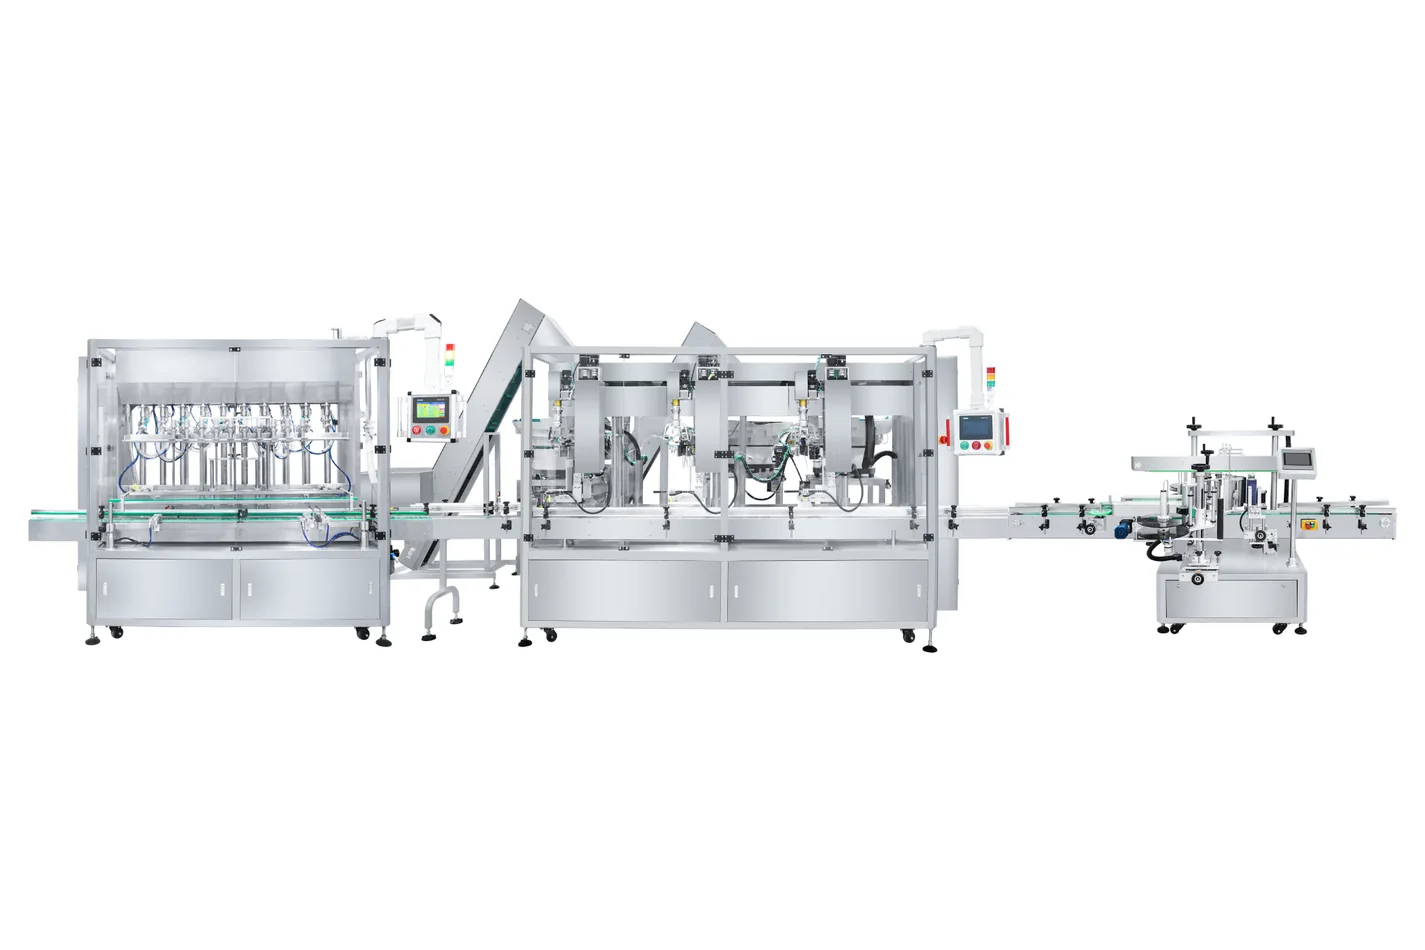
Installare una linea di confezionamento non significa soltanto scaricarla e collegarla alla corrente. Acquirente e fornitore devono confermare sito, utenze, percorso del prodotto, contenitori, tappi, etichette, responsabilità di sicurezza ed evidenze di accettazione prima dell'avvio produttivo.
Trasforma questa guida in una lista di preparazione del sito
Usa la lista modificabile per assegnare responsabili e registrare controlli su layout, alimentazione elettrica, aria compressa, flaconi, tappi, etichette, formazione e consegna. Conserva insieme requisiti concordati ed evidenze del sito.
Modello vuoto gratuito; non serve un indirizzo email. Conferma i valori specifici con il fornitore. Non è un metodo di installazione approvato né un'autorizzazione a mettere sotto tensione l'attrezzatura.
Pianifichi una nuova linea? Consulta le linee complete di confezionamento oppure conferma le singole fasi di riempimento, tappatura ed etichettatura prima di fissare il layout.
1. Prima della spedizione: completa la verifica di preparazione del sito
Parti dal layout approvato e dalle condizioni effettive dello stabilimento. Conferma percorsi di accesso, ingombri, spazi di lavoro e posizione delle interfacce a monte e a valle. Se le condizioni del sito differiscono dal preventivo o dal collaudo in fabbrica, documenta le differenze prima della spedizione.
Il progetto deve usare le stesse definizioni di contenitore, chiusura, etichetta e prodotto del collaudo di accettazione in fabbrica. Se campioni o specifiche sono cambiati dopo il FAT, tratta il nuovo formato come modifica controllata anziché presumere che l'attrezzaggio originale resti valido.
2. Ispezione all'arrivo e installazione meccanica
| Fase | Cosa verificare | Evidenze da conservare |
|---|---|---|
| Ricezione | Condizioni dell'imballaggio, identità della macchina, elenco di spedizione, parti separate, attrezzaggi e danni visibili. | Foto, controllo della distinta di imballaggio ed eccezioni documentate prima di proseguire il disimballaggio. |
| Posizionamento | Layout finale, spazi di accesso, direzione dei trasportatori, lato operatore e interfacce con le attrezzature esistenti. | Layout approvato con le eventuali deviazioni del sito indicate. |
| Livellamento e allineamento | Supporti macchina, altezza dei trasportatori, spazi di trasferimento, guide e flusso stabile dei flaconi tra i moduli. | Registro di allineamento e movimento manuale controllato attraverso ogni passaggio. |
| Utenze | Elettricità, terra, aria compressa e altri collegamenti concordati verificati rispetto alla documentazione macchina. | Verifica delle utenze del sito completata da personale autorizzato. |
| Sicurezza | Protezioni, porte, interblocchi, arresti di emergenza e controlli di accesso specifici del sito. | Verifica funzionale di sicurezza prima del movimento automatico. |
Non usare il movimento macchina per forzare un disallineamento meccanico. La guida all'integrazione della linea spiega come interfacce dei trasportatori, sensori e bilanciamento delle velocità influenzano l'intera linea.
3. Messa in servizio a secco prima di introdurre il prodotto
La messa in servizio a secco dimostra che la linea installata può muoversi e comunicare in sicurezza prima che il prodotto crei problemi di pulizia, spreco o contaminazione. Inizia con funzioni manuali controllate, poi passa al funzionamento automatico a bassa velocità.
- Verifica identità della macchina, parti di formato e selezione del software o della ricetta approvati.
- Prova arresti di emergenza, protezioni, interblocchi, allarmi e comportamento di riavvio sicuro.
- Aziona a impulsi motori, trasportatori, pompe o attuatori nella direzione documentata.
- Verifica i sensori con flaconi, tappi ed etichette rappresentativi.
- Fai passare contenitori vuoti o di prova approvati attraverso ogni punto di trasferimento.
- Conferma la logica di arresto, accumulo e riavvio a monte e a valle.
- Registra guasti, azioni correttive e risultato di ogni riprova.
Una prova a secco non è l'accettazione finale della produzione. Crea soltanto una base stabile per le successive prove con contenitori pieni e prodotto.
4. Messa in servizio con prodotto e materiali di confezionamento
Introduci prodotto e imballaggi concordati per fasi. Stabilizza prima una singola macchina, dimostra poi ogni passaggio e infine collauda l'intera linea nelle condizioni di sito concordate.
| Modulo | Aspetti della messa in servizio | Evidenze di accettazione dell'acquirente |
|---|---|---|
| Riempimento | Alimentazione e adescamento del prodotto, intervallo di riempimento, posizione degli ugelli, controllo di schiuma o gocce, movimentazione contenitori e percorso di pulizia. | Riempimenti registrati con metodo di misura concordato e contenitori rappresentativi. |
| Tappatura | Alimentazione e posizionamento tappi, controllo dei flaconi, serraggio o pressione e riavvio dopo arresti normali. | Controllo approvato di posizione del tappo, tenuta, coppia, ritenzione o perdite per la confezione effettiva. |
| Etichettatura e codifica | Sensore etichette, posizione di distacco, guida del contenitore, azione di avvolgimento o lisciatura e posizione del codice. | Posizione, adesione, rughe, leggibilità dell'etichetta e contenuto del codice accettati. |
| Linea completa | Sincronizzazione dei trasferimenti, accumulo, comportamento dei colli di bottiglia, arresti, riavvii e raccolta a valle. | Produzione sostenuta di flaconi accettati nelle condizioni di prova concordate. |
La velocità di targa o il modulo singolo più veloce non equivalgono alla produzione di flaconi finiti. Usa il metodo della guida alla velocità delle linee di imbottigliamento per definire durata, flaconi accettati, arresti normali e gestione degli scarti.
5. SAT: definisci i criteri di superamento
Il SAT, o collaudo di accettazione in sito, conferma la macchina installata con utenze, materiali e interfacce effettivi dell'acquirente. Quando possibile deve riutilizzare i criteri di progetto concordati, registrando chiaramente le condizioni diverse dal FAT.
- Elenca macchina, formato, prodotto e lotto dei materiali di confezionamento utilizzati.
- Registra elettricità, aria e altre condizioni operative pertinenti del sito.
- Definisci produzione finita obiettivo e durata del collaudo prima di iniziare.
- Definisci numero dei campioni e metodo di misura dei risultati di riempimento, tappatura ed etichettatura.
- Registra scarti, arresti, allarmi, regolazioni e riavvii anziché nasconderli.
- Distingui le non conformità critiche di accettazione dai punti minori della lista dei lavori residui.
- Assegna a ogni deviazione un responsabile, un'azione correttiva e una condizione di riprova.
- Ottieni l'approvazione solo dai rappresentanti concordati di acquirente e fornitore.
Un FAT superato non garantisce prestazioni in sito se utenze, materiali, operatori o attrezzature collegate sono diversi. Il SAT dimostra che il progetto installato funziona nelle condizioni di sito documentate.
6. Formazione degli operatori e consegna finale
La formazione deve coprire produzione normale, arresti controllati, ripristino sicuro, cambio formato, pulizia, ricerca guasti di base e ricorso all'assistenza. Gli operatori devono dimostrare le attività, non soltanto osservare il fornitore mentre le svolge.
L'ambito post-vendita pubblicato da ZXSMART comprende messa in servizio da remoto, possibilità di installazione all'estero, documentazione d'uso in inglese, formazione e assistenza. L'ambito preciso di trasferte, installazione e consegna va comunque confermato nell'accordo di progetto.
7. Cosa prepara l'acquirente e cosa conferma il fornitore
| L'acquirente prepara | Il fornitore conferma |
|---|---|
| Sito, accesso, utenze e condizioni locali di sicurezza approvati. | Layout macchina, punti di collegamento e requisiti documentati delle utenze. |
| Prodotto di produzione, flaconi, tappi, etichette e consumabili nelle quantità e condizioni concordate. | Ambito dei formati approvati, parti per il cambio formato, sequenza di attrezzaggio e limiti noti. |
| Operatori e rappresentanti di manutenzione e qualità autorizzati a partecipare. | Piano di formazione, serie dei documenti e personale responsabile della messa in servizio. |
| Criteri di accettazione, strumenti di misura e approvazione autorizzata. | Sequenza di collaudo, risultati registrati, gestione delle deviazioni e supporto alle riprove. |
Prima dell'ordine, invia le informazioni effettive descritte nella guida ai campioni di flaconi, tappi, etichette e prodotto. Prima della spedizione, concorda le voci critiche e consigliate nella guida ai ricambi.
8. Domande frequenti degli acquirenti
Cosa deve essere pronto prima dell'arrivo di una linea di confezionamento?
Prima della consegna, conferma layout, accesso, utenze, trasferimento del prodotto e pulizia, responsabilità di sicurezza, materiali produttivi, personale e piano di accettazione.
Qual è la differenza tra FAT e SAT?
Il FAT verifica l'ambito concordato della macchina presso il fornitore in condizioni di prova documentate. Il SAT verifica installazione, utenze, interfacce e funzionamento presso l'acquirente. Il superamento del FAT non sostituisce la preparazione del sito o il SAT.
La messa in servizio deve iniziare con il prodotto?
No. Completa prima i controlli meccanici, elettrici e di sicurezza, poi esegui la linea a secco. Introduci il prodotto solo quando movimenti, sensori, interblocchi e trasferimenti sono stabili.
Cosa registrare durante l'accettazione in sito?
Registra macchina e formato, utenze, materiali, condizione obiettivo, metodo di campionamento, produzione osservata, scarti, arresti, risultati, deviazioni, azioni correttive e approvazione autorizzata.
Quali documenti vanno consegnati?
Il pacchetto concordato deve includere istruzioni d'uso e manutenzione, schemi elettrici e pneumatici, backup PLC se incluso, registri approvati di attrezzaggio, informazioni sui ricambi, registri di formazione, punti aperti e contatti di assistenza.
Prepara un piano di installazione e messa in servizio
Invia prodotto, flaconi, tappi, etichette, obiettivo produttivo, layout dello stabilimento e utenze disponibili. ZXSMART può valutare interfacce della linea proposta, informazioni di preparazione del sito, materiali di prova e ambito di accettazione prima di finalizzare il progetto.
Invia i dettagli del progetto e del sito