
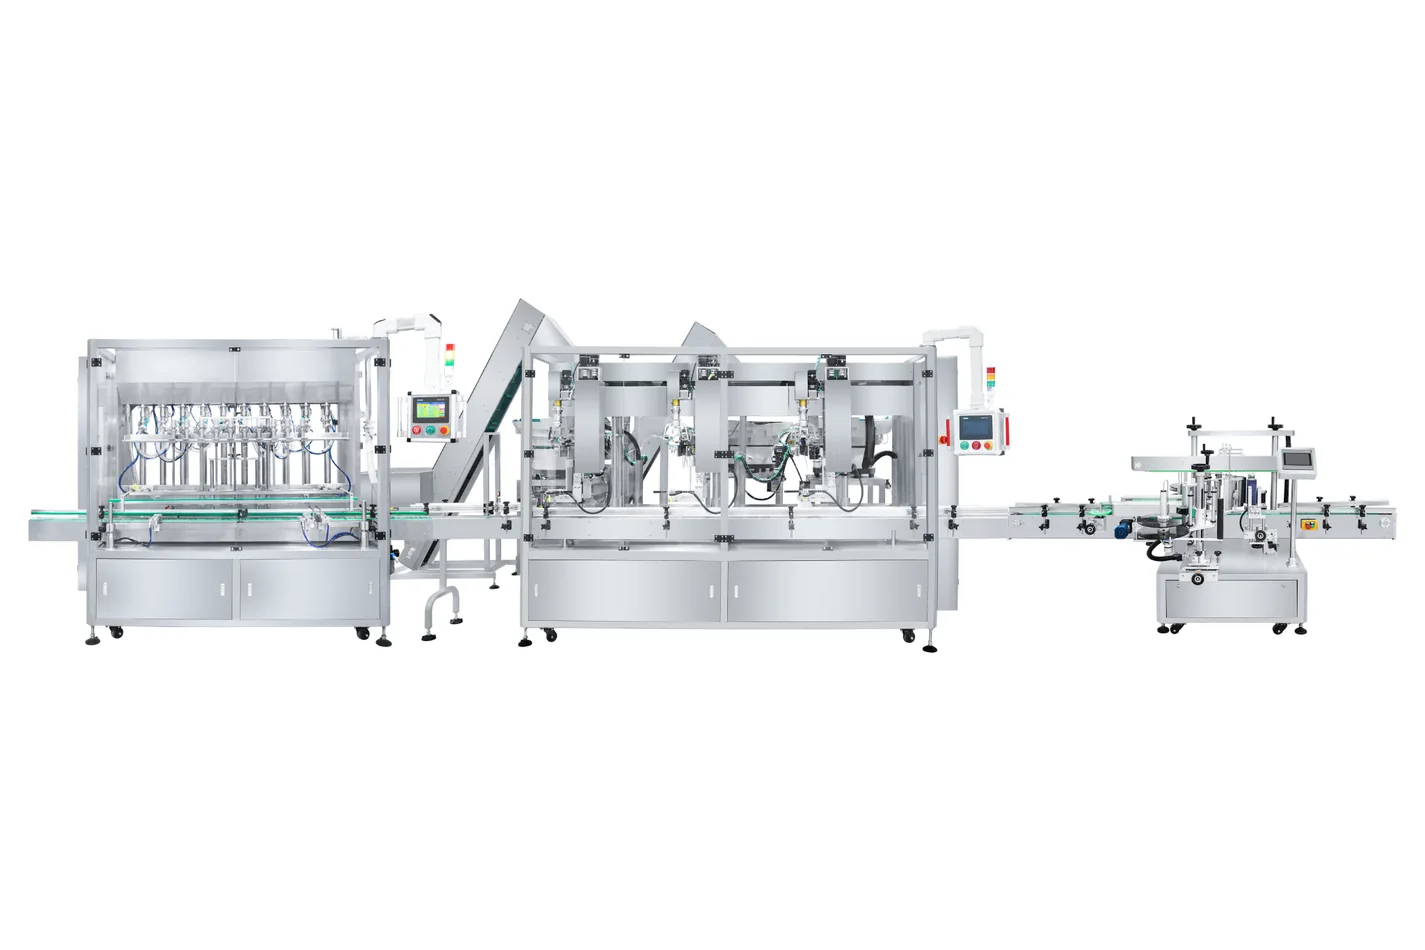
A instalação de uma linha de embalagem não se resume a descarregar e conectar a energia. Comprador e fornecedor devem confirmar o local, utilidades, percurso do produto, recipientes, tampas, rótulos, responsabilidades de segurança e evidências de aceitação antes do início da produção.
Transforme este guia em uma lista de preparação do local
Use a lista editável para atribuir responsáveis e registrar verificações de layout, alimentação elétrica, ar comprimido, frascos, tampas, rótulos, treinamento e entrega. Mantenha juntos os requisitos acordados e as evidências do local.
Modelo em branco gratuito; não exige e-mail. Confirme os valores específicos do projeto com o fornecedor. Este documento não é um método aprovado de instalação nem uma autorização para energizar equipamentos.
Planejando uma linha nova? Consulte as linhas completas de embalagem ou confirme as etapas individuais de envase, fechamento e rotulagem antes de definir o layout.
1. Antes do embarque: conclua a análise de preparação do local
Comece pelo layout aprovado da linha e pelas condições reais da fábrica. Confirme as rotas de acesso, área ocupada pelos equipamentos, espaços livres de trabalho e posição das interfaces anteriores e posteriores. Se as condições do local diferirem da cotação ou teste de fábrica, documente a diferença antes do embarque.
O projeto deve usar as mesmas definições de recipiente, fechamento, rótulo e produto usadas no teste de aceitação na fábrica. Se amostras ou especificações mudaram após o FAT, trate o novo formato como uma alteração controlada em vez de presumir que o ajuste original ainda se aplica.
2. Inspeção na chegada e instalação mecânica
| Etapa | O que verificar | Evidências a guardar |
|---|---|---|
| Recebimento | Estado das embalagens, identificação da máquina, lista de embarque, peças soltas, ferramental e danos visíveis. | Fotos, conferência da lista de volumes e exceções documentadas antes de continuar a desembalagem. |
| Posicionamento | Layout final, espaço livre de acesso, sentido dos transportadores, lado do operador e interfaces com equipamentos existentes. | Layout aprovado com indicação de todos os desvios do local. |
| Nivelamento e alinhamento | Apoio da máquina, altura dos transportadores, vãos de transferência, guias e fluxo estável de frascos entre módulos. | Registro de alinhamento e movimentação manual controlada em cada transferência. |
| Utilidades | Energia, aterramento, ar comprimido e outras conexões acordadas conforme a documentação da máquina. | Verificação das utilidades do local concluída por pessoal autorizado. |
| Segurança | Proteções, portas, intertravamentos, paradas de emergência e controles de acesso específicos do local. | Verificação funcional de segurança antes do movimento automático. |
Não use o movimento da máquina para forçar uma incompatibilidade mecânica. O guia de integração da linha explica como interfaces de transportadores, sensores e balanceamento de velocidades afetam a linha completa.
3. Comissionamento em vazio antes de introduzir o produto
O comissionamento em vazio comprova que a linha instalada pode se movimentar e comunicar com segurança antes que o produto crie um problema de limpeza, desperdício ou contaminação. Comece por funções manuais controladas e depois opere automaticamente em baixa velocidade.
- Verifique a identificação da máquina, peças de formato e seleção aprovada de software ou receita.
- Teste paradas de emergência, proteções, intertravamentos, alarmes e comportamento seguro de reinício.
- Acione por pulsos os motores, transportadores, bombas ou atuadores no sentido documentado.
- Verifique os sensores com frascos, tampas e rótulos representativos.
- Passe recipientes vazios ou de teste aprovados por todos os pontos de transferência.
- Confirme a lógica de parada, acumulação e reinício das etapas anteriores e posteriores.
- Registre falhas, ações corretivas e o resultado de cada novo teste.
Um teste em vazio não é a aceitação final de produção. Ele apenas cria uma base estável para os testes seguintes com recipientes cheios e produto.
4. Comissionamento com produto e materiais de embalagem
Introduza o produto e os materiais de embalagem acordados por etapas. Primeiro estabilize uma máquina individual, depois comprove cada transferência e, por fim, teste a linha completa na condição acordada do local.
| Módulo | Foco do comissionamento | Evidências de aceitação do comprador |
|---|---|---|
| Envase | Alimentação do produto, escorva, faixa de envase, posição dos bicos, controle de espuma ou gotejamento, movimentação dos recipientes e percurso de limpeza. | Envases registrados usando o método acordado de medição e recipientes representativos. |
| Fechamento de tampas | Alimentação e colocação das tampas, controle dos frascos, aperto ou prensagem e reinício após paradas normais. | Verificação aprovada de posição da tampa, vedação, torque, retenção ou vazamento para a embalagem real. |
| Rotulagem e codificação | Sensor de rótulos, posição de descolamento, guiamento do recipiente, ação de envolvimento ou alisamento e localização do código. | Posição do rótulo, adesão, rugas, legibilidade e conteúdo do código aceitos. |
| Linha completa | Temporização das transferências, acumulação, comportamento dos gargalos, paradas, reinícios e coleta posterior. | Produção sustentada de frascos aprovados na condição acordada de teste. |
A velocidade indicada na placa da máquina ou do módulo individual mais rápido não equivale à produção de frascos acabados. Use o método do guia de velocidade de linhas de envase para definir duração do teste, frascos aprovados, paradas normais e tratamento das rejeições.
5. Teste de aceitação no local: defina o que será aprovado
Um teste de aceitação no local, ou SAT, confirma a máquina instalada com as utilidades, materiais e interfaces reais do comprador. Ele deve reutilizar os critérios acordados do projeto quando possível, registrando claramente as condições diferentes do FAT.
- Liste a máquina, formato, produto e lote dos materiais de embalagem usados.
- Registre a energia, ar e outras condições operacionais relevantes do local.
- Defina a meta de produção final e a duração do teste antes de começar.
- Defina a quantidade de amostras e o método de medição dos resultados de envase, fechamento e rotulagem.
- Registre rejeições, paradas, alarmes, ajustes e reinícios em vez de ocultá-los.
- Separe as falhas críticas de aceitação dos pequenos itens da lista de pendências.
- Atribua a cada desvio um responsável, ação corretiva e condição de novo teste.
- Obtenha a aprovação apenas dos representantes acordados do comprador e fornecedor.
Um FAT aprovado não garante o desempenho no local se utilidades, materiais, operadores ou equipamentos conectados forem diferentes. O SAT é a evidência de que o projeto instalado funciona nas condições documentadas do local.
6. Treinamento dos operadores e entrega final
O treinamento deve abranger produção normal, paradas controladas, recuperação segura, troca de formato, limpeza, solução básica de problemas e encaminhamento de falhas. Os operadores devem demonstrar as tarefas, não apenas observar o fornecedor executá-las.
O escopo publicado de pós-venda da ZXSMART inclui comissionamento remoto, disponibilidade de instalação no exterior, documentação de operação em inglês, treinamento e suporte de assistência. O escopo exato de viagens, instalação e entrega ainda deve ser confirmado no acordo do projeto.
7. O que o comprador prepara e o que o fornecedor confirma
| O comprador prepara | O fornecedor confirma |
|---|---|
| Local, acesso, utilidades e condições locais de segurança aprovados. | Layout da máquina, pontos de conexão e requisitos documentados de utilidades. |
| Produto de produção, frascos, tampas, rótulos e consumíveis na quantidade e condição acordadas. | Escopo aprovado de formatos, peças de troca, sequência de ajuste e limitações conhecidas. |
| Representantes de operação, manutenção e qualidade autorizados a participar. | Plano de treinamento, conjunto de documentação e pessoal responsável pelo comissionamento. |
| Critérios de aceitação, instrumentos de medição e aprovação autorizada. | Sequência de testes, resultados registrados, resposta a desvios e suporte para novos testes. |
Antes da compra, envie as informações reais do projeto descritas no guia de amostras de frasco, tampa, rótulo e produto. Antes do embarque, acorde os itens críticos e recomendados do guia de peças sobressalentes.
8. Perguntas frequentes dos compradores
O que precisa estar pronto antes da chegada de uma linha de embalagem?
Confirme layout, acesso, utilidades, recursos de transferência do produto e limpeza, responsabilidades de segurança, materiais de produção, pessoal e plano de aceitação antes da entrega.
Qual é a diferença entre FAT e SAT?
O FAT verifica o escopo acordado da máquina na fábrica do fornecedor em condições documentadas de teste. O SAT verifica instalação, utilidades, interfaces e operação no local do comprador. Um FAT aprovado não substitui a preparação do local nem o SAT.
O comissionamento deve começar com produto?
Não. Conclua primeiro as verificações mecânicas, elétricas e de segurança e depois opere a linha em vazio. Introduza o produto somente quando movimentos, sensores, intertravamentos e transferências estiverem estáveis.
O que deve ser registrado durante a aceitação no local?
Registre a máquina e o formato, utilidades, materiais, condição desejada, método de amostragem, produção observada, rejeições, paradas, resultados, desvios, ações corretivas e aprovação autorizada.
Quais documentos devem ser entregues?
O conjunto acordado deve incluir instruções de operação e manutenção, diagramas elétricos e pneumáticos, backup do PLC quando incluído, registros aprovados de ajuste, informações de peças sobressalentes, registros de treinamento, pendências e contatos de assistência.
Prepare um plano de instalação e comissionamento
Envie seu produto, frascos, tampas, rótulos, meta de produção, layout da fábrica e utilidades disponíveis. A ZXSMART pode analisar as interfaces propostas da linha, informações de preparação do local, materiais de teste e escopo de aceitação antes da finalização do projeto.
Envie os detalhes do projeto e do local