
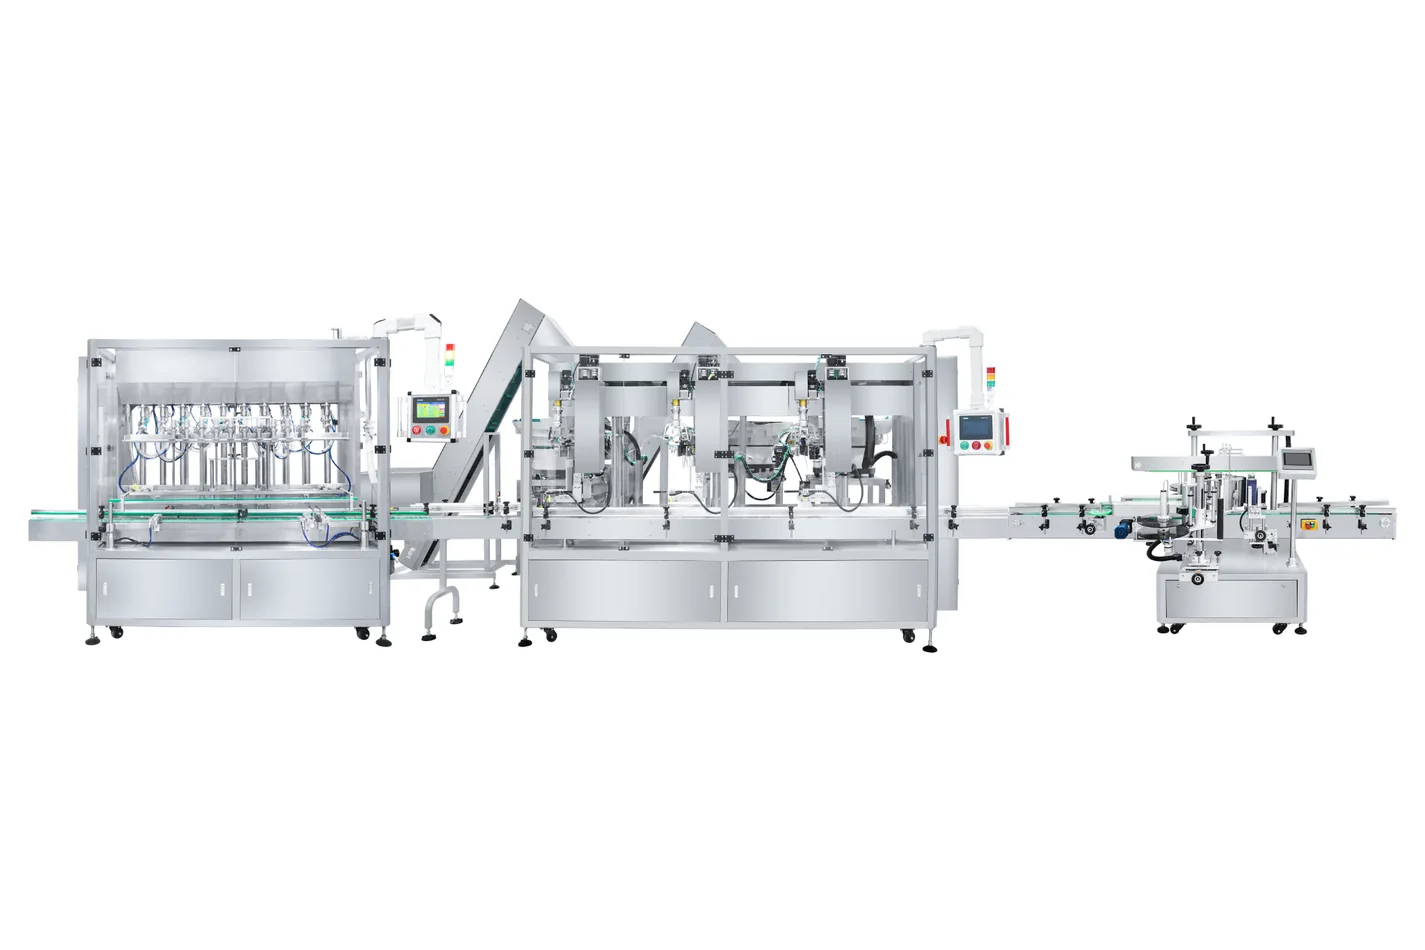
L'installation de la ligne d'emballage ne se limite pas au déchargement et à la connexion. L'acheteur et le fournisseur doivent confirmer le site, les alimentations de l'usine, le cheminement du produit, les contenants, les capsules, les étiquettes, les responsabilités en matière de sécurité et les preuves d'acceptation avant le début de la production.
Transformer ce guide en une liste de contrôle de préparation au site
Utilisez la liste de vérification modifiable pour assigner les propriétaires et enregistrer la disposition, l'alimentation électrique, l'air comprimé, les bouteilles, les capsules, les étiquettes, la formation et les contrôles de transfert. Conservez l'exigence convenue et les preuves du site ensemble.
Modèle vierge gratuit; aucun courriel n'est requis. Confirmer les valeurs propres au projet avec le fournisseur. Il ne s'agit pas d'une méthode d'installation ou d'une autorisation approuvée pour activer l'équipement.
Tu prépares une nouvelle ligne? Révision lignes complètes de conditionnement , ou de confirmer l'individu Remplissage , Bouchage et Étiquetage les étapes avant de fixer la disposition.
1. Avant l'expédition: Remplir l'examen de la préparation au site
Commencez par la configuration de la ligne approuvée et les conditions réelles de l'usine. Confirmer les voies d'accès, l'empreinte de l'équipement, les autorisations de travail et la position des interfaces en amont et en aval. Si les conditions du site diffèrent de la citation ou de l'essai en usine, documentez la différence avant que la machine ne soit expédiée.
Le projet devrait utiliser les mêmes définitions de contenant, de fermeture, d'étiquette et de produit utilisées pour le essai de réception en usine . Si les échantillons ou les spécifications ont changé après FAT, traiter le nouveau format comme un changement contrôlé plutôt que de supposer que la configuration originale s'applique toujours.
2. Inspection d'arrivée et installation mécanique
| Étape | Quoi vérifier | Preuves à conserver |
|---|---|---|
| Réception | Condition du colis, identité de la machine, liste d'expédition, pièces détachées, outillage et dommages visibles. | Photos, liste d'emballage et exceptions documentées avant le déballage continue. |
| Positionnement | Mise en page finale, dégagement d'accès, direction du convoyeur, côté opérateur et interfaces avec l'équipement existant. | Mise en page approuvée marquée de tout écart de site. |
| Niveau et alignement | Support de la machine, hauteur du convoyeur, espaces de transfert, rails et débit de bouteille stable entre les modules. | Enregistrement de l'alignement et mouvement manuel contrôlé dans chaque transfert. |
| alimentations de l'usine | Puissance, mise à la terre, air comprimé et autres connexions convenues avec la documentation de la machine. | Vérification de l'utilité du site effectuée par le personnel autorisé. |
| Sécurité | Gardes, portes, verrouillages, arrêts d'urgence et contrôles d'accès spécifiques au site. | Vérification de sécurité fonctionnelle avant le mouvement automatique. |
Ne pas utiliser le mouvement de la machine pour forcer une inadéquation mécanique. Les guide d'intégration des lignes explique comment les interfaces de convoyeur, les capteurs et l'équilibrage de vitesse affectent la ligne complète.
3. Mise en service à sec avant l'introduction du produit
La mise en service à sec prouve que la ligne installée peut se déplacer et communiquer en toute sécurité avant que le produit ne crée un problème de nettoyage, de gaspillage ou de contamination. Commencez par des fonctions manuelles contrôlées, puis le fonctionnement automatique à basse vitesse.
- Vérifier l'identité de la machine, les pièces de format et la sélection approuvée de logiciels ou de recettes.
- Testez les arrêts d'urgence, les gardes, les verrouillages, les alarmes et le comportement de redémarrage sûr.
- Moteurs, convoyeurs, pompes ou actionneurs de jogging dans la direction documentée.
- Vérifiez les capteurs avec des bouteilles, des capsules et des étiquettes représentatives.
- Exécuter des conteneurs d'essai vides ou agréés à travers chaque point de transfert.
- Confirmer la logique d'arrêt, d'accumulation et de redémarrage en amont et en aval.
- Enregistrer les défauts, les mesures correctives et le résultat de chaque nouveau test.
Un essai à sec n'est pas une acceptation finale de la production. Il crée seulement une base stable pour le conteneur rempli et les tests de produit qui suivent.
4. Produit et emballage - Mise en service des matériaux
Présenter le produit convenu et les matériaux d'emballage par étapes. D'abord établir une seule machine stable, puis prouver chaque sortie et finalement tester la ligne complète dans l'état convenu du site.
| Module | Priorité de mise en service | Preuve d'acceptation de l'acheteur |
|---|---|---|
| Remplissage | Fourniture de produits, apprêtage, gamme de remplissage, position de la buse, contrôle de la mousse ou de la goutte d'eau, manutention des contenants et voie de nettoyage. | Remplissages enregistrés selon la méthode de mesure convenue et les contenants représentatifs. |
| Bouchage | alimentation des bouchons, placement, contrôle de bouteille, serrage ou emmanchement par pression et redémarrer après les arrêts normaux. | Contrôle de la position du culot, du joint, du couple, de la rétention ou de la fuite approuvé pour le colis réel. |
| Étiquetage et codage | Capteur d'étiquettes, position du pelage, guidage du contenant, action enveloppante ou essuie-glaces et emplacement du code. | Position d'étiquette acceptée, adhérence, rides, lisibilité et contenu en code. |
| Ligne complète | Temps de transfert, accumulation, comportement du goulot d'étranglement, arrêts, redémarrages et collecte en aval. | Sortie de bouteilles acceptée maintenues dans la condition d'essai convenue. |
La vitesse de la plaque nominative de la machine ou le module individuel le plus rapide n'est pas la même que la sortie de la bouteille finie. Utilisez la méthode dans le ligne d'embouteillage guide de vitesse définir la durée de l'essai, les bouteilles acceptées, les arrêts normaux et le rejet de la manipulation.
5. Test d'acceptation du site: Définir ce qui passe
Un test d'acceptation du site, ou SAT, confirme la machine installée avec les utilitaires, matériaux et interfaces réels de l'acheteur. Il devrait, dans la mesure du possible, réutiliser les critères convenus pour le projet, tout en enregistrant clairement les conditions qui diffèrent de celles qui sont prévues pour le projet. FAT.
- Énumérez la machine, le format, le produit et le lot de matériaux d'emballage utilisés.
- Consigner la puissance du site, l'air et d'autres conditions de fonctionnement pertinentes.
- Définissez la sortie finale cible et la durée de test avant de commencer.
- Définir la méthode de calcul et de mesure de l'échantillon Remplissage, Bouchage et Étiquetage résultats.
- Record rejette, arrête, alarme, règle et redémarre au lieu de les cacher.
- Séparer les échecs critiques d'acceptation des éléments de liste de punch mineurs.
- Attribuer à chaque écart un propriétaire, des mesures correctives et une condition de contre-essai.
- Obtenir l'approbation uniquement de l'acheteur et des représentants des fournisseurs convenus.
A passé FAT ne garantit pas la performance du site si les alimentations de l'usine, les matériaux, les opérateurs ou les équipements de raccordement diffèrent. La SAT est la preuve que le projet installé fonctionne dans l'état documenté du site.
6. Formation des opérateurs et transfert final
La formation devrait couvrir la production normale, les arrêts contrôlés, la récupération sûre, changement de format, nettoyage, dépannage de base et escalade. Les opérateurs devraient démontrer les tâches plutôt que de ne regarder que le fournisseur les exécuter.
ZXSMART 's publié Portée après-vente comprend la mise en service à distance, la disponibilité d'installations à l'étranger, la documentation d'exploitation en anglais, la formation et le soutien des services. La portée exacte du voyage, de l'installation et du transfert devrait encore être confirmée dans l'accord de projet.
7. Ce que l'acheteur prépare et ce que le fournisseur confirme
| L'acheteur prépare | Le fournisseur confirme |
|---|---|
| Site approuvé, accès, alimentations de l'usine et conditions de sécurité locales. | Mise en page de la machine, points de connexion et exigences d'utilité documentées. |
| Produit de production, bouteilles, bouchons, étiquettes et consommables dans la quantité et l'état convenus. | Portée de format approuvée, pièces de changement, séquence de configuration et limitations connues. |
| Les exploitants, l'entretien et les représentants de la qualité ayant le pouvoir de participer. | Plan de formation, documentation et personnel responsable chargé de la mise en service. |
| Critères d'acceptation, outils de mesure et approbation autorisée. | Séquence d'essai, résultats enregistrés, réponse de déviation et support de contre-essai. |
Avant de commander, envoyez les informations réelles du projet décrites dans le Guide d'échantillonnage du flacon, du bouchon, de l'étiquette et du produit . Avant l'expédition, s'entendre sur les articles critiques et recommandés Guide des pièces détachées .
8. FAQ de l'acheteur
Qu'est-ce qui doit être prêt avant qu'une ligne d'emballage arrive?
Confirmer la disposition, l'accès, les alimentations de l'usine, les dispositions relatives au transfert et au nettoyage des produits, les responsabilités en matière de sécurité, les matériaux de production, les personnes et le plan d'acceptation avant la livraison.
Quelle est la différence entre FAT Et SAT?
FAT vérifie la portée de la machine convenue à l'usine du fournisseur dans des conditions d'essai documentées. SAT vérifie l'installation, les utilitaires, les interfaces et le fonctionnement sur le site de l'acheteur. A passé FAT ne remplace pas l'état de préparation au site ou le SAT.
La mise en service devrait-elle commencer par le produit?
Non. Effectuez d'abord les contrôles mécaniques, électriques et de sécurité, puis faites fonctionner la ligne à vide. Introduisez le produit uniquement après stabilisation des mouvements, des capteurs, des interverrouillages et des transferts.
Qu'est-ce qui devrait être enregistré pendant l'acceptation du site?
Enregistrez la machine et le format, les utilitaires, les matériaux, l'état de la cible, la méthode d'échantillonnage, la sortie observée, les rejets, les arrêts, les résultats, les écarts, les mesures correctives et l'approbation autorisée.
Quels documents devraient être remis?
Le paquet convenu devrait comprendre des instructions de fonctionnement et d'entretien, des diagrammes électriques et pneumatiques, PLC sauvegarde lorsqu'elle est incluse, dossiers d'installation approuvés, informations sur les pièces de rechange, dossiers de formation, articles ouverts et contacts de service.
Préparer un plan d'installation et de mise en service
Envoyez votre produit, bouteilles, capsules, étiquettes, cadence cible, la disposition de l'usine et les alimentations de l'usine disponibles. ZXSMART peut examiner les interfaces de lignes proposées, l'information sur l'état de préparation au site, les documents d'essai et la portée de l'acceptation avant que le projet ne soit terminé.
Envoyer les détails du projet et du site