
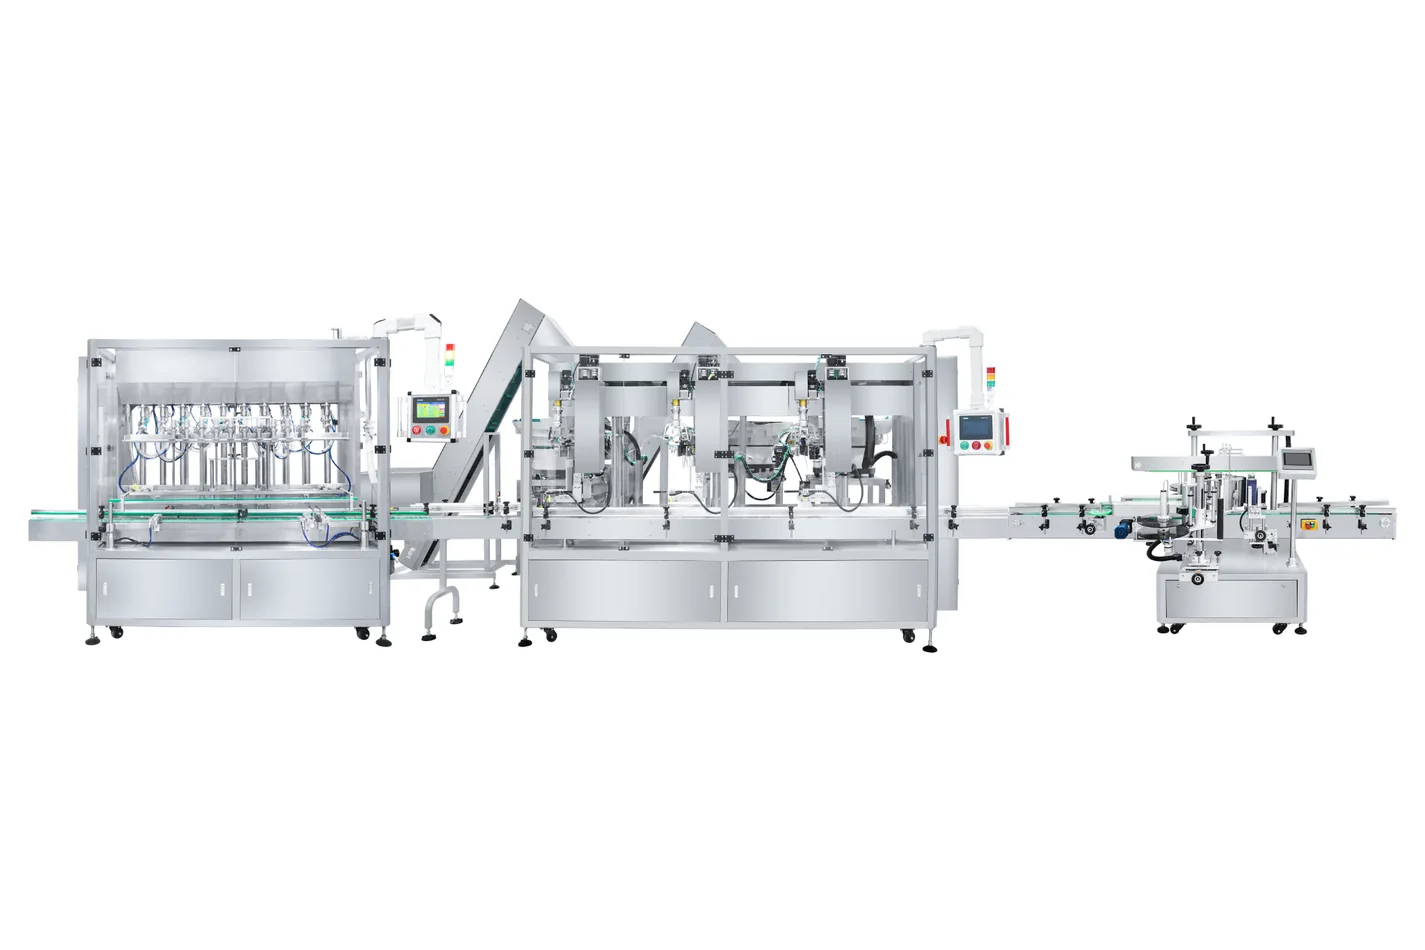
La instalación de la línea de envasado no es sólo descarga y energía de conexión. El comprador y el proveedor deben confirmar el sitio, los suministros de fábrica, la ruta del producto, contenedores, tapas, etiquetas, responsabilidades de seguridad y pruebas de aceptación antes de que comience la producción.
Convierta esta guía en una lista de verificación de preparación del sitio
Utilice la lista de verificación editable para asignar propietarios y registro de diseño, suministro eléctrico, aire comprimido, botellas, tapas, etiquetas, entrenamiento y controles de entrega. Mantenga el requisito acordado y la evidencia del sitio juntos.
Plantilla en blanco gratuita; no se requiere correo electrónico. Confirme los valores específicos del proyecto con el proveedor. Este no es un método de instalación aprobado o autorización para energizar el equipo.
¿Planeando una nueva línea? líneas completas de envasado, o confirmar el individuo llenado, tapado y etiquetado etapas antes de fijar el diseño.
1. Antes del envío: Complete la revisión de la disposición del sitio
Comience desde el diseño de línea aprobado y las condiciones reales de fábrica. Confirme las rutas de acceso, la huella del equipo, las distancias de trabajo y la posición de las interfaces aguas arriba y aguas abajo. Si las condiciones del sitio difieren de la cotización o prueba de fábrica, documentar la diferencia antes de los buques de máquina.
El proyecto debe utilizar las mismas definiciones de envase, cierre, etiqueta y producto utilizadas para la prueba de aceptación en fábrica . Si las muestras o especificaciones cambian después de FAT, trate el nuevo formato como un cambio controlado en lugar de asumir que la configuración original todavía se aplica.
2. Inspección de llegada e instalación mecánica
| Etapa | Qué comprobar | Evidencia para conservar |
|---|---|---|
| Recepción | Estado del paquete, identidad de la máquina, lista de envíos, piezas sueltas, herramientas y daños visibles. | Fotos, listas de embalaje y excepciones documentadas antes de que continúe el desempaque. |
| Posicionar | Diseño final, despeje de acceso, dirección del transportador, lado del operador e interfaces con el equipo existente. | Diseño aprobado marcado con cualquier desviación del sitio. |
| Nivel y alineación | Soporte de la máquina, altura del transportador, huecos de transferencia, raíles y flujo estable de botella entre módulos. | Registro de alineación y movimiento manual controlado a través de cada entrega. |
| Suministros y servicios auxiliares de fábrica | Potencia, puesta a tierra, aire comprimido y otras conexiones acordadas contra la documentación de la máquina. | Verificación de utilidad del sitio completada por personal autorizado. |
| Seguridad | Guardias, puertas, enclavamientos, paradas de emergencia y controles de acceso específicos del sitio. | Control de seguridad funcional antes del movimiento automático. |
No utilice el movimiento de la máquina para forzar un desajuste mecánico. guía de integración de líneas explica cómo las interfaces transportadoras, los sensores y el equilibrio de velocidad afectan a la línea completa.
3. Puesta en marcha seca antes de introducir el producto
La puesta en marcha en seco demuestra que la línea instalada puede moverse y comunicarse de forma segura antes de que el producto cree un problema de limpieza, desperdicio o contaminación. Comience con las funciones manuales controladas, luego el funcionamiento automático de baja velocidad.
- Verificar la identidad de la máquina, las piezas de formato y el software aprobado o selección de recetas.
- Prueba paradas de emergencia, guardias, enclavamientos, alarmas y comportamiento seguro de reinicio.
- Motores de arranque, transportadores, bombas o actuadores en la dirección documentada.
- Revise los sensores con botellas representativas, tapas y etiquetas.
- Ejecute contenedores de prueba vacíos o aprobados a través de cada punto de transferencia.
- Confirme la lógica de parada, acumulación y reinicio aguas arriba y aguas abajo.
- Registrar las fallas, las acciones correctivas y el resultado de cada reprueba.
Un simulacro no es la aceptación final de la producción. Sólo crea una base estable para las pruebas de llenado-contenedor y el producto que siguen.
4. Producto y embalaje-encargado de materiales
Introducir el producto acordado y los materiales de embalaje por etapas. Primero establecer una máquina única estable, a continuación, probar cada entrega y finalmente probar la línea completa bajo la condición de sitio acordado.
| Módulo | Encargar el centro de atención | Prueba de aceptación del comprador |
|---|---|---|
| Llenado | Suministro de productos, cebado, rango de llenado, posición de la boquilla, control de espuma o goteo, manipulación de contenedores y camino de limpieza. | Rellenos registrados utilizando el método de medición acordado y contenedores representativos. |
| Tapado | Tapa de alimentación, colocación, control del frasco, apretar o presionar y reiniciar después de paradas normales. | Posición de la tapa homologada, sello, par, retención o comprobación de fugas para el paquete real. |
| Etiquetado y codificación | Sensor de etiquetas, posición de pelado, guía de contenedores, acción de envoltura o limpieza y ubicación del código. | Posición de etiqueta aceptada, adhesión, arrugas, legibilidad y contenido en código. |
| Línea completa | Tiempo de transferencia, acumulación, comportamiento de cuello de botella, paradas, reinicios y recolección aguas abajo. | Producción sostenida de botella aceptada bajo la condición de ensayo acordada. |
La velocidad de la placa de identificación de la máquina o el módulo individual más rápido no es lo mismo que la salida de la botella terminada. Utilice el método en el Guía de velocidad de la línea de embotellado definir la duración del ensayo, las botellas aceptadas, las paradas normales y la manipulación de rechazo.
5. Prueba de aceptación del sitio: Definir lo que pasa
Una prueba de aceptación del sitio, o SAT, confirma la máquina instalada con las utilidades, materiales e interfaces reales del comprador. En la medida de lo posible, debería reutilizar los criterios acordados para el proyecto y registrar claramente las condiciones que difieren de las FAT.
- Enumere la máquina, formato, producto y lote de material de embalaje utilizado.
- Recordar la potencia del sitio, el aire y otras condiciones de funcionamiento pertinentes.
- Definir la salida final y la duración de la prueba antes de comenzar.
- Definir el recuento de muestras y el método de medición para los resultados de llenado, tapado y etiquetado.
- Grabar rechaza, para, alarmas, ajustes y reinicia en lugar de ocultarlos.
- Separar los fallos de aceptación crítica de los artículos menores de la lista de ponche.
- Asignar cada desviación a un propietario, acción correctiva y condición de reprueba.
- Obtener la firma sólo de los representantes del comprador y del proveedor.
Un FAT aprobado no garantiza el rendimiento del sitio si las utilidades, materiales, operadores o equipos de conexión difieren. La SAT es la prueba de que el proyecto instalado funciona en condiciones de sitio documentadas.
6. Entrenamiento de Operadores y Entrega Final
El entrenamiento debe cubrir la producción normal, las paradas controladas, la recuperación segura, el cambio, la limpieza, la solución de problemas básicos y la escalada. Los operadores deben demostrar las tareas en lugar de solo observar cómo las realiza el proveedor.
ZXSMART « publicado Ámbito de aplicación posventa incluye puesta en marcha a distancia, disponibilidad de instalación en el extranjero, documentación de operaciones en inglés, capacitación y apoyo a los servicios. El alcance exacto del viaje, la instalación y la transferencia debe confirmarse en el acuerdo del proyecto.
7. Qué prepara el comprador y qué confirma el proveedor
| El comprador prepara | El proveedor confirma |
|---|---|
| Sitio aprobado, acceso, suministros de fábrica y condiciones de seguridad locales. | Diseño de la máquina, puntos de conexión y requisitos de utilidad documentados. |
| Producto de producción, botellas, tapas, etiquetas y consumibles en la cantidad y condición acordadas. | Alcance de formato aprobado, cambio de partes, secuencia de configuración y limitaciones conocidas. |
| Operadores, representantes de mantenimiento y calidad con autoridad para participar. | Plan de capacitación, documentación y personal responsable. |
| Criterios de aceptación, herramientas de medición y aprobación autorizada. | Secuencia de prueba, resultados registrados, respuesta de desviación y soporte de reprueba. |
Antes de ordenar, envíe la información real del proyecto descrita en el guía de botella, tapa, etiqueta y muestra de producto. Antes del envío, acordar los artículos críticos y recomendados en el Guía de piezas de repuesto.
8. Preguntas frecuentes del comprador
¿Qué debe estar listo antes de que llegue una línea de envasado?
Confirme el diseño, el acceso, los suministros de fábrica, las disposiciones de transferencia de productos y limpieza, las responsabilidades de seguridad, los materiales de producción, las personas y el plan de aceptación antes de la entrega.
¿Cuál es la diferencia entre FAT y SAT?
FAT comprueba el alcance de la máquina acordado en la fábrica del proveedor bajo condiciones de prueba documentadas. SAT comprueba la instalación, utilidades, interfaces y operación en el sitio del comprador. Un FAT aprobado no reemplaza la preparación del sitio o el SAT.
¿La puesta en marcha debe comenzar con el producto?
No. Complete primero los controles mecánicos, eléctricos y de seguridad, y luego seque la línea. Introducir el producto sólo después de que los movimientos, sensores, enclavamientos y transferencias sean estables.
¿Qué se debe registrar durante la aceptación del sitio?
Registrar la máquina y el formato, utilidades, materiales, condición de destino, método de muestra, salida observada, rechazos, paradas, resultados, desviaciones, acciones correctivas y signo autorizado.
¿Qué documentos se deben entregar?
El paquete acordado debe incluir instrucciones de operación y mantenimiento, diagramas eléctricos y neumáticos, respaldo de PLC cuando se incluya, registros de configuración aprobados, información de repuestos, registros de entrenamiento, artículos abiertos y contactos de servicio.
Preparar un plan de instalación y puesta en marcha
Envíe su producto, botellas, tapas, etiquetas, producción objetivo, diseño de fábrica y utilidades disponibles. ZXSMART puede revisar las interfaces de línea propuestas, la información sobre la preparación del sitio, los materiales de ensayo y el alcance de la aceptación antes de finalizar el proyecto.
Enviar detalles del proyecto y del sitio