
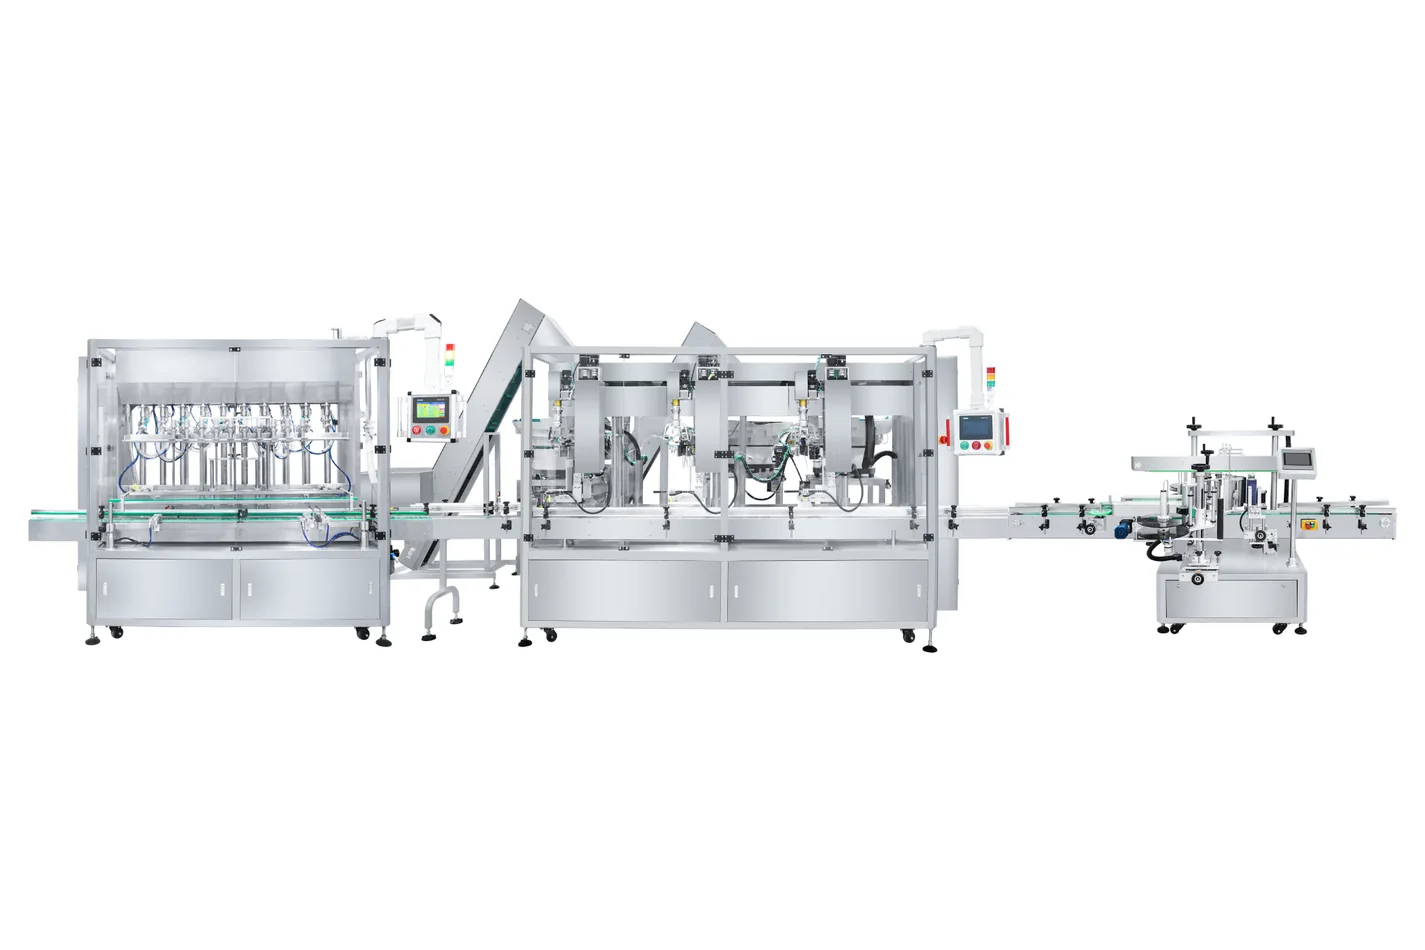
Önleyici bakım, duvara asılmış genel bir takvim değildir. Yararlı bir plan; her muayene veya bakım görevini gerçek makineyle, bileşenle, ürünle, çalışma saatleriyle, temizlik yöntemiyle, gözlenen aşınmayla ve arızanın sonucuyla ilişkilendirir. Ayrıca operatörlere neleri kontrol edebileceklerini, nelerin eğitimli bakım personeli gerektirdiğini ve sonucun nasıl kaydedileceğini açıklar.
1. Planı Gerçek Makineye Göre Oluşturun
Bir dolum, kapak kapatma ve etiketleme hattı farklı pompalar, nozullar, contalar, kapak sıkma yapıları, etiket yolları, konveyör tahrikleri ve sensörler kullanabilir. Bu nedenle başka bir projeden kopyalanmış bakım kontrol listesi, en yüksek riskli bileşeni atlayabilir veya geçerli olmayan işler talep edebilir.
Nihai yapılandırma onaylandıktan sonra ekipman envanterini oluşturun. Her modül için üreticiyi ve modeli, seri numarasını, bileşen listesini, kılavuz referansını, izin verilen bakım yöntemini, uygulanabildiğinde onaylı yağlayıcıyı, normal ayar aralığını, aşınma sınırını veya muayene kriterini, yedek parça numarasını ve sorumlu rolü kaydedin. Bu envanteri elektrik ve pnömatik çizimlerle ve projeyle sağlanan en güncel yedeklerle ilişkilendirin.
2. Kontrolleri Sıklığa ve Tetikleyici Koşula Göre Belirleyin
“Günlük, haftalık ve aylık” ilk taslağı düzenlemek için yararlı bir yöntemdir; ancak tek başına takvim sıklığı yeterli değildir. Haftada iki saat çalışan bir makineyle birden fazla vardiyada çalışan bir hatta otomatik olarak aynı bileşen değiştirme aralığı uygulanmamalıdır. Takvim kontrollerini çalışma saatleri, çevrimler, durum eğilimleri ve çarpışma, sıkışma, ürün sızıntısı, kapsamlı temizlik veya format değişimi gibi olaylarla birleştirin.
| Zamanlama | Amaç | Tipik gözlemler | Üst desteğe başvurulacak durum |
|---|---|---|---|
| Vardiya veya üretim partisi başlangıcı | Normal üretimden önce belirgin değişiklikleri bulun | Onaylı başlatma prosedürüne göre koruyucular ve kilitlemeler, gevşek veya hasarlı parçalar, sızıntılar, olağandışı ses, hava basıncı, ürün yolu, kılavuzlar, sensörler, kayışlar, kapak takımları, etiket yolu ve kontrollü ilk ürün sonucu | Bir güvenlik cihazı, sızıntı, hasar, tekrarlayan alarm veya ilk ürün sonucu onaylı koşulun dışındadır |
| Üretim sırasında | Kademeli bozulmayı tespit edin | Dolum sonucu, damlama, köpük, kapatma elemanı uygulama sonucu, etiket konumu, reddedilen ürünler, sıkışmalar, hava kullanımı, izleniyorsa sıcaklık, gürültü, titreşim ve duruş nedeni | Eğilim değişir, ayarlar sıklaşır veya bir modül tekrarlanan duruşlara neden olur |
| Vardiya sonu veya temizlik | Hattı kontrollü durumda bırakın ve gizli aşınmayı ortaya çıkarın | Ürün kalıntısı, hasarlı contalar veya hortumlar, gevşek bağlantı elemanları, kapak veya etiket artıkları, sensör yüzeyleri, drenajlar, anormal aşınma ve kullanılan parçalar | Temizlik bir çatlağı, şişmeyi, korozyonu, çizilmeyi, kalıcı kalıntıyı veya tanımlanmamış bir parçayı ortaya çıkarır |
| Haftalık veya tanımlanmış çalışma saatlerinde | Yalnızca üretim çıktısından değerlendirilemeyen öğeleri inceleyin | Tahrik durumu, kayış veya zincirin hat üzerinde ilerlemesi, belirtilmiş yağlama noktaları, filtre veya su ayırıcı durumu, pnömatik kaçaklar, bağlantı elemanları, onaylı yerlerde terminaller, yedekleme durumu ve bakım eğilimleri | Aşınma hızlanır, bir ayar kaymış olur veya görev operatörün onaylı kapsamı dışında erişim gerektirir |
| Planlı üretim duruşu | Güvenli erişim ve duruş süresi gerektiren işleri tamamlayın | Ayrıntılı modül muayenesi, planlı değiştirme, hizalama, belirtildiği yerlerde tork veya kuvvet kontrolleri, elektrik ve pnömatik muayene, güvenlik cihazı doğrulaması ve kontrollü yeniden başlatma | Gözlenen durum planlanan kapsamı değiştirir veya tedarikçinin mühendislik desteğini gerektirir |
| Olayla tetiklenen | Makinenin durumunu değiştirmiş olabilecek bir koşula müdahale edin | Sıkışma, çarpışma, acil durdurma, şişe düşmesi, ürün dökülmesi, tesis altyapısı arızası, yeni ürün, yeni ambalaj, yeri değiştirilmiş sensör veya değiştirilmiş kontrol bileşeni | Doğrulanmış orijinal ayarların, hizalamanın, koruyucu düzenin veya kalite sonucunun hâlâ geçerli olduğu artık varsayılamaz |
Makine kılavuzundaki aralığı başlangıç noktası olarak kullanın; gerçek durumu görmezden gelme gerekçesi olarak kullanmayın. Nihai dokümantasyon bir görevi, parçayı veya aralığı açıkça tanımlamıyorsa, rutin işletime geçmeden önce bu boşluğu tedarikçiyle giderin.
3. Her Ambalajlama Hattı Modülünü Kontrol Edin
Dolum ekipmanı
Proje için tanımlanmış ürün yolunun tamamını inceleyin: tank veya besleme bağlantısı, pompa veya dozajlama elemanı, hortumlar, kelepçeler, valfler, contalar ve dolum nozulları. Sızıntı, ürün birikimi, hasarlı yüzeyler, sertleşmiş veya şişmiş elastomerler, gevşek bağlantılar ve tutarsız akış kesme arayın. Dolum sonucundaki bir değişiklik; ürün sıcaklığından, beslemedeki havadan, valf zamanlamasından, nozul yüksekliğinden, conta durumundan veya başka bir proses girdisinden kaynaklanabilir; nedeni doğrulamadan parçaları değiştirmeyin.
Temizlik işletim sürecinin bir parçasıdır; ancak bakım planının tamamı değildir. Ürünle ıslanan yolu, temizlenmesi zor noktaları ve kontrollü yeniden başlatmayı belirlemek için sıvı dolum makinesi temizlik ve ürün değişimi rehberini kullanın.
Somut bir ekipman referansı için servo pistonlu dolum yapılandırmasını ve 4 kafalı servo pistonlu dolum çalışmasını inceleyin. Bunlar bir bakım prosedürünü değil, ekipmanı ve çalışmasını gösterir; bakım işleri için tedarik edilen kılavuzu ve onaylı izolasyon prosedürünü kullanın.
Kapak kapatma ekipmanı
Makinede gerçekten bulunan kapak besleme yolunu, rayı veya kanalı, al-yerleştir veya yerleştirme mekanizmasını, şişe baskı desteğini, kılavuzları, kavrama başlığını, mili, kayışları veya sıkma kafasını kontrol edin. Kapak tozu, aşınmış temas yüzeyleri, hasarlı dişler, dengesiz şişe kontrolü, tutarsız kapak sunumu ve sık operatör ayarlarına dikkat edin. Bitmiş kapatmayı alıcının onaylı yöntemiyle doğrulayın; ekranda görünen bir ayar tek başına uygulama sonucunun korunduğunu kanıtlamaz.
Şişeler, ağız geometrileri veya kapatma elemanları değiştiğinde kurulumu kontrollü bir format değişimi olarak ele alın. Kapak kapatma makinesi format değişimi kontrol listesi, şişe taşımayı, kapak beslemeyi, sıkmayı ve doğrulamayı birbirinden ayırır.
Etiketleme ekipmanı
Rulo açma ve geri sarma yolunu, etiket şeridi gerginliğini, ruloları, sıyırma plakasını, ürün ve etiket sensörlerini, uygulayıcıyı, sarma kayışını veya bastırma cihazını, şişe kılavuzlarını ve atık taşıyıcı şerit toplama düzenini inceleyin. Sensörleri ve temas yüzeylerini yalnızca onaylı yöntemle temizleyin. Tekrarlanan kırışıklıklar veya konum kayması, tek bir kirli bileşenden ziyade şişe geometrisine, etiket malzemesine, sıyırma plakası ayarına, etiket şeridi gerginliğine veya hız eşleşmesine işaret edebilir.
Ön ve arka yüz uygulamaları için çift taraflı etiketleme yapılandırmasını kaydedilmiş çift taraflı etiketleme çalışmasıyla karşılaştırın. Muayene görevlerini atamadan önce gerçek şişe taşıma düzenini ve etiket yolunu doğrulayın; çalışma videosu bakım erişimini, muayene aralıklarını veya konum toleranslarını belirlemez.
Konveyörler ve hat bağlantıları
Kayış veya zincir durumunu, hat üzerinde ilerlemesini, kılavuzları, transferleri, destekleri, tahrikleri, biriktirme sensörlerini ve makineler arasındaki aktarımı kontrol edin. Sürtünme, şişe dengesizliği, artıklar, gevşek kılavuzlar, hasarlı paletler ve artan kısa duruş sayısını araştırın. Dolum makinesi mekanik açıdan sağlıklı olsa bile yetersiz transfer kontrolü hattın kabul edilen üretim çıktısını azaltabilir.
Pnömatik, elektrik ve güvenlik sistemleri
Hava hazırlama bileşenlerini yalnızca belirtildiği şekilde tahliye edin veya bakımını yapın, kaçakları izleyin ve basıncın onaylı çalışma aralığında kaldığını doğrulayın. Eğitimli personel; kabloları, konnektörleri, terminalleri, fanları, filtreleri, muhafazaları, sürücüleri ve kontrol sistemi yedeklerini tedarik edilen dokümantasyona göre incelemelidir. Güvenlik cihazları, koruyucular ve kilitlemeler onaylı bir doğrulama prosedürü gerektirir; bunları devre dışı bırakmak bakımda bir kestirme yol değildir.
4. Bir Sonraki Arızayı Teşhis Etmeye Yardımcı Kayıtlar Tutun
Yalnızca tarih ve onay işareti içeren bir kontrol listesi; bir rulmanın daha gürültülü hale gelip gelmediğini, bir contanın yeni bir ürünle daha az saat dayanıp dayanmadığını veya bir kapak kapatma kafasının tekrar tekrar ayar gerektirip gerektirmediğini gösteremez. Durumu zaman içinde karşılaştırmaya yetecek kadar ayrıntı kaydedin.
Aşınmayı veya hizalamayı karşılaştırmayı kolaylaştırdığında fotoğraf kullanın; ancak ölçümü ve kabul kuralını metin olarak saklayın. Tekrarlanan duruşların eğilimini modüle ve nedene göre izleyin. Amaç, “hat yine durdu” ifadesini mühendislik, bakım ve tedarikçinin inceleyebileceği tanımlanabilir bir duruma dönüştürmektir.
5. Önleyici Bakımı Yedek Parçalarla İlişkilendirin
Doğru yedek parça tanımlanmamışsa veya mevcut değilse planlı bir muayene değer kaybeder. Her bakım görevini onaylı parça numarasıyla, depolanan miktarla, konumla, tedarik süresiyle, ikame kuralıyla ve asgari yeniden sipariş eşiğiyle ilişkilendirin. Rutin aşınan parçaları kritik ve uzun tedarik süreli kalemlerden ve format parçalarından ayırın.
Evrensel stok miktarları oluşturmayın. Risk; tam malzeme listesine, çalışma programına, yerel tedarike, hat genelindeki ortak bileşenlere ve duruşun sonuçlarına bağlıdır. Projeye özel bir envanter oluşturmak ve sevkiyattan önce bunu nihai makineyle karşılaştırarak doğrulamak için ambalajlama makinesi yedek parça rehberini kullanın.
6. Hat Sizin Yerinize Durmadan Önce Planlı Duruşları Kullanın
Bazı işler hat üretim yaparken tamamlanamaz. Güvenli erişim, sökme, hizalama, elektrik muayenesi, planlı değiştirme veya daha uzun kontrollü test gerektiren görevleri planlı üretim duruşlarında bir araya getirin. Duruş başlamadan önce parçaları, takımları, eğitimli personeli, temizlik zaman aralığını ve yeniden başlatma malzemelerini koordine edin.
- Kapsamı kesinleştirin. Zorunlu işleri, duruma bağlı işleri ve isteğe bağlı işleri ayrı ayrı listeleyin.
- Parçaları ve belgeleri hazırlayın. Üretim bitmeden önce parça numaralarını, takımları, çizimleri, yedekleri ve tedarikçi desteğini doğrulayın.
- İlk gözlenen durumu kaydedin. Bileşenin neden arızalandığını açıklayan kanıtları ortadan kaldırmayın.
- Değişiklikleri kontrol altında tutun. Değiştirilen tüm ayarları, sensör konumlarını, programları, bileşen modellerini veya mekanik hizalamaları kaydedin.
- Aşamalı olarak yeniden başlatın. Önce güvenlik ve kuru çalışma kontrollerini tamamlayın, ardından üzerinde anlaşılmış ürün ve ambalajı kontrollü koşullarda çalıştırın.
- Kaydı kapatın. Hattı normal üretime döndürmeden önce sonuçları, açık konuları ve bir sonraki izleme koşulunu kaydedin.
Plansız duruş süresini planlı bakım süresinden ayrı izleyin. Kısa bir planlı duruş, ancak işler gerçek durumu ele aldığında ve yeniden başlatma kontrollü olduğunda üretim çıktısını koruyabilir. Belgelenmemiş değişiklikler yapma fırsatına dönüşmemelidir.
7. Sevkiyattan Önce Bakım Esaslarını Doğrulayın
Bakım hazırlığı ilk arızadan sonra değil, satın alma ve fabrika testleri sırasında başlar. Sevkiyattan önce nihai kılavuzların ve çizimlerin teslim edilen yapılandırmayla eşleştiğini doğrulayın; uygulanabildiğinde yağlama noktalarını ve onaylı malzemeleri belirleyin; normal kurulum değerlerini ve alarmlara müdahaleyi inceleyin; yedek parça listesini fiziksel kalemlerle eşleştirin; yedekleri doğrulayın ve sorumlu operatörleri ve teknisyenleri eğitin.
Fabrika kabul testine bakım yapılabilirlik kontrolleri ekleyin. Eğitimli personelden, üzerinde anlaşılmış makineyi ve formatları kullanarak güvenli erişimi, muayeneyi, onaylı format değiştirme parçası sökümünü, temizlik erişimini ve kontrollü yeniden başlatmayı göstermesini isteyin. Ardından kurulumdan sonra kurulum ve devreye alma kontrol listesinde açıklanan gerçek tesis altyapısını ve hat bağlantılarını kullanarak sahaya özel kontrolleri tekrarlayın.
Sipariş Vermeden Önce Bakım Desteğini Tanımlayın
Ürünü, şişeyi, kapağı, etiketi, hedef üretim çıktısını, vardiya düzenini, temizlik yöntemini, tesis altyapısını ve sahadaki servis olanaklarını gönderin. ZXSMART, önerilen dolum, kapak kapatma, etiketleme ve konveyör yapılandırmasının bakım erişimini, dokümantasyonu, yedek parçaları ve fabrika testi kapsamını nasıl etkilediğini inceleyebilir. Nihai görevler ve aralıklar onaylı makineyle ve sahanızın prosedürleriyle eşleşmelidir.
Proje ve Bakım Ayrıntılarını Gönderin8. Alıcıların sık sorduğu sorular
Bir ambalajlama makinesine ne sıklıkta önleyici bakım yapılmalıdır?
Evrensel bir bakım aralığı yoktur. Makine kılavuzu ve onaylı proje belgeleriyle başlayın; ardından çalışma saatlerine, ürün davranışına, temizlik yöntemine, ortama, bileşen durumuna ve bakım geçmişine göre uyarlayın. Vardiya, haftalık ve planlı duruş kontrollerinin adı belirtilmiş sorumluları ve kaydedilmiş sonuçları olmalıdır.
Operatörler vardiya başında neleri kontrol etmelidir?
Operatörler, sahanın onaylı güvenlik ve başlatma prosedürünü izledikten sonra koruyucuları, gevşek veya hasarlı parçaları, sızıntıları, hava basıncını, ürün temas yüzeylerinin temizliğini, sensörleri, kılavuzları, kayışları, etiket yolunu, kapak takımlarını ve kontrollü ilk ürün sonucunu kontrol edebilir. Kesin liste tedarik edilen makineyle eşleşmelidir.
Temizlik ile önleyici bakım arasındaki fark nedir?
Temizlik, tanımlanmış ürün kalıntılarını veya kirleri giderir. Önleyici bakım ayrıca muayeneyi, belirtildiği yerlerde yağlamayı, ayarlamayı, aşınma takibini, kayıtları, yedek parçaları ve planlı değiştirmeyi kapsar. Temizlik bir kusuru ortaya çıkarabilir; ancak eksiksiz bakım planının yerini almaz.
Planlı duruş sırasında ambalajlama hattının hangi parçaları kontrol edilmelidir?
Projeye özel liste; dolum makinesi contalarını ve nozullarını, kapak kapatma makinesi kavrama başlıklarını veya kayışlarını, etiketleme makinesi rulolarını ve sensörlerini, konveyör zincirlerini veya kayışlarını, kılavuzları, rulmanları, pnömatik bileşenleri, elektrik bağlantılarını ve güvenlik cihazlarını içerebilir. Ekipmanı yalnızca eğitimli personel, sahanın onaylı enerji izolasyonu prosedürü altında incelemeli veya bakımını yapmalıdır.
Bakım sonrasında hangi bilgiler kaydedilmelidir?
Makineyi ve bileşeni, tarihi, varsa çalışma saatlerini veya çevrimlerini, gözlenen durumu, ölçümü, tamamlanan işi, değiştirilen parçayı ve partisini, değişen ayarları, doğrulama sonucunu, teknisyeni ve sonraki eylemi kaydedin. Tekrarlayan sorunları teşhis etmeye yardımcı olduğunda fotoğraf veya eğilim verileri ekleyin.
Araştırma notları
Üreticilerin bakım kapasitesini, servis dokümantasyonunu, yedek parça tedarik süresini, planlı duruşları ve ambalajlama hattındaki aktarımları nasıl tanımladığını anlamak için 11 Eylül 2026 tarihinde herkese açık Reddit tartışmaları incelendi. Bu tartışmalar yalnızca sorulara ve kullanılan dile ilişkin ipuçları olarak kullanıldı. Bunlar ZXSMART müşteri örnekleri, tavsiyeler, doğrulanmış performans iddiaları veya evrensel bakım talimatları değildir.
- Reddit: küçük bir üretici bakım becerisinin, yıkamaya maruz kalmanın, servis bilgilerinin ve yedek parçaların ekipman satın alımını nasıl etkilediğini soruyor
- Reddit: bakım uygulayıcıları günlük, haftalık ve aylık işleri, aşınan parçaları, kayıtları ve yedek parçaları tartışıyor
- Reddit: bira üretim tesisi operatörleri önleyici bakım ve yedek parça arşivini plansız duruşlarla ilişkilendiriyor
- Reddit: bir şişeleme hattı tartışması yükleme, boşaltma, işçilik, tampon biriktirme ve dolum ile kapak kapatma arasındaki aktarımı vurguluyor
Bu rehber nasıl incelenir?
ZXSMART Mühendislik Ekibi tarafından güncel komple hat kapsamı belirleme süreci, dolum, kapak kapatma, etiketleme ve konveyör modülü sınırları, yayımlanmış temizlik ve format değişimi rehberliği, yedek parça planlaması, kurulum devri ve fabrika kabul çerçevesi esas alınarak incelenmiştir. Nihai bakım görevleri, aralıkları, onaylı yağlayıcılar, erişim, güvenlik prosedürleri ve değiştirme kriterleri; teslim edilen makineye, bileşen kılavuzlarına, ürüne, çalışma koşullarına ve alıcının saha prosedürlerine bağlıdır.