
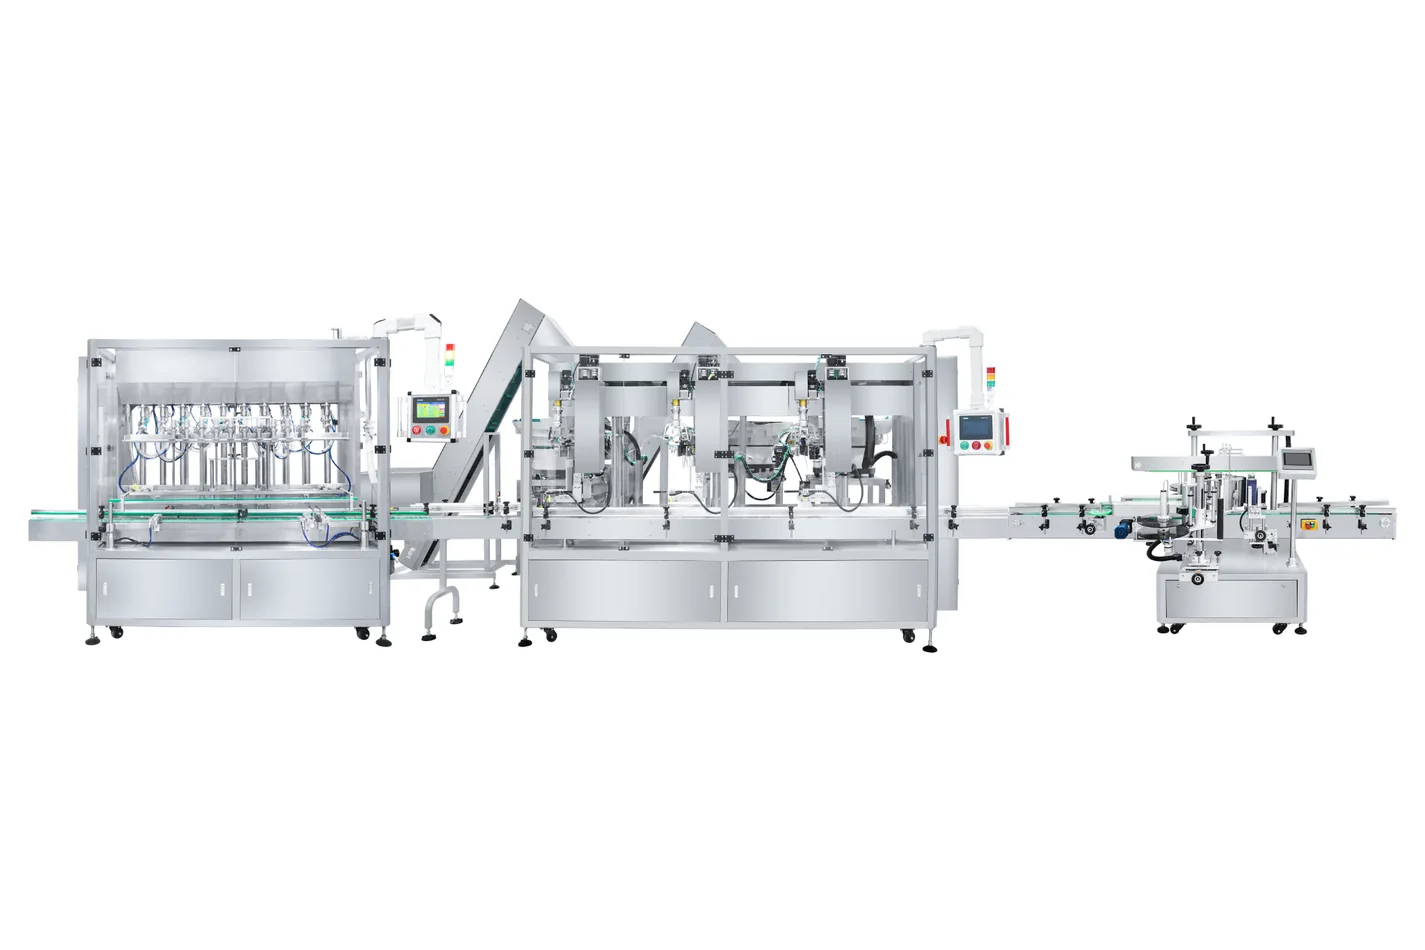
La manutenzione preventiva non è un calendario generico appeso al muro. Un piano utile collega ogni ispezione o intervento a macchina, componente, prodotto, ore di lavoro, metodo di pulizia, usura osservata e conseguenze del guasto effettivi. Spiega anche agli operatori cosa possono controllare, cosa richiede manutentori formati e come registrare il risultato.
1. Costruisci il piano sulla macchina effettiva
Una linea di riempimento, tappatura ed etichettatura può usare pompe, ugelli, tenute, strutture di serraggio, percorsi etichette, azionamenti dei trasportatori e sensori diversi. Per questo una lista copiata da un altro progetto può trascurare il componente più rischioso o richiedere attività non applicabili.
Crea il registro delle attrezzature dopo l'approvazione della configurazione finale. Per ogni modulo registra produttore e modello, numero di serie, elenco componenti, riferimento del manuale, metodo di assistenza consentito, lubrificante approvato se applicabile, intervallo normale delle impostazioni, limite di usura o criterio ispettivo, codice ricambio e ruolo responsabile. Collega il registro agli schemi elettrici e pneumatici e agli ultimi backup forniti con il progetto.
2. Definisci i controlli per frequenza e condizione di attivazione
«Giornaliero, settimanale e mensile» è utile per organizzare la prima bozza, ma la sola frequenza di calendario non basta. Una macchina che funziona due ore a settimana e una linea su più turni non devono avere automaticamente lo stesso intervallo di sostituzione. Combina controlli di calendario con ore, cicli, tendenze delle condizioni ed eventi come urto, inceppamento, perdita di prodotto, pulizia profonda o cambio formato.
| Tempistica | Scopo | Osservazioni tipiche | Richiedi assistenza superiore quando |
|---|---|---|---|
| Inizio turno o lotto di produzione | Individua cambiamenti evidenti prima della produzione normale | Protezioni e interblocchi secondo la procedura approvata di avvio, parti allentate o danneggiate, perdite, rumori insoliti, pressione dell'aria, percorso del prodotto, guide, sensori, cinghie, attrezzaggi tappi, percorso etichette e risultato controllato del primo pezzo | Un dispositivo di sicurezza, una perdita, un danno, un allarme ricorrente o il risultato del primo pezzo non rientrano nelle condizioni approvate |
| Durante la produzione | Rileva il deterioramento graduale | Risultato di riempimento, gocce, schiuma, risultato di applicazione della chiusura, posizione etichette, scarti, inceppamenti, consumo d'aria, temperatura se monitorata, rumore, vibrazione e motivo di arresto | La tendenza cambia, le regolazioni diventano frequenti o un modulo provoca arresti ripetuti |
| Fine turno o pulizia | Lascia la linea in condizioni controllate e rivela l'usura nascosta | Residui di prodotto, tenute o tubi danneggiati, fissaggi allentati, frammenti di tappi o etichette, superfici dei sensori, scarichi, usura anomala e parti usate | La pulizia rivela una crepa, rigonfiamento, corrosione, rigature, residui persistenti o una parte non identificata |
| Settimanalmente o a ore operative definite | Ispeziona elementi non valutabili dalla sola produzione | Stato degli azionamenti, centratura di cinghie o catene, punti di lubrificazione prescritti, stato di filtri o separatori d'acqua, perdite pneumatiche, fissaggi, morsetti dove approvato, stato dei backup e tendenze manutentive | L'usura accelera, un'impostazione è variata o l'attività richiede accesso oltre l'ambito approvato dell'operatore |
| Arresto produttivo programmato | Completa le attività che richiedono accesso sicuro e fermo macchina | Ispezione dettagliata dei moduli, sostituzione programmata, allineamento, controlli di coppia o forza dove prescritti, ispezione elettrica e pneumatica, verifica dei dispositivi di sicurezza e riavvio controllato | La condizione osservata modifica l'ambito programmato o richiede supporto tecnico del fornitore |
| Attivato da evento | Intervieni su una condizione che potrebbe aver modificato la macchina | Inceppamento, collisione, arresto di emergenza, flacone caduto, versamento, guasto delle utenze, nuovo prodotto, nuova confezione, sensore spostato o componente di controllo sostituito | Non si possono più presumere validi impostazioni validate originali, allineamento, protezioni o risultato di qualità |
Usa il manuale macchina come punto di partenza per gli intervalli, non come motivo per ignorare le condizioni effettive. Se la documentazione finale non identifica chiaramente un'attività, una parte o un intervallo, risolvi la lacuna con il fornitore prima dell'uso ordinario.
3. Controlla ogni modulo della linea di confezionamento
Attrezzature di riempimento
Ispeziona l'intero percorso del prodotto definito per il progetto: serbatoio o raccordo di alimentazione, pompa o dosatore, tubi, morsetti, valvole, tenute e ugelli. Cerca perdite, accumuli, superfici danneggiate, elastomeri induriti o gonfi, collegamenti allentati e interruzione del flusso irregolare. Un cambiamento nel riempimento può derivare da temperatura, aria nell'alimentazione, tempi delle valvole, altezza ugelli, stato delle tenute o altri parametri; conferma la causa prima di sostituire parti.
La pulizia fa parte del processo operativo, ma non costituisce l'intero piano di manutenzione. Usa la guida alla pulizia e al cambio prodotto della riempitrice per liquidi per mappare percorso bagnato, punti difficili da pulire e riavvio controllato.
Per un riferimento concreto, consulta la configurazione di riempimento a pistone servoazionato e la prova di riempimento a pistone servoazionato a 4 teste. Mostrano attrezzatura e funzionamento, non una procedura di manutenzione; per gli interventi usa il manuale fornito e la procedura approvata di isolamento.
Attrezzature di tappatura
Verifica percorso di alimentazione tappi, pista o scivolo, meccanismo pick-and-place o di posizionamento, fermo flacone, guide, mandrino, albero, cinghie o testa di serraggio effettivamente presenti. Osserva polvere dei tappi, superfici usurate, filettature danneggiate, controllo instabile del flacone, presentazione irregolare e regolazioni frequenti. Verifica la chiusura finita con il metodo approvato dall'acquirente; una sola impostazione visualizzata non dimostra il mantenimento del risultato applicato.
Quando cambiano flaconi, finiture del collo o chiusure, tratta l'attrezzaggio come cambio formato controllato. La lista del cambio formato della tappatrice distingue movimentazione flaconi, alimentazione tappi, serraggio e verifica.
Attrezzature di etichettatura
Ispeziona percorso di svolgimento e riavvolgimento, tensione del nastro, rulli, lama di distacco, sensori prodotto ed etichette, applicatore, cinghia di avvolgimento o pressore, guide e raccolta del supporto esausto. Pulisci sensori e superfici solo con il metodo approvato. Rughe o derive ripetute possono indicare geometria del flacone, materiale etichette, regolazione della lama, tensione o abbinamento delle velocità, anziché un solo componente sporco.
Per applicazioni fronte-retro, confronta la configurazione di etichettatura bifacciale con la prova registrata di etichettatura bifacciale. Conferma movimentazione e percorso effettivi prima di assegnare le ispezioni; un video operativo non definisce accesso manutentivo, intervalli ispettivi o tolleranze di posizione.
Trasportatori e interfacce di linea
Verifica stato e centratura di nastri o catene, guide, trasferimenti, supporti, azionamenti, sensori di accumulo e passaggi tra macchine. Cerca sfregamenti, instabilità dei flaconi, detriti, guide allentate, piastre danneggiate e aumento dei microarresti. Una riempitrice può essere meccanicamente sana mentre trasferimenti mal controllati riducono la produzione accettata della linea.
Sistemi pneumatici, elettrici e di sicurezza
Scarica o manutieni i componenti di preparazione dell'aria solo come prescritto, controlla le perdite e conferma che la pressione resti nell'intervallo approvato. Il personale formato deve ispezionare cavi, connettori, morsetti, ventole, filtri, quadri, azionamenti e backup dei controlli secondo la documentazione fornita. Dispositivi di sicurezza, protezioni e interblocchi richiedono una procedura approvata di verifica; escluderli non è una scorciatoia manutentiva.
4. Tieni registri utili a diagnosticare il guasto successivo
Una lista con solo data e spunta non mostra se un cuscinetto è diventato più rumoroso, se una tenuta è durata meno con un nuovo prodotto o se una testa di tappatura ha richiesto regolazioni ripetute. Registra dettagli sufficienti per confrontare le condizioni nel tempo.
Usa foto quando facilitano il confronto di usura o allineamento, ma conserva in testo misura e regola di accettazione. Analizza gli arresti ripetuti per modulo e motivo. L'obiettivo è trasformare «la linea si è fermata di nuovo» in una condizione identificabile che tecnici, manutentori e fornitore possano valutare.
5. Collega la manutenzione preventiva ai ricambi
Un'ispezione programmata perde valore se il ricambio corretto non è identificato o disponibile. Collega ogni attività a codice approvato, quantità stoccata, posizione, tempo di approvvigionamento, regola di sostituzione equivalente e soglia minima di riordino. Distingui le parti di usura ordinaria dalle voci critiche a lunga consegna e dalle parti di formato.
Non stabilire quantità universali di scorta. Il rischio dipende da distinta base esatta, programma operativo, approvvigionamento locale, componenti comuni e conseguenze del fermo. Usa la guida ai ricambi delle confezionatrici per creare un registro specifico e verificarlo sulla macchina finale prima della spedizione.
6. Usa gli arresti programmati prima che sia la linea a fermarsi da sola
Alcuni lavori non sono eseguibili mentre la linea produce. Raggruppa negli arresti programmati le attività che richiedono accesso sicuro, smontaggio, allineamento, ispezione elettrica, sostituzione pianificata o una prova controllata più lunga. Coordina parti, utensili, personale formato, finestra di pulizia e materiali di riavvio prima dell'arresto.
- Fissa l'ambito. Elenca separatamente attività obbligatorie, basate sulle condizioni e opzionali.
- Predisponi parti e documenti. Conferma codici, utensili, disegni, backup e assistenza del fornitore prima della fine della produzione.
- Registra lo stato riscontrato. Non eliminare le evidenze che spiegano il guasto del componente.
- Controlla le modifiche. Registra ogni impostazione, posizione sensore, programma, modello di componente o allineamento modificato.
- Riavvia per fasi. Completa prima controlli di sicurezza e a secco, poi usa prodotto e confezioni concordati in condizioni controllate.
- Chiudi il registro. Raccogli risultati, punti aperti e successiva condizione di monitoraggio prima di ripristinare la produzione normale.
Monitora i fermi imprevisti separatamente dal tempo di manutenzione programmata. Un breve arresto pianificato può proteggere la produzione solo se il lavoro risponde alle condizioni reali e il riavvio è controllato. Non deve diventare occasione di modifiche non documentate.
7. Conferma le basi della manutenzione prima della spedizione
La preparazione alla manutenzione inizia durante acquisto e collaudi, non dopo il primo guasto. Prima della spedizione, verifica che manuali e disegni finali corrispondano alla configurazione consegnata; identifica punti di lubrificazione e materiali approvati dove applicabili; esamina valori normali di attrezzaggio e risposta agli allarmi; abbina ricambi e oggetti fisici; verifica i backup e forma operatori e tecnici responsabili.
Aggiungi al collaudo di accettazione in fabbrica verifiche di manutenibilità. Chiedi al personale formato di dimostrare accesso sicuro, ispezione, rimozione approvata delle parti di cambio formato, accessibilità per pulizia e riavvio controllato con macchina e formati concordati. Ripeti poi i controlli specifici dopo l'installazione usando utenze e interfacce effettive descritte nella lista di installazione e messa in servizio.
Definisci l'assistenza manutentiva prima dell'ordine
Invia prodotto, flacone, tappo, etichetta, obiettivo produttivo, turni, metodo di pulizia, utenze e capacità manutentive del sito. ZXSMART può valutare come la configurazione proposta di riempimento, tappatura, etichettatura e trasporto influisce su accesso, documentazione, ricambi e FAT. Attività e intervalli finali devono corrispondere alla macchina approvata e alle procedure del sito.
Invia dettagli del progetto e della manutenzione8. Domande frequenti degli acquirenti
Con quale frequenza una confezionatrice richiede manutenzione preventiva?
Non esiste un intervallo universale. Parti dal manuale macchina e dai documenti di progetto approvati, poi adatta il piano a ore di funzionamento, comportamento del prodotto, metodo di pulizia, ambiente, stato dei componenti e storico di manutenzione. I controlli per turno, settimanali e durante gli arresti programmati devono avere responsabili identificati e risultati registrati.
Cosa devono controllare gli operatori all'inizio del turno?
Dopo aver seguito la procedura approvata di sicurezza e avvio del sito, gli operatori possono controllare protezioni, parti allentate o danneggiate, perdite, pressione dell'aria, pulizia delle parti a contatto, sensori, guide, cinghie, percorso etichette, attrezzaggi tappi e risultato controllato del primo pezzo. L'elenco esatto deve corrispondere alla macchina fornita.
Qual è la differenza tra pulizia e manutenzione preventiva?
La pulizia rimuove residui di prodotto o sporco definiti. La manutenzione preventiva comprende anche ispezione, lubrificazione dove prevista, regolazione, monitoraggio dell'usura, registri, ricambi e sostituzioni programmate. La pulizia può rivelare un difetto, ma non sostituisce il piano completo di manutenzione.
Quali parti della linea vanno controllate durante un arresto programmato?
L'elenco specifico può comprendere tenute e ugelli della riempitrice, mandrini o cinghie della tappatrice, rulli e sensori dell'etichettatrice, catene o nastri trasportatori, guide, cuscinetti, componenti pneumatici, collegamenti elettrici e dispositivi di sicurezza. Solo personale formato deve ispezionare o manutenere l'attrezzatura secondo la procedura approvata del sito di isolamento delle energie.
Quali informazioni vanno registrate dopo la manutenzione?
Registra macchina e componente, data, ore o cicli disponibili, condizione osservata, misura, lavoro svolto, ricambio e lotto, impostazioni modificate, risultato della verifica, tecnico e azione successiva. Allega foto o dati di tendenza quando aiutano a diagnosticare le ricorrenze.
Note di ricerca
L'11 settembre 2026 sono state esaminate discussioni pubbliche su Reddit per capire il linguaggio dei produttori su capacità manutentive, documentazione, tempi dei ricambi, fermi programmati e passaggi tra macchine. Sono state usate solo come spunti di domande e linguaggio, non come casi clienti ZXSMART, raccomandazioni, prestazioni verificate o istruzioni universali di manutenzione.
- Reddit: un piccolo produttore chiede come competenze manutentive, esposizione ai lavaggi, documentazione e ricambi influenzino l'acquisto di attrezzature
- Reddit: manutentori discutono attività giornaliere, settimanali e mensili, parti di usura, registri e ricambi
- Reddit: operatori di birrifici collegano manutenzione preventiva e archivio dei ricambi ai fermi imprevisti
- Reddit: una discussione su una linea flaconi evidenzia carico, scarico, manodopera, accumuli e passaggio tra riempimento e tappatura
Come viene verificata questa guida
Verificato dal team tecnico ZXSMART rispetto all'attuale definizione dell'ambito delle linee complete, ai confini dei moduli di riempimento, tappatura, etichettatura e trasporto, alle indicazioni pubblicate di pulizia e cambio formato, alla pianificazione ricambi, alla consegna e al quadro FAT. Attività, intervalli, lubrificanti approvati, accesso, procedure di sicurezza e criteri di sostituzione finali dipendono da macchina consegnata, manuali dei componenti, prodotto, condizioni operative e procedure del sito dell'acquirente.