
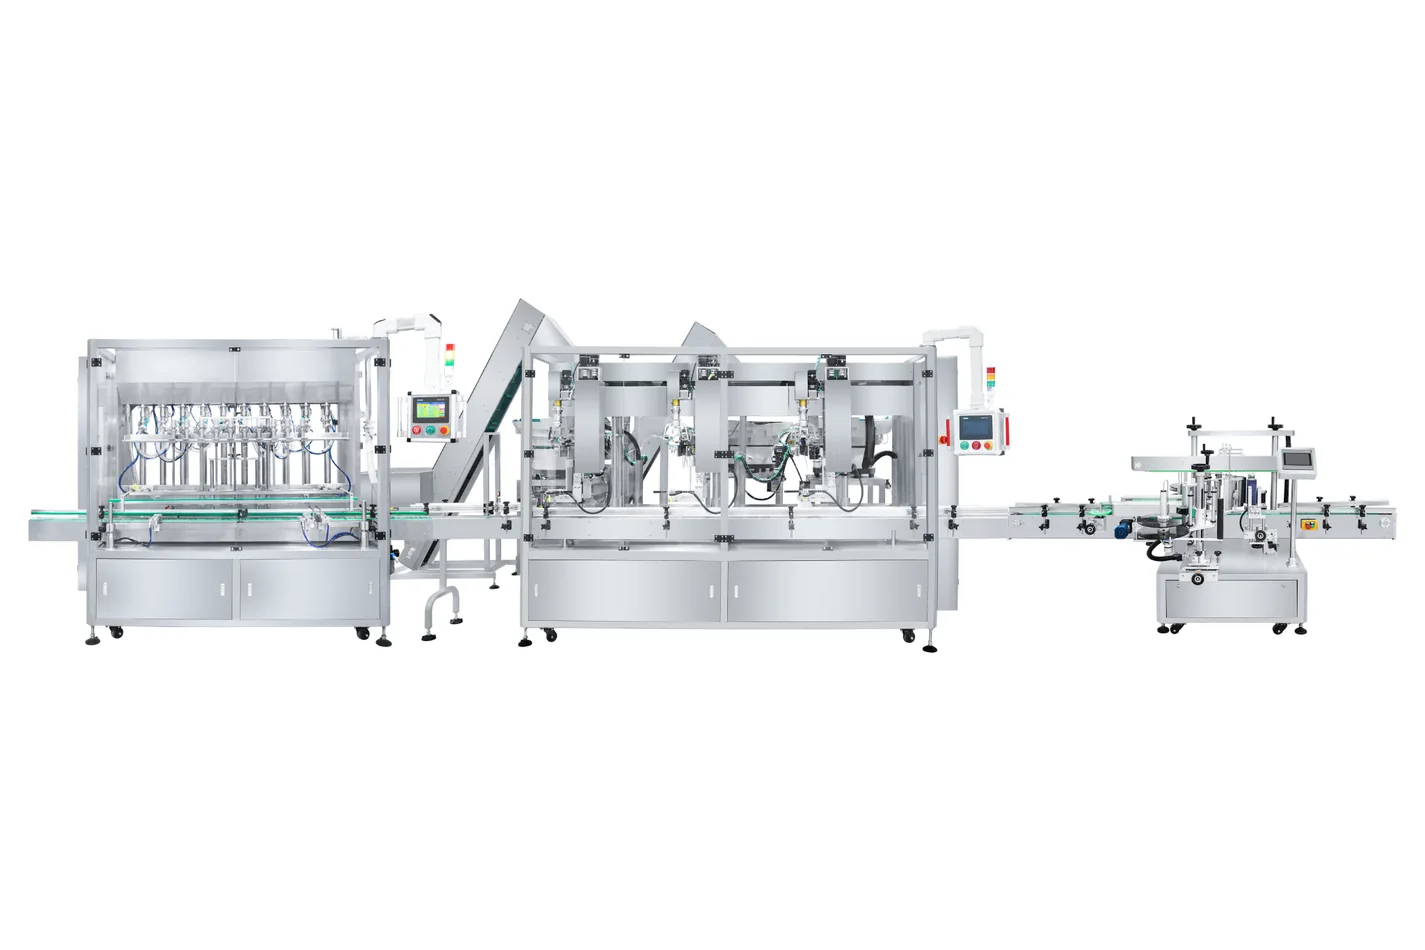
預防性維護不是固定在墻上的通用日歷。 一項有用的計劃將每項檢查或服務任務與實際的機器、部件、產品、操作時數、清潔方法、觀察到的磨損和故障后果聯系起來。 它還告訴操作者他們可以檢查什么,什么需要受過訓練的維修人員以及如何記錄結果。
1. 從真實機器構建計劃
AA 灌裝, 旋蓋和貼標電線可以使用不同的泵、噴嘴、封條、蓋子 -- 鎖緊結構、標簽路徑、傳送驅動器和傳感器。 正因為如此,從另一個項目復制的維護清單可能錯過風險最高部分或要求做不適用的工作。
在最后配置得到核準后建立設備登記冊。 對于每個模塊,記錄制造商和型號、序列號、組件清單、人工參考、允許的服務方法、酌情核準的潤滑劑、正常設定范圍、穿戴限制或檢查標準、備件編號和負責作用。 此登記冊連接到電氣和充氣圖紙以及項目提供的最新備份 。
2. 按頻率和觸發設置檢查
“每日、每周和每月”是組織第一稿的有用方式,但單靠日歷頻率是不夠的。 一臺每星期運行兩小時的機器和一條多班線路不應自動獲得相同的部件更換間隔。 將日歷檢查與運行小時、周期、狀況趨勢和事故、干擾、產品泄漏、深度清潔或格式變化等事件結合起來。
| 時間安排 | 目的宗旨的目的 | 典型觀察 | 升電當 |
|---|---|---|---|
| 輪班或生產批次的開始 | 在正常生產前找到明顯變化 | 根據經批準的啟動程序、松散或損壞的部件、泄漏、異常聲音、氣壓、產品路徑、向導、傳感器、帶帶、封蓋工具、標簽路徑和受控制的第一件結果 | 安全裝置、泄漏、損壞、重復警報或頭件結果超出核定條件 |
| 生產期間 | 檢測逐漸惡化 | 填充結果、滴滴、泡沫、封蓋應用結果、標簽位置、拒絕、干擾、空氣使用、監測溫度、噪音、振動和停止理智 | 趨勢變化、調整變得頻繁或一個模塊產生重復停止 |
| 下班或清潔 | 將線留在控制狀態,并顯示隱藏的穿戴 | 產品殘留物、被損壞的密封或軟管、松散的緊固裝置、封蓋或標簽碎片、傳感器面孔、排水溝、異常穿戴和使用的部件 | 清潔暴露出裂縫、腫脹、腐蝕、評分、持久性殘留物或不明部分。 |
| 每周或規定的工作時間 | 僅憑產出無法判斷的檢查項目 | 驅動器、帶或鏈跟蹤、指定的潤滑點、過濾器或水分離器狀況、氣氣泄漏、緊固裝置、批準時的終端、備用狀態和維護趨勢 | 服飾正在加速,環境已經漂移或任務需要進入操作者核定范圍之外的范圍 |
| 計劃生產停止 | 完成需要安全出入和停工時間的完整工作 | 詳細模塊檢查、定時更換、調整、按規定進行火力或武力檢查、電氣和充氣檢查、安全設備核查和控制的重新啟動 | 觀察到的狀況改變計劃范圍或需要供應商工程支助 |
| 觸發事件 | 回應了可能已經改變機器的條件 | 焦、碰撞、緊急停止、倒瓶、產品溢漏、公用事業故障、新產品、新包件、移動傳感器或替換控制部件 | 無法再假設最初驗證的設置、校對、守衛或質量結果 |
使用機器手冊作為起始間隔,而不是作為忽略實際狀況的理由。 如果最后文件未明確確定一項任務,部分或間隔,則在日常運作之前與供應商解決這一差距。
3. 檢查每個包裝線條模塊
灌裝設備
檢查為項目確定的完整產品路徑:罐體或飼料連接、泵或劑量元件、軟管、夾子、閥門、密封和灌裝嘴. 尋找滲漏、產品積聚、受損表面、硬化或膨脹的彈性體、松散連接和不一致的截斷。 填充結果的變化可能來自產品溫度、供應中的空氣、閥門時間、噴嘴高度、密封狀態或其他過程輸入;在確認原因之前不得替換部件。
清潔是操作過程的一部分,但不是整個維護計劃的一部分。 使用 液體灌裝機器清潔和換型指南 繪制物料接觸通道圖、困難的清理點和受控重開。
為具體設備參考,審查 伺服活塞灌裝配置 和 4 -頭伺服活塞灌裝運行中 . 這些表格顯示的是設備及其操作,而不是維護程序;對服務工作使用提供的手冊和核準的隔離程序。
旋蓋設備
檢查供蓋路徑、軌跡或降落傘, 取放式或放置裝瓶機能、瓶頭緩壓裝置、制導器、制滑器、車殼、脊椎、腰帶或鎖緊實際上屬于機器的頭部。 防守封頂粉塵、磨損的接觸表面、損壞的線條、不穩定的瓶裝控制、前后不一致的瓶蓋列報和頻繁操作者調整。 使用買方批準的方法核查完成的封口件;顯示的設置本身并不能證明保留的申請結果。
當瓶子、頸部結束或封口件時,將設置視為受控裝置換型. 下 旋蓋機器機換型核對清單 單獨處理瓶子, 供蓋, 鎖緊核查和核查。
貼標設備
檢查順風和反向路徑、網絡張力、滾滾機、皮板、產品和標簽傳感器、施用器、包裝帶或緊迫裝置、瓶子制導和廢物處理機收集。 清潔感應器和接觸表面僅按核準的方法進行。 重復的皺紋或位置漂移可能指向瓶式幾何、標簽庫存、剝皮板設置、網絡緊張度或速度匹配,而不是一個骯臟部件。
前背應用程序,比較 雙邊貼標配置 和和 雙邊記錄貼標運行中 . 在分配檢查任務之前,確認實際的瓶裝處理和標簽路徑;運行中的視頻不確定服務準入、檢查間隔或位置容度。
電流和線界面
檢查帶或鏈狀狀況、跟蹤、導航、轉讓、支持、驅動器、積聚傳感器和機器之間的交接。 尋找擦拭、瓶裝不穩定性、碎片、松散的向導、被損壞的板塊和越來越多的微型站。 填充物可以機械地保持健康,而轉移控制不力則會減少可接受的直線輸出。
充氣、電氣和安全系統
排氣管或服務性空中準備部件僅按規定進行,注意滲漏并確認壓力仍保持在核準的操作范圍以內。 受訓人員應根據所提供的文件,檢查電纜、連接器、終端、風扇、過濾器、隔板、驅動器和控制備份。 安全裝置、警衛和連鎖需要經過核準的核查程序;繞過這些裝置不是維修捷徑。
4. 保存記錄, 幫助診斷下下一個錯誤
僅包含日期和勾記的核對表無法顯示某一軸承是否成為響聲器,封條與新產品相隔的時間較短,還是一個封蓋頭需要反復調整。 記錄足夠詳細,可以比較一段時間內的情況。
照片使穿戴或對齊更加容易比較時使用,但將測量和接受規則保留在文字中。 趨勢按模塊和理由重復停止。 目標是將“再次停止的線路”變成工程、維修和供應商可以審查的一個可識別的條件。
5. 將預防性維修與備件連接
如果正確的替換部分未查明或無法找到,計劃進行的檢查就會失去價值。 每項維護任務都與核定部分編號、儲存數量、地點、周轉時間、替代規則和最低重新安排點掛鉤。 與關鍵長引導物品和格式部件分開的日常部分佩帶。
不創造通用庫存數量。 風險取決于材料的確切清單、運營時間表、當地采購、跨線通用部件以及故障后果。 使用 包裝機機備件指南 建立具體項目登記冊,并在裝運前對照最后機器進行核查。
6. 在行選擇您的停止之前使用計劃停止
有些工作無法在線路生產期間完成。 需要安全進入、拆卸、校正、電氣檢查、定時更換或對計劃生產站進行更長時間控制測試的集團任務。 在停機前協調部件、工具、訓練有素的人員、清潔窗口和重新啟動材料。
- 凍結范圍。 列出必須做的工作、基于條件的工作和選配單獨工作。
- 階段部分和文件。 在生產結束前確認部分編號、工具、圖紙、備份和供應商支持。
- 記錄一下病情 不要刪除解釋部件失敗原因的證據 。
- 控制變化。 記錄任何更改的設置、傳感器位置、程序、部件模型或機械對齊。
- 分階段重新開始。 首先進行完整的安全和干檢查,然后在受控制條件下運行商定的產品和包裝。
- 關閉記錄。 捕獲結果、開放物品和下一個監測觸發器,然后將線路恢復正常生產。
跟蹤計劃外停機時間與計劃的維護時間分開。 只有在工程處理實際狀況并控制重新啟動時,一個短時間排定的截停才能保護輸出。 它不應成為進行無記錄改動的場所。
7. 裝運前確認保養依據
在購買和工廠測試期間,而不是在第一次故障之后,開始就緒。 在裝運前,確認最后手冊和圖紙與交付的配置相符;酌情確定潤滑點和核定材料;審查正常設置值和警報反應;將備件清單與實物物品相匹配;核查備份;培訓負責操作人員和技術人員。
添加可維護性檢查到 工廠驗收測試 . 要求受過培訓的人員展示安全出入、檢查、核準更換部分清除、清潔進出以及使用商定的機器和格式控制重新開工。 然后,在安裝后使用《公約》所述的實際水電和線路接口進行具體地點的檢查。 安裝和啟用核對表 .
定義在您排序前的維護支持
發送產品,瓶子,瓶蓋,標簽, 目標產能輪班模式、清潔方法、水電和現場服務能力。 ZXSMART 如何審查擬議的灌裝, 旋蓋, 貼標和傳送器配置影響維修的存取、文件、備件和工廠測試范圍。 最后的任務和間隔必須匹配經批準的機器以及你網站的程序
發送項目和維護細節8. FAQ 買家
包裝機應多久接受預防性維修?
沒有普遍間隔。 從機器手冊和核準的項目文件開始,然后根據操作時間、產品行為、清潔方法、環境、部件狀況和維護歷史進行調整。 輪班、每周和計劃進行的檢查應點名業主并記錄結果。
輪班開始時應該檢查什么操作員?
在經過該場址批準的安全和啟動程序之后,操作員可以檢查警衛、松散或損壞的部件、泄漏、空氣壓力、產品接觸清潔性、傳感器、向導、帶、標簽路徑、封套工具和受控第一人機結果。 確切的名單必須匹配所提供的機器。
清潔和預防性維修有什么區別?
清潔清除確定的產品殘留物或土壤。 預防性維護還包括檢查、特定潤滑劑、調整、磨損監測、記錄、備件和計劃更換。 清潔可以揭示缺陷,但不能取代完整的維修計劃。
在計劃停靠期間應檢查哪些包裝線部件?
具體項目清單可包括填充封條和噴嘴、卡布殼或皮帶、標簽滾筒和傳感器、傳送鏈或腰帶、制導器、軸承、氣動部件、電路連接和安全裝置。 只有經過培訓的人員才應根據現場核準的能源隔離程序檢查或維修設備。
維護后應記錄哪些信息?
記錄機器和部件、日期、使用時或周期(如果有的話)、觀察狀況、測量、工作完成、更換部分和批次、設置改變、核查結果、技術員和下一步行動。 當照片或趨勢數據有助于診斷重現時,請附上它們。
研究說明
於九月11日、2026年查閱 Reddit 公開討論,了解製造商如何描述維護能力、服務文件、備件交期、計畫停機及包裝產線交接。這些討論僅作為問題與用語參考,不是 ZXSMART 客戶案例、背書、經驗證的性能聲明或通用維護指示。
- Reddid:一家小制造商詢問維修技能、沖洗暴露、服務信息和備件如何影響設備采購
- 改編:維修從業人員討論每日、每周和每月工作,穿戴零部件、日志和備件
- Reddid:釀酒業者將預防性維修和一個備用圖書館連接,與計劃外停機時間連接
- Reddid: 瓶式討論重點強調裝載、卸載、人工、緩沖和取舍灌裝和旋蓋
本指南的審核方式
審評《公約》執行情況審評委員會 ZXSMART 工程小組對照目前的全線范圍界定流程, 灌裝, 旋蓋, 貼標傳送和傳送模塊邊界,出版清潔和換型指導、備件規劃、安裝移交和工廠驗收框架。 最后維修任務、間隔期、核定潤滑油、出入、安全程序和更換標準取決于交付的機器、部件手冊、產品、操作條件和買方的工地程序。