
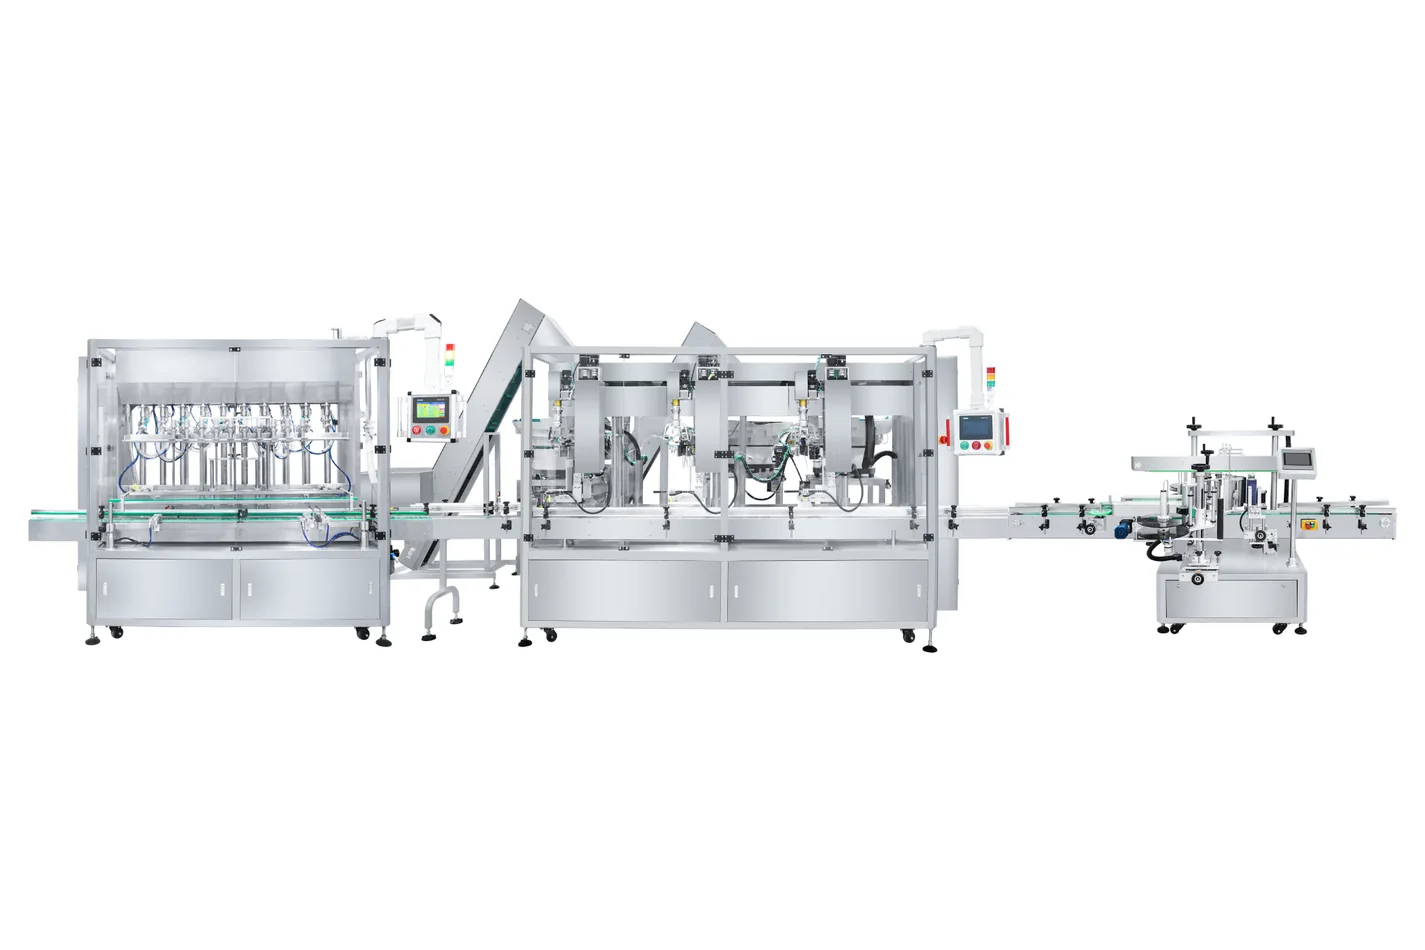
A manutenção preventiva não é um calendário genérico na parede. Um plano útil relaciona cada inspeção ou serviço à máquina, componente, produto, horas de operação, método de limpeza, desgaste observado e consequência da falha reais. Ele também informa aos operadores o que podem verificar, o que exige pessoal treinado de manutenção e como registrar o resultado.
1. Monte o plano a partir da máquina real
Uma linha de envase, fechamento e rotulagem pode usar diferentes bombas, bicos, vedações, estruturas de aperto de tampas, percursos de rótulos, acionamentos de transportadores e sensores. Por isso, uma lista de manutenção copiada de outro projeto pode ignorar o componente de maior risco ou solicitar um trabalho que não se aplica.
Monte o registro de equipamentos após aprovar a configuração final. Para cada módulo, registre fabricante e modelo, número de série, lista de componentes, referência do manual, método permitido de serviço, lubrificante aprovado quando aplicável, faixa normal de ajustes, limite de desgaste ou critério de inspeção, código da peça sobressalente e função responsável. Vincule esse registro aos desenhos elétricos e pneumáticos e aos backups mais recentes fornecidos com o projeto.
2. Defina verificações por frequência e evento
“Diário, semanal e mensal” é uma forma útil de organizar o primeiro rascunho, mas a frequência do calendário não basta. Uma máquina que funciona duas horas por semana e uma linha de vários turnos não devem receber automaticamente o mesmo intervalo de substituição de componentes. Combine verificações de calendário com horas de operação, ciclos, tendências de condição e eventos como colisão, obstrução, vazamento de produto, limpeza profunda ou troca de formato.
| Periodicidade | Finalidade | Observações típicas | Encaminhe para avaliação quando |
|---|---|---|---|
| Início do turno ou lote de produção | Identifique mudanças evidentes antes da produção normal | Proteções e intertravamentos conforme o procedimento aprovado de partida, peças soltas ou danificadas, vazamentos, sons incomuns, pressão do ar, percurso do produto, guias, sensores, correias, ferramental de tampas, percurso dos rótulos e resultado controlado da primeira peça | Um dispositivo de segurança, vazamento, dano, alarme recorrente ou resultado da primeira peça está fora da condição aprovada |
| Durante a produção | Detecte a deterioração gradual | Resultado do envase, gotejamento, espuma, resultado da aplicação de tampas, posição dos rótulos, rejeições, obstruções, uso de ar, temperatura quando monitorada, ruído, vibração e motivo de parada | A tendência muda, os ajustes ficam frequentes ou um módulo provoca paradas repetidas |
| Fim do turno ou limpeza | Deixe a linha em condição controlada e revele desgaste oculto | Resíduos de produto, vedações ou mangueiras danificadas, fixadores soltos, detritos de tampas ou rótulos, faces dos sensores, drenos, desgaste anormal e peças usadas | A limpeza revela trinca, inchaço, corrosão, riscos, resíduo persistente ou peça não identificada |
| Semanalmente ou por horas definidas de operação | Inspecione itens que não podem ser avaliados apenas pela produção | Condição dos acionamentos, alinhamento de correias ou correntes, pontos especificados de lubrificação, condição do filtro ou separador de água, vazamentos pneumáticos, fixadores, terminais quando autorizado, status dos backups e tendências de manutenção | O desgaste acelera, um ajuste se altera ou a tarefa exige acesso além do escopo aprovado do operador |
| Parada planejada de produção | Conclua o trabalho que exige acesso seguro e parada | Inspeção detalhada dos módulos, substituição programada, alinhamento, verificações de torque ou força quando especificadas, inspeção elétrica e pneumática, verificação dos dispositivos de segurança e reinício controlado | A condição observada altera o escopo planejado ou exige suporte de engenharia do fornecedor |
| Acionado por evento | Responda a uma condição que pode ter alterado a máquina | Obstrução, colisão, parada de emergência, queda de frasco, derramamento de produto, falha de utilidade, produto novo, embalagem nova, sensor deslocado ou componente de controle substituído | Não se pode mais presumir a validade dos ajustes, alinhamento, proteções ou resultado de qualidade originalmente validados |
Use o manual da máquina como referência inicial dos intervalos, não como motivo para ignorar a condição real. Se a documentação final não identificar claramente uma tarefa, peça ou intervalo, resolva essa lacuna com o fornecedor antes da operação rotineira.
3. Verifique cada módulo da linha de embalagem
Equipamento de envase
Inspecione todo o percurso definido no projeto: tanque ou conexão de alimentação, bomba ou elemento de dosagem, mangueiras, abraçadeiras, válvulas, vedações e bicos. Procure vazamentos, acúmulo de produto, superfícies danificadas, elastômeros endurecidos ou inchados, conexões soltas e corte inconsistente do fluxo. Uma alteração no envase pode decorrer da temperatura do produto, ar na alimentação, temporização das válvulas, altura dos bicos, condição das vedações ou outra variável; não troque peças antes de confirmar a causa.
A limpeza faz parte do processo operacional, mas não é todo o plano de manutenção. Use o guia de limpeza e troca de produto em envasadoras de líquidos para mapear o percurso molhado, pontos difíceis de limpar e reinício controlado.
Como referência concreta de equipamento, consulte a configuração de envase por pistão servoacionado e o funcionamento do envase por pistão servoacionado de 4 cabeçotes. Eles mostram o equipamento e sua operação, não um procedimento de manutenção; para serviços, use o manual fornecido e o procedimento aprovado de isolamento.
Equipamento de fechamento
Verifique o percurso de alimentação de tampas, trilho ou calha, mecanismo de coleta e colocação ou de colocação, fixação dos frascos, guias, mandril, eixo, correias ou cabeçote de aperto que realmente pertençam à máquina. Observe pó de tampas, superfícies de contato desgastadas, roscas danificadas, controle instável dos frascos, apresentação inconsistente das tampas e ajustes frequentes dos operadores. Verifique o fechamento final pelo método aprovado do comprador; um ajuste exibido, sozinho, não comprova o resultado efetivo da aplicação.
Quando frascos, acabamentos de gargalo ou fechamentos mudarem, trate o ajuste como uma troca controlada. A lista de troca de formato de tampadoras separa movimentação dos frascos, alimentação de tampas, aperto e verificação.
Equipamento de rotulagem
Inspecione o percurso de desenrolamento e rebobinamento, tensão da faixa, roletes, placa de descolamento, sensores de produto e rótulos, aplicador, correia de envolvimento ou dispositivo de pressão, guias dos frascos e coleta do suporte usado. Limpe sensores e superfícies de contato apenas pelo método aprovado. Rugas repetidas ou desvio de posição podem indicar geometria do frasco, material do rótulo, ajuste da placa, tensão da faixa ou compatibilização de velocidades, não apenas um componente sujo.
Para aplicações frontais e traseiras, compare a configuração de rotulagem de dois lados com o funcionamento registrado de rotulagem de dois lados. Confirme a movimentação real dos frascos e o percurso dos rótulos antes de atribuir tarefas de inspeção; um vídeo de funcionamento não define acesso de manutenção, intervalos de inspeção ou tolerâncias de posição.
Transportadores e interfaces da linha
Verifique o estado e alinhamento de correias ou correntes, guias, transferências, apoios, acionamentos, sensores de acumulação e transferências entre máquinas. Procure atrito, instabilidade dos frascos, detritos, guias soltas, placas danificadas e aumento das microparadas. Uma envasadora pode estar mecanicamente saudável enquanto um controle ruim das transferências reduz a produção aprovada da linha.
Sistemas pneumáticos, elétricos e de segurança
Drene ou faça manutenção dos componentes de preparação de ar apenas conforme especificado, observe vazamentos e confirme se a pressão permanece na faixa aprovada. Pessoal treinado deve inspecionar cabos, conectores, terminais, ventiladores, filtros, gabinetes, acionamentos e backups dos controles conforme a documentação fornecida. Dispositivos de segurança, proteções e intertravamentos exigem um procedimento aprovado de verificação; contorná-los não é um atalho de manutenção.
4. Mantenha registros que ajudem a diagnosticar a próxima falha
Uma lista com apenas data e marca de conclusão não mostra se um rolamento ficou mais ruidoso, uma vedação durou menos horas com um produto novo ou um cabeçote de fechamento exigiu ajustes repetidos. Registre detalhes suficientes para comparar a condição ao longo do tempo.
Use fotos quando facilitarem a comparação de desgaste ou alinhamento, mas mantenha a medição e a regra de aceitação em texto. Acompanhe as paradas repetidas por módulo e motivo. O objetivo é transformar “a linha parou de novo” em uma condição identificável que engenharia, manutenção e fornecedor possam analisar.
5. Relacione a manutenção preventiva às peças sobressalentes
Uma inspeção planejada perde valor se a peça correta de reposição não estiver identificada ou disponível. Vincule cada tarefa ao código aprovado da peça, quantidade armazenada, localização, prazo de fornecimento, regra de substituição e ponto mínimo de reposição. Separe peças rotineiras de desgaste dos itens críticos de prazo longo e das peças de formato.
Não estabeleça quantidades universais de estoque. O risco depende da lista exata de materiais, programação de operação, fornecimento local, componentes comuns da linha e consequência da parada. Use o guia de peças sobressalentes de máquinas de embalagem para montar um registro específico do projeto e conferi-lo com a máquina final antes do embarque.
6. Use paradas planejadas antes que a linha pare por conta própria
Alguns trabalhos não podem ser realizados enquanto a linha produz. Agrupe tarefas que exigem acesso seguro, desmontagem, alinhamento, inspeção elétrica, substituição programada ou teste controlado mais longo em paradas planejadas. Coordene peças, ferramentas, pessoal treinado, período de limpeza e materiais de reinício antes da parada.
- Fixe o escopo. Liste separadamente o trabalho obrigatório, baseado na condição e opcional.
- Prepare peças e documentos. Confirme os códigos das peças, ferramentas, desenhos, backups e suporte do fornecedor antes do fim da produção.
- Registre a condição encontrada. Não elimine as evidências que explicam por que o componente falhou.
- Controle as alterações. Registre qualquer mudança de ajuste, posição de sensor, programa, modelo de componente ou alinhamento mecânico.
- Reinicie por etapas. Conclua primeiro as verificações de segurança e em vazio; depois opere com o produto e embalagem acordados em condições controladas.
- Conclua o registro. Registre resultados, pendências e o próximo evento de monitoramento antes de retornar a linha à produção normal.
Registre as paradas não planejadas separadamente do tempo de manutenção planejada. Uma parada curta programada só protege a produção quando o trabalho trata a condição real e o reinício é controlado. Ela não deve se tornar uma oportunidade para alterações não documentadas.
7. Confirme a base da manutenção antes do embarque
A preparação para manutenção começa na compra e testes de fábrica, não após a primeira falha. Antes do embarque, confirme se os manuais e desenhos finais correspondem à configuração entregue; identifique pontos de lubrificação e materiais aprovados quando aplicável; revise valores normais de ajuste e resposta aos alarmes; confira a lista de sobressalentes com os itens físicos; verifique backups; e treine os operadores e técnicos responsáveis.
Inclua verificações de facilidade de manutenção no teste de aceitação na fábrica. Peça a pessoal treinado que demonstre acesso seguro, inspeção, remoção aprovada de peças de troca, acesso para limpeza e reinício controlado usando a máquina e formatos acordados. Depois repita as verificações específicas do local após a instalação, com as utilidades e interfaces reais descritas na lista de instalação e comissionamento.
Defina o suporte de manutenção antes da compra
Envie produto, frasco, tampa, rótulo, meta de produção, programação dos turnos, método de limpeza, utilidades e capacidade de assistência no local. A ZXSMART pode analisar como a configuração proposta de envase, fechamento, rotulagem e transporte afeta o acesso para manutenção, documentação, sobressalentes e escopo dos testes de fábrica. As tarefas e intervalos finais devem corresponder à máquina aprovada e aos procedimentos do seu local.
Envie os detalhes do projeto e da manutenção8. Perguntas frequentes dos compradores
Com que frequência uma máquina de embalagem deve receber manutenção preventiva?
Não existe um intervalo universal. Comece pelo manual da máquina e documentos aprovados do projeto e ajuste conforme horas de operação, comportamento do produto, método de limpeza, ambiente, condição dos componentes e histórico de manutenção. As verificações por turno, semanais e de paradas planejadas devem ter responsáveis identificados e resultados registrados.
O que os operadores devem verificar no início do turno?
Após seguir o procedimento aprovado de segurança e partida do local, os operadores podem verificar proteções, peças soltas ou danificadas, vazamentos, pressão do ar, limpeza das superfícies de contato, sensores, guias, correias, percurso dos rótulos, ferramental de tampas e resultado controlado da primeira peça. A lista exata deve corresponder à máquina fornecida.
Qual é a diferença entre limpeza e manutenção preventiva?
A limpeza remove os resíduos de produto ou sujeiras definidos. A manutenção preventiva também abrange inspeção, lubrificação quando especificada, ajustes, monitoramento do desgaste, registros, peças sobressalentes e substituição planejada. A limpeza pode revelar um defeito, mas não substitui o plano completo de manutenção.
Quais peças da linha de embalagem devem ser verificadas em uma parada planejada?
A lista específica do projeto pode incluir vedações e bicos da envasadora, mandris ou correias da tampadora, roletes e sensores da rotuladora, correntes ou correias dos transportadores, guias, rolamentos, componentes pneumáticos, conexões elétricas e dispositivos de segurança. Apenas pessoal treinado deve inspecionar ou realizar serviços nos equipamentos conforme o procedimento aprovado de isolamento de energia do local.
Quais informações devem ser registradas após a manutenção?
Registre máquina e componente, data, horas de operação ou ciclos quando disponíveis, condição observada, medição, trabalho concluído, peça de reposição e lote, ajustes alterados, resultado da verificação, técnico e próxima ação. Anexe fotos ou dados de tendência quando ajudarem a diagnosticar recorrências.
Notas de pesquisa
Discussões públicas no Reddit foram consultadas em 11 de setembro de 2026 para entender como os fabricantes descrevem capacidade de manutenção, documentação de assistência, prazo de peças sobressalentes, paradas planejadas e transferências em linhas de embalagem. Essas discussões foram usadas apenas como indicações de dúvidas e linguagem. Não são casos de clientes da ZXSMART, recomendações, declarações verificadas de desempenho ou instruções universais de manutenção.
- Reddit: um pequeno fabricante pergunta como capacitação em manutenção, exposição à lavagem, informações de assistência e sobressalentes afetam a compra de um equipamento
- Reddit: profissionais de manutenção discutem tarefas diárias, semanais e mensais, peças de desgaste, registros e sobressalentes
- Reddit: operadores de cervejarias relacionam manutenção preventiva e acervo de sobressalentes às paradas não planejadas
- Reddit: uma discussão sobre linha de frascos destaca carregamento, descarregamento, mão de obra, acumulação e transferência entre envase e fechamento
Como este guia é revisado
Revisado pela equipe de engenharia ZXSMART com base no processo atual de definição de linhas completas, limites dos módulos de envase, fechamento, rotulagem e transporte, orientações publicadas de limpeza e troca, planejamento de sobressalentes, entrega da instalação e estrutura de aceitação na fábrica. As tarefas e intervalos finais de manutenção, lubrificantes aprovados, acesso, procedimentos de segurança e critérios de substituição dependem da máquina entregue, manuais dos componentes, produto, condições operacionais e procedimentos do local do comprador.