
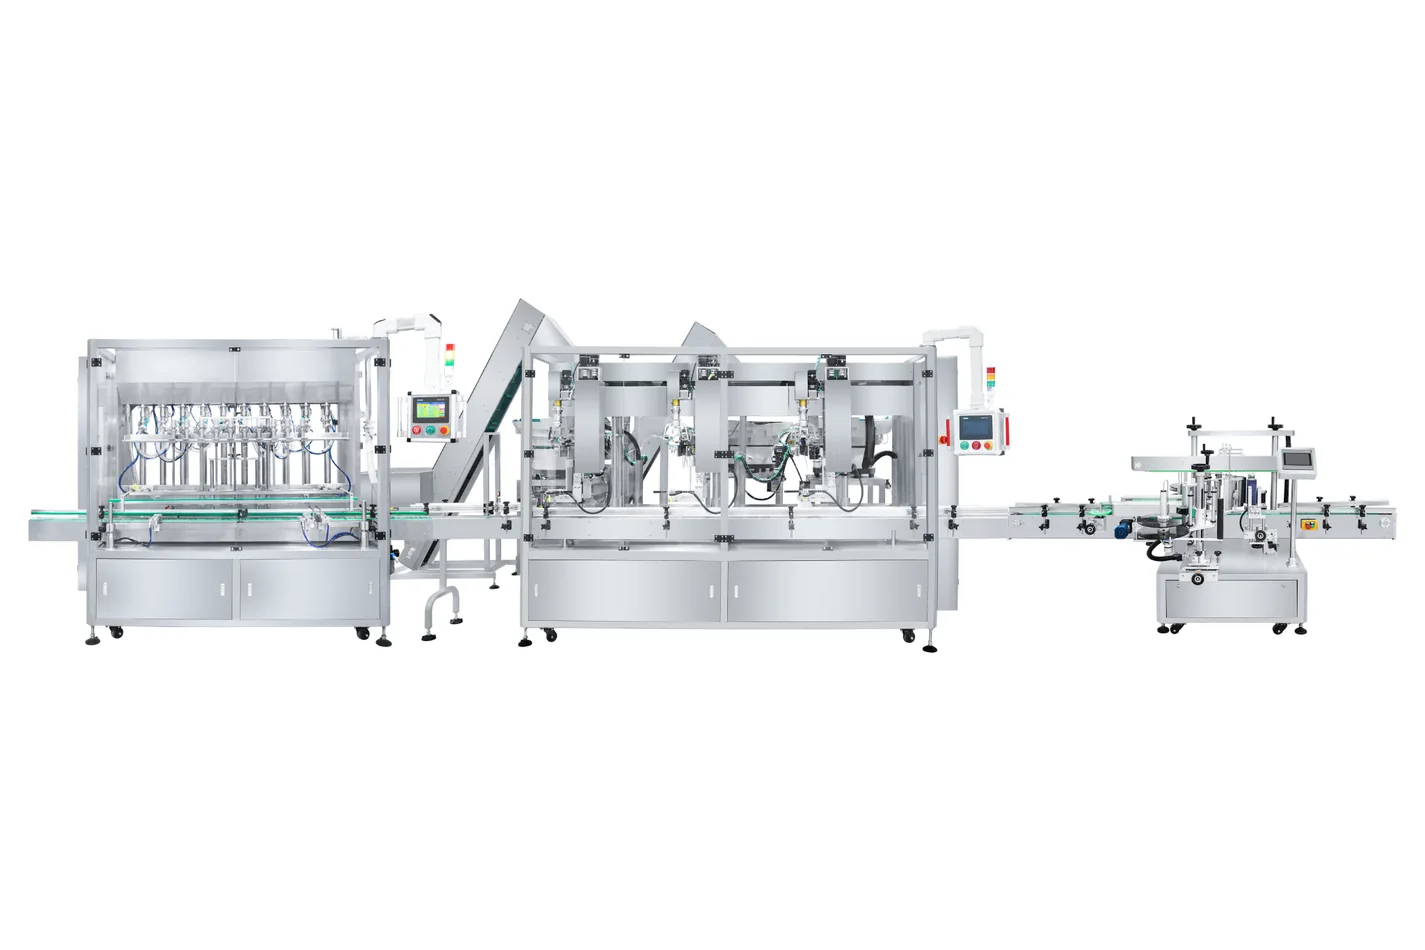
El mantenimiento preventivo no es un calendario genérico fijado a la pared. Un plan útil conecta cada tarea de inspección o servicio a la máquina real, componente, producto, horas de funcionamiento, método de limpieza, desgaste observado y consecuencia de fallos. También dice a los operadores lo que pueden comprobar, lo que requiere personal de mantenimiento capacitado y cómo se registrará el resultado.
1. Construye el plan a partir de la máquina real
Una línea de llenado, tapado y etiquetado puede utilizar diferentes bombas, boquillas, sellos, estructuras de cierre, rutas de etiquetas, unidades de transporte y sensores. Es por eso que una lista de verificación de mantenimiento copiada de otro proyecto puede perder el componente de mayor riesgo o pedir trabajo que no se aplica.
Construya el registro del equipo después de que se apruebe la configuración final. Para cada módulo, registrar el fabricante y el modelo, el número de serie, la lista de componentes, la referencia manual, el método de servicio permitido, el lubricante aprobado cuando proceda, el rango de ajuste normal, el límite de desgaste o el criterio de inspección, el número de repuesto y el papel responsable. Vincular este registro a los planos eléctricos y neumáticos y las últimas copias de seguridad proporcionadas con el proyecto.
2. Establecer comprobaciones por frecuencia y detonador
“Diario, semanal y mensual” es una forma útil de organizar el primer borrador, pero la frecuencia del calendario por sí sola no es suficiente. Una máquina que funciona dos horas por semana y una línea que ejecuta múltiples turnos no debe recibir automáticamente el mismo intervalo de reemplazo de componentes. Combine comprobaciones de calendario con horas de funcionamiento, ciclos, tendencias de condición y eventos como un choque, mermelada, fuga de producto, limpieza profunda o cambio de formato.
| Calendario | Finalidad | Observaciones típicas | Escalar cuando |
|---|---|---|---|
| Inicio del turno o del lote de producción | Encontrar cambios obvios antes de la producción normal | Guardas y enclavamientos de acuerdo con el procedimiento de arranque aprobado, partes sueltas o dañadas, fugas, sonido inusual, presión de aire, trayectoria del producto, guías, sensores, correas, herramientas de cierre, trayectoria de etiqueta y resultado controlado de primera pieza | Un dispositivo de seguridad, fugas, daños, alarma recurrente o resultado de primera pieza está fuera de la condición aprobada |
| Durante la producción | Detectar el deterioro gradual | Resultado de llenado, goteo, espuma, resultado de aplicación de tapa, posición de etiqueta, rechazos, atascos, uso de aire, temperatura en caso de monitorización, ruido, vibración y razón de parada | Los cambios de tendencia, los ajustes se hacen frecuentes o un módulo crea paradas repetidas |
| Fin del turno o limpieza | Dejar la línea en una condición controlada y revelar el desgaste oculto | Residuo del producto, juntas o mangueras dañadas, cierres sueltos, desechos de tapa o etiqueta, caras de sensores, desagües, desgaste anormal y partes utilizadas | Limpieza revela una grieta, hinchazón, corrosión, puntuación, residuos persistentes o una parte no identificada |
| Horas de funcionamiento semanales o definidas | Inspeccione los elementos que no pueden juzgarse únicamente a partir de la salida | Estado de accionamiento, seguimiento de correas o cadenas, puntos de lubricación especificados, condición del filtro o separador de agua, fugas neumáticas, cierres, terminales cuando estén aprobados, estado de la copia de seguridad y tendencias de mantenimiento | El desgaste se está acelerando, un ajuste ha ido a la deriva o la tarea necesita acceso más allá del alcance aprobado del operador |
| Parada prevista de la producción | Trabajo completo que requiere acceso seguro y tiempo de inactividad | Inspección detallada del módulo, sustitución programada, alineación, control de par o fuerza cuando se especifique, inspección eléctrica y neumática, verificación de dispositivos de seguridad y reinicio controlado | La condición observada cambia el alcance previsto o requiere apoyo técnico de proveedores |
| Evento desencadenado | Responder a una condición que puede haber cambiado la máquina | Jam, colisión, parada de emergencia, botella caída, derrame de producto, fallo de la utilidad, nuevo producto, nuevo paquete, sensor movido o componente de control reemplazado | La configuración original validada, alineación, protección o resultado de calidad ya no se puede asumir |
Utilice el manual de la máquina como el intervalo de inicio, no como una razón para ignorar la condición real. Si la documentación final no identifica una tarea, parte o intervalo claramente, resolver esa brecha con el proveedor antes de la operación de rutina.
3. Compruebe cada módulo de línea de empaquetado
Equipo de llenado
Inspeccione la trayectoria completa del producto definida para el proyecto: conexión de depósito o alimentación, bomba o elemento dosificador, mangueras, abrazaderas, válvulas, sellos y boquillas de llenado. Busque fugas, acumulación de productos, superficies dañadas, elastómeros endurecidos o inflamados, conexiones sueltas y corte inconsistente. Un cambio en el resultado de llenado puede provenir de la temperatura del producto, aire en el suministro, temporización de la válvula, altura de la boquilla, condición de sellado u otra entrada de proceso; no reemplace las piezas antes de confirmar la causa.
La limpieza es parte del proceso de operación, pero no todo el plan de mantenimiento. Usar la Guía de limpieza y cambio de la máquina de llenado líquido para trazar el camino mojado, puntos de limpieza difíciles y reinicio controlado.
Para una referencia de equipo de hormigón, revise el pistón servoaccionado configuración de llenado y el 4- cabeza pistón servoaccionado ejecución de llenado. Estos muestran el equipo y su funcionamiento, no un procedimiento de mantenimiento; utilizar el manual suministrado y el procedimiento de aislamiento aprobado para el trabajo de servicio.
Equipo de tapado
Compruebe la trayectoria de alimentación de la tapa, la pista o el paracaídas, el mecanismo de selección y colocación o de colocación, la sujeción de la botella, las guías, el husillo, el husillo, las correas o el cabezal de apriete que en realidad pertenece a la máquina. Observe el polvo de la tapa, las superficies de contacto desgastadas, los roscas dañados, el control inestable de la botella, la presentación inconsistente de la tapa y los ajustes frecuentes del operador. Verificar el cierre terminado utilizando el método aprobado por el comprador; un ajuste mostrado por sí mismo no prueba el resultado de la aplicación retenida.
Cuando las botellas, los acabados del cuello o los cierres cambien, trate la configuración como un cambio controlado. Los lista de verificación del cambio de la máquina de tapado separa la manipulación del frasco, la alimentación del tapón, el apriete y la verificación.
Equipo de etiquetado
Inspeccione la trayectoria de desenrollar y rebobinar, tensión web, rodillos, placa de pelar, sensores de producto y etiqueta, aplicador, cinta de envolver o dispositivo de prensado, guías de botellas y recogida de desecho. Limpie los sensores y las superficies de contacto sólo por el método aprobado. Las arrugas repetidas o la deriva de la posición pueden apuntar a la geometría de la botella, el material de la etiqueta, la configuración de la placa de despegue, la tensión de la tela o la velocidad coinciden en lugar de un componente sucio.
Para aplicaciones delanteras y traseras, compare la configuración de etiquetado de doble cara con la Ejecución de etiquetado de doble cara grabada . Confirme el manejo real del frasco y la trayectoria de la etiqueta antes de asignar tareas de inspección; un vídeo en ejecución no establece el acceso al servicio, los intervalos de inspección o las tolerancias de posición.
Transportadores e interfaces de línea
Comprobar el estado de la correa o cadena, seguimiento, guías, transferencias, soportes, accionamientos, sensores de acumulación y el traspaso entre máquinas. Busque frotar, inestabilidad de botellas, escombros, guías sueltas, lamas dañadas y un número creciente de micro-paradas. Una llenadora puede ser mecánicamente saludable mientras que un control de transferencia deficiente reduce la salida de línea aceptada.
Sistemas neumáticos, eléctricos y de seguridad
Los componentes de drenaje o de preparación de aire de servicio solo se especifican, vigilan las fugas y confirman que la presión permanece dentro del rango de funcionamiento aprobado. El personal capacitado debe inspeccionar cables, conectores, terminales, ventiladores, filtros, cerramientos, unidades y copias de seguridad de control de acuerdo con la documentación suministrada. Los dispositivos de seguridad, guardias y enclavamientos requieren un procedimiento de verificación aprobado; evitarlos no es un atajo de mantenimiento.
4. Mantenga registros que ayuden a diagnosticar la siguiente falla
Una lista de verificación que contiene sólo una fecha y una marca de garrapata no puede mostrar si un rodamiento se volvió más ruidoso, un sello duró menos horas con un producto nuevo, o un cabezal de cabezal requirió un ajuste repetido. Registra los detalles suficientes para comparar la condición con el tiempo.
Use fotos cuando hagan el desgaste o la alineación más fácil de comparar, pero mantenga la regla de medición y aceptación en el texto. Tendencia repetidas paradas por módulo y razón. El objetivo es convertir “la línea se detuvo de nuevo” en una condición identificable que la ingeniería, el mantenimiento y el proveedor pueden revisar.
5. Conecte el mantenimiento preventivo a las piezas de repuesto
Una inspección planeada pierde valor si la pieza de reemplazo correcta no está identificada o no está disponible. Vincular cada tarea de mantenimiento al número de pieza aprobado, cantidad almacenada, ubicación, tiempo de entrega, regla de sustitución y punto de reordenación mínimo. Separar las piezas de desgaste de rutina de los artículos críticos de plomo largo y las piezas de formato.
No cree cantidades de stock universal. El riesgo depende de la factura exacta de los materiales, el horario de operación, el abastecimiento local, los componentes comunes a través de la línea y la consecuencia del tiempo de inactividad. guía de piezas de repuesto de la máquina de embalaje para construir un registro específico del proyecto y verificarlo contra la máquina final antes del envío.
6. Usar paradas planificadas antes de que la línea elija la parada para usted
Algunos trabajos no se pueden completar mientras la línea está produciendo. Agrupar tareas que requieran acceso seguro, desmontaje, alineación, inspección eléctrica, reemplazo programado o un ensayo controlado más largo en paradas de producción planificadas. Coordinar las piezas, herramientas, personas capacitadas, limpiar ventanas y reiniciar los materiales antes de que comience la parada.
- Congela el visor. Enumere el trabajo obligatorio, el trabajo basado en condiciones y el trabajo opcional por separado.
- Partes y documentos de la etapa. Confirme los números de piezas, herramientas, dibujos, copias de seguridad y soporte para proveedores antes de que termine la producción.
- Grabar la condición tal como se encontró. No elimine la evidencia que explica por qué el componente falló.
- Cambios de control. Graba cualquier ajuste, posición del sensor, programa, modelo de componente o alineación mecánica.
- Reiniciar por etapas. Complete primero los controles de seguridad y secos, luego ejecute el producto y el embalaje acordados en condiciones controladas.
- Cierra el disco. Captura los resultados, los elementos abiertos y el siguiente disparador de monitoreo antes de devolver la línea a la producción normal.
Rastrear el tiempo de inactividad no planificado por separado del tiempo de mantenimiento planificado. Una parada programada corta puede proteger la salida sólo cuando el trabajo se dirige a la condición real y se controla el reinicio. No debe convertirse en un lugar para hacer cambios indocumentados.
7. Confirme la base de mantenimiento antes del envío
La preparación para el mantenimiento comienza durante la compra y las pruebas de fábrica, no después del primer fallo. Antes del envío, confirme que los manuales y dibujos finales coinciden con la configuración entregada; identifique los puntos de lubricación y los materiales aprobados cuando proceda; revise los valores normales de configuración y la respuesta de alarma; coincida con la lista de piezas de repuesto con los artículos físicos; verifique las copias de seguridad; y entrene a los operadores y técnicos responsables.
Añadir cheques de mantenimiento a la prueba de aceptación en fábrica. Pida al personal capacitado que demuestre el acceso seguro, la inspección, la eliminación de piezas de cambio aprobada, el acceso de limpieza y reinicio controlado utilizando la máquina y los formatos acordados. Luego repita las comprobaciones específicas del sitio después de la instalación utilizando las utilidades reales y las interfaces de línea descritas en el Lista de verificación de instalación y puesta en marcha.
Definir soporte de mantenimiento antes de ordenar
Envíe el producto, botella, tapa, etiqueta, producción objetivo, patrón de cambio, método de limpieza, utilidades y capacidad de servicio del sitio. ZXSMART puede revisar cómo la propuesta de llenado, tapado, etiquetado y configuración del transportador afecta el acceso al mantenimiento, la documentación, las piezas de repuesto y el alcance de prueba de fábrica. Las tareas finales y los intervalos deben coincidir con la máquina aprobada y los procedimientos de su sitio.
Enviar detalles de proyecto y mantenimiento8. Preguntas frecuentes del comprador
¿Con qué frecuencia debe recibir mantenimiento preventivo una máquina de embalaje?
No hay intervalo universal. Comience con el manual de la máquina y los documentos de proyecto aprobados, luego ajuste por horas de operación, comportamiento del producto, método de limpieza, entorno, condición de componentes e historial de mantenimiento. Los controles de turnos, semanales y de parada planificada deben haber nombrado a los propietarios y registrado los resultados.
¿Qué deben comprobar los operadores al comienzo de un turno?
Después de seguir el procedimiento de seguridad y puesta en marcha aprobado por el sitio, los operadores pueden comprobar guardias, piezas sueltas o dañadas, fugas, presión de aire, limpieza del contacto con el producto, sensores, guías, cinturones, trayectoria de la etiqueta, herramientas de tapa y un resultado controlado de primera pieza. La lista exacta debe coincidir con la máquina suministrada.
¿Cuál es la diferencia entre limpieza y mantenimiento preventivo?
La limpieza elimina residuos de productos o suelos definidos. El mantenimiento preventivo también cubre la inspección, lubricación cuando se especifique, ajuste, monitorización del desgaste, registros, repuestos y reemplazo planificado. La limpieza puede revelar un defecto, pero no reemplaza el plan de mantenimiento completo.
¿Qué piezas de la línea de envasado deben ser revisadas durante una parada planeada?
La lista específica del proyecto puede incluir sellos de relleno y boquillas, volquetes o correas, rodillos de etiquetado y sensores, cadenas transportadoras o correas, guías, rodamientos, componentes neumáticos, conexiones eléctricas y dispositivos de seguridad. Sólo el personal capacitado debe inspeccionar o prestar servicio al equipo con arreglo al procedimiento de aislamiento energético aprobado por el sitio.
¿Qué información se debe registrar después del mantenimiento?
Registra la máquina y el componente, la fecha, las horas de funcionamiento o los ciclos cuando estén disponibles, la condición observada, la medición, el trabajo completado, la pieza de reemplazo y el lote, los ajustes cambiados, el resultado de la verificación, el técnico y la siguiente acción. Adjunte fotos o datos de tendencia cuando ayuden a diagnosticar la recurrencia.
Notas de investigación
Las discusiones públicas de Reddit fueron revisadas el 11 de septiembre de 2026 para entender cómo los fabricantes describen la capacidad de mantenimiento, la documentación de servicio, el tiempo de espera de repuesto, el tiempo de inactividad planificado y los pases de la línea de embalaje. Estas discusiones se utilizaron sólo como señales de preguntas y lenguaje. No lo son. ZXSMART casos de clientes, endosos, reclamaciones de rendimiento verificadas o instrucciones de mantenimiento universal.
- Reddit: un pequeño fabricante pregunta cómo la habilidad de mantenimiento, la exposición al lavado, la información de servicio y las piezas de repuesto afectan una compra de equipo
- Reddit: los practicantes de mantenimiento discuten el trabajo diario, semanal y mensual, piezas de desgaste, troncos y repuestos
- Reddit: los operadores de cervecería conectan mantenimiento preventivo y una biblioteca de repuestos con tiempo de inactividad no planificado
- Reddit: una discusión en línea de botellas destaca la carga, descarga, trabajo, buffers y la entrega entre llenado y tapado
Cómo se revisa esta guía
Examen por el Comité ZXSMART Equipo de ingeniería contra el actual proceso de análisis de la línea completa, llenado, tapado, etiquetado y límites del módulo de transporte, guía de limpieza y cambio publicada, planificación de piezas de repuesto, entrega de la instalación y marco de aceptación de fábrica. Las tareas de mantenimiento final, los intervalos, los lubricantes aprobados, el acceso, los procedimientos de seguridad y los criterios de sustitución dependen de la máquina entregada, los manuales de componentes, el producto, las condiciones de funcionamiento y los procedimientos de emplazamiento del comprador.