
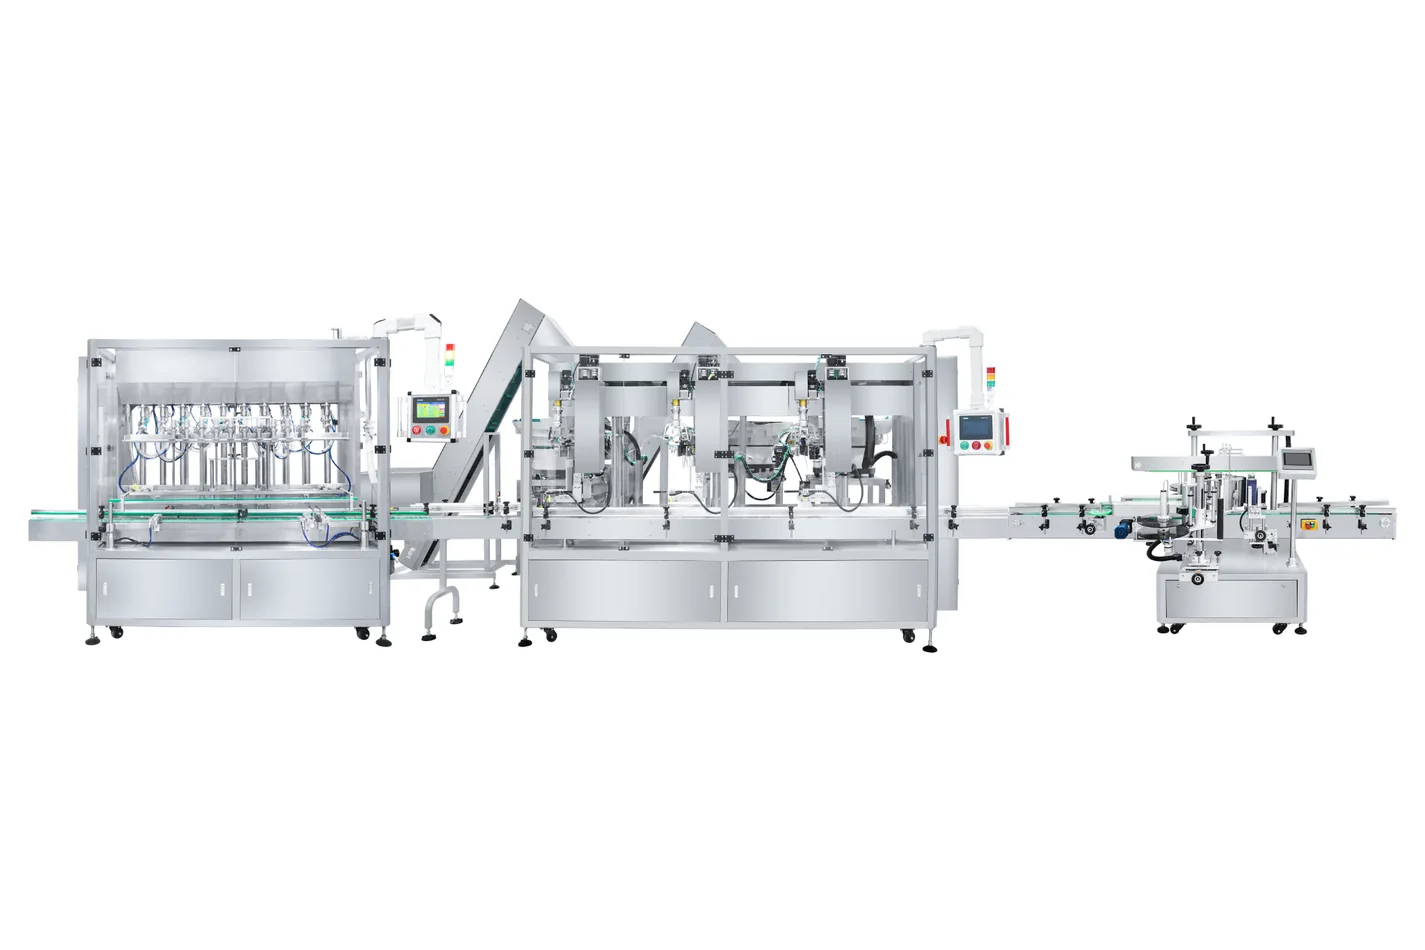
L'entretien préventif n'est pas un calendrier générique épinglé au mur. Un plan utile relie chaque tâche d'inspection ou de service à la machine, au composant, au produit, aux heures de fonctionnement, à la méthode de nettoyage, à l'usure observée et à la conséquence de la défaillance. Il indique également aux opérateurs ce qu'ils peuvent vérifier, ce qui nécessite un personnel d'entretien formé et comment le résultat sera enregistré.
1. Construire le plan à partir de la machine réelle
A Remplissage, Bouchage et Étiquetage ligne peut utiliser différentes pompes, buses, joints, bouchon- serrage les structures, les chemins d'étiquetage, les entraînements de convoyeurs et les capteurs. C'est pourquoi une liste de vérification de maintenance copiée à partir d'un autre projet peut manquer la composante à risque le plus élevé ou demander un travail qui ne s'applique pas.
Construisez le registre de l'équipement après l'approbation de la configuration finale. Pour chaque module, enregistrer le fabricant et le modèle, le numéro de série, la liste des composants, la référence manuelle, la méthode de service autorisée, le lubrifiant approuvé le cas échéant, la plage de réglage normale, la limite d'usure ou le critère d'inspection, le numéro de pièce de rechange et le rôle responsable. Relier ce registre aux dessins électriques et pneumatiques et aux dernières sauvegardes fournies avec le projet.
2. Régler les vérifications par fréquence et par déclencheur
La fréquence quotidienne, hebdomadaire et mensuelle est un moyen utile d'organiser la première ébauche, mais la fréquence du calendrier à elle seule n'est pas suffisante. Une machine qui fonctionne deux heures par semaine et une ligne qui effectue plusieurs quarts de travail ne devrait pas recevoir automatiquement le même intervalle de remplacement des composants. Combiner les vérifications du calendrier avec les heures de fonctionnement, les cycles, les tendances de l'état et les événements tels qu'un accident, une confiture, une fuite de produit, un nettoyage profond ou un changement de format.
| Calendrier | Objet | Observations typiques | Accélérer lorsque |
|---|---|---|---|
| Début du poste ou du lot de production | Trouver des changements évidents avant la production normale | Protections et verrouillages selon la procédure de démarrage approuvée, pièces lâches ou endommagées, fuites, son inhabituel, pression d'air, trajectoire du produit, guides, capteurs, ceintures, outillage du capuchon, trajectoire de l'étiquette et résultat de première pièce contrôlée | Un dispositif de sécurité, une fuite, des dommages, une alarme récurrente ou un résultat de première pièce sont hors de l'état approuvé |
| En cours de production | Détecter la détérioration progressive | Résultat de remplissage, goutte à goutte, mousse, résultat d'application du bouchon, position de l'étiquette, rejets, confitures, utilisation de l'air, température où surveillé, bruit, vibrations et raison d'arrêt | Les changements de tendance, les ajustements deviennent fréquents ou un module crée des arrêts répétés |
| Fin du poste ou du nettoyage | Laisser la ligne dans un état contrôlé et révéler l'usure cachée | Résidus de produits, joints ou tuyaux endommagés, attaches, bouchons ou étiquettes en débris, faces de capteurs, drains, usure anormale et pièces utilisées | Le nettoyage révèle une fissure, un gonflement, une corrosion, un marquage, un résidu persistant ou une partie non identifiée |
| Heures de fonctionnement hebdomadaires ou définies | Inspecter les éléments qui ne peuvent pas être jugés à partir de la seule production | État de l'entraînement, suivi de la ceinture ou de la chaîne, points de lubrification spécifiés, état du filtre ou du séparateur d'eau, fuites pneumatiques, fixations, bornes lorsqu'elles sont approuvées, état de sauvegarde et tendances en matière de maintenance | L'usure s'accélère, un réglage a dérivé ou la tâche a besoin d'un accès au-delà de la portée approuvée de l'opérateur |
| Arrêt prévu de la production | Travail complet qui nécessite un accès sûr et des temps d'arrêt | Contrôle détaillé des modules, remplacement programmé, alignement, couple ou force, le cas échéant, contrôle électrique et pneumatique, vérification des dispositifs de sécurité et redémarrage contrôlé | L'état observé modifie la portée prévue ou exige un soutien technique du fournisseur |
| Événement déclenché | Répondre à une condition qui peut avoir changé la machine | Jambon, collision, arrêt d'urgence, bouteille larguée, déversement de produit, panne de service public, nouveau produit, nouvel emballage, capteur déplacé ou composant de contrôle remplacé | Les paramètres validés originaux, l'alignement, la garde ou le résultat de qualité ne peuvent plus être supposés |
Utilisez le manuel de la machine comme l'intervalle de départ, pas comme raison d'ignorer l'état réel. Si la documentation finale n'identifie pas clairement une tâche, une partie ou un intervalle, résolvez cette lacune avec le fournisseur avant l'opération courante.
3. Cochez chaque module de ligne d'emballage
Remplissage matériel
Inspecter la trajectoire complète du produit définie pour le projet: raccord de réservoir ou d'alimentation, pompe ou élément de dosage, tuyaux, pinces, vannes, joints et buses de remplissage. Recherchez les fuites, l'accumulation de produit, les surfaces endommagées, les élastomères durcis ou gonflés, les connexions lâches et la coupure incohérente. Un changement de remplissage peut provenir de la température du produit, de l'air dans l'alimentation, du moment de la valve, de la hauteur de la buse, de l'état du joint ou d'une autre entrée de processus; ne remplacez pas les pièces avant de confirmer la cause.
Le nettoyage fait partie du processus d'exploitation mais pas de l'ensemble du plan d'entretien. Utilisez la liquide Remplissage nettoyage des machines et changement de format guide pour cartographier le chemin mouillé, les points de nettoyage difficiles et le redémarrage contrôlé.
Pour une référence à l'équipement en béton, examiner la piston servocommandé Remplissage configuration et les 4 - tête piston servocommandé Remplissage lancer . Ceux-ci montrent l'équipement et son fonctionnement, pas une procédure d'entretien; utiliser le manuel fourni et la procédure d'isolement approuvée pour les travaux de service.
Bouchage matériel
Vérifiez alimentation des bouchons chemin, piste ou parachute, prise et pose ou pose le mécanisme, la fixation du flacon, les guides, le mandrin, l'arbre, les ceintures ou serrage tête qui appartient en fait à la machine. Attention à la poussière du bouchon, aux surfaces de contact usées, aux fils endommagés, au contrôle instable de la bouteille, à la présentation incohérente du bouchon et aux réglages fréquents de l'opérateur. Vérifier la fermeture terminée à l'aide de la méthode approuvée par l'acheteur; un réglage affiché par lui-même ne prouve pas le résultat de l'application retenue.
Lorsque les bouteilles, les finitions du cou ou les fermetures changent, traiter l'installation comme une commande changement de format. Les Bouchage machine changement de format liste de contrôle sépare la manipulation du flacon, alimentation des bouchons, serrage et de vérification.
Étiquetage matériel
Inspectez la trajectoire de dégivrage et de rembobinage, la tension de la toile, les rouleaux, la plaque d'épluchage, les capteurs de produits et d'étiquettes, l'applicateur, la ceinture d'enveloppe ou le pressurage, les guides de bouteilles et la collecte des déchets. Nettoyez les capteurs et les surfaces de contact uniquement selon la méthode approuvée. Les rides répétées ou la dérive de position peuvent indiquer la géométrie du flacon, le stock d'étiquettes, la configuration de la plaque d'épluchage, la tension du réseau ou la vitesse correspondant plutôt qu'un composant sale.
Pour les applications avant et arrière, comparez à double face Étiquetage configuration avec double face enregistrée Étiquetage lancer . Confirmer la manipulation de la bouteille et le cheminement de l'étiquette avant d'assigner les tâches d'inspection; une vidéo en cours d'exécution n'établit pas l'accès au service, les intervalles d'inspection ou les tolérances de position.
Convoyeurs et interfaces de ligne
Vérifiez l'état de la ceinture ou de la chaîne, le suivi, les guides, les transferts, les supports, les entraînements, les capteurs d'accumulation et le transfert entre les machines. Cherchez le frottement, l'instabilité de la bouteille, les débris, les guides lâches, les lamelles endommagées et un nombre croissant de micro-stops. Un remplissage peut être mécaniquement sain tandis que le mauvais contrôle de transfert réduit la sortie de ligne acceptée.
Systèmes pneumatiques, électriques et de sécurité
Les éléments de préparation de l'air d'évacuation ou de service sont uniquement tels qu'ils sont spécifiés, surveillent les fuites et confirment que la pression reste dans la plage de fonctionnement approuvée. Le personnel formé devrait inspecter les câbles, les connecteurs, les terminaux, les ventilateurs, les filtres, les enceintes, les entraînements et les sauvegardes de contrôle selon la documentation fournie. Les dispositifs de sécurité, les dispositifs de protection et les dispositifs de verrouillage nécessitent une procédure de vérification approuvée; les contourner n'est pas un raccourci d'entretien.
4. Garder des dossiers qui aident à diagnostiquer la prochaine faute
Une liste de contrôle qui ne contient qu'une date et une marque de tique ne peut pas indiquer si un roulement est devenu plus bruyant, si un joint a duré moins d'heures avec un nouveau produit ou si une tête de culasse a nécessité un ajustement répété. Enregistrer suffisamment de détails pour comparer l'état au fil du temps.
Utilisez des photos quand elles rendent l'usure ou l'alignement plus facile à comparer, mais gardez la règle de mesure et d'acceptation dans le texte. Tendance des arrêts répétés par module et raison. L'objectif est de transformer la ligne stoppée à nouveau en une condition identifiable que l'ingénierie, l'entretien et le fournisseur peuvent examiner.
5. Connectez l'entretien préventif aux pièces de rechange
Une inspection planifiée perd de sa valeur si la pièce de remplacement correcte n'est pas identifiée ou n'est pas disponible. Relier chaque tâche de maintenance au numéro de pièce approuvé, à la quantité stockée, à l'emplacement, au délai, à la règle de remplacement et au point de réordre minimal. Séparer les pièces d'usure courantes des éléments critiques à long plomb et des pièces de format.
Ne créez pas de quantités de stock universelles. Le risque dépend de la facture exacte des matériaux, du calendrier d'exploitation, de l'approvisionnement local, des composantes communes à la ligne et de la conséquence des temps d'arrêt. Utilisez la guide des pièces détachées de la machine d'emballage de construire un registre spécifique au projet et de le vérifier par rapport à la machine finale avant l'expédition.
6. Utiliser les arrêts prévus avant que la ligne ne choisisse l'arrêt pour vous
Certains travaux ne peuvent être achevés pendant la production de la ligne. Grouper les tâches qui nécessitent un accès sûr, le démontage, l'alignement, l'inspection électrique, le remplacement programmé ou un essai contrôlé plus long dans les arrêts de production planifiés. Coordonner les pièces, les outils, les personnes formées, nettoyer la fenêtre et redémarrer les matériaux avant le début de l'arrêt.
- Gelez le champ d'application. Énumérer le travail obligatoire, le travail basé sur l'état et en option travailler séparément.
- Pièces d'étape et documents. Confirmez les numéros de pièces, les outils, les dessins, les sauvegardes et le support du fournisseur avant la fin de la production.
- Enregistrez l'état tel qu'il a été trouvé. Ne retirez pas les éléments de preuve qui expliquent pourquoi le composant a échoué.
- Changements de contrôle. Enregistrez tout changement de réglage, de position du capteur, de programme, de modèle de composant ou d'alignement mécanique.
- Recommencez par étapes. Effectuer d'abord des contrôles de sécurité et des contrôles à sec, puis exécuter les produits et les emballages convenus dans des conditions contrôlées.
- Fermez le disque. Capturer les résultats, ouvrir les éléments et le prochain déclencheur de surveillance avant de retourner la ligne à la production normale.
Suivre les temps d'arrêt imprévus séparément des temps d'entretien prévus. Un arrêt programmé court ne peut protéger la sortie que lorsque le travail porte sur l'état réel et que le redémarrage est contrôlé. Il ne devrait pas devenir un endroit où faire des changements sans papiers.
7. Confirmer la base de maintenance avant l'expédition
La préparation à l'entretien commence lors de l'achat et des essais en usine, et non après la première défaillance. Avant l'expédition, confirmer que les manuels et les dessins finals correspondent à la configuration fournie; identifier les points de lubrification et les matériaux approuvés, s'il y a lieu; examiner les valeurs normales de configuration et la réponse à l'alarme; faire correspondre la liste des pièces de rechange aux éléments physiques; vérifier les sauvegardes; former les opérateurs et les techniciens responsables.
Ajouter des contrôles de maintenance à la essai de réception en usine . Demandez au personnel formé de démontrer l'accès sécuritaire, l'inspection, l'enlèvement approuvé des pièces de rechange, le nettoyage de l'accès et le redémarrage contrôlé à l'aide de la machine et des formats convenus. Ensuite, répéter les vérifications spécifiques au site après l'installation en utilisant les utilitaires réels et les interfaces de ligne décrites dans le Liste de contrôle pour l'installation et la mise en service .
Définir le support de maintenance avant de commander
Envoyez le produit, le flacon, le bouchon, l'étiquette, cadence cible, la configuration du poste, la méthode de nettoyage, les alimentations de l'usine et la capacité de service du site. ZXSMART peut examiner la manière dont le projet Remplissage, Bouchage, Étiquetage et la configuration du convoyeur affecte l'accès à l'entretien, la documentation, les pièces de rechange et la portée des essais en usine. Les tâches finales et les intervalles doivent correspondre à la machine approuvée et aux procédures de votre site.
Envoyer les détails du projet et de l'entretien8. FAQ de l'acheteur
Combien de fois une machine d'emballage doit-elle recevoir un entretien préventif?
Il n'y a pas d'intervalle universel. Commencez par le manuel de la machine et les documents de projet approuvés, puis ajustez par les heures de fonctionnement, le comportement du produit, la méthode de nettoyage, l'environnement, l'état des composants et l'historique de maintenance. Les vérifications par quart, hebdomadaires et planifiées devraient avoir nommé les propriétaires et enregistré les résultats.
Que doivent vérifier les opérateurs au début d'un quart de travail?
Après avoir suivi la procédure approuvée de sécurité et de démarrage du site, les opérateurs peuvent vérifier les protecteurs, les pièces en vrac ou endommagées, les fuites, la pression d'air, la propreté du produit-contact, les capteurs, les guides, les ceintures, le tracé de l'étiquette, l'outillage du capuchon et un résultat de première pièce contrôlé. La liste exacte doit correspondre à la machine fournie.
Quelle est la différence entre nettoyage et entretien préventif?
Le nettoyage élimine les résidus de produits ou les sols définis. L'entretien préventif couvre également l'inspection, la lubrification, le réglage, la surveillance de l'usure, les dossiers, les pièces de rechange et le remplacement prévu. Le nettoyage peut révéler un défaut, mais il ne remplace pas le plan d'entretien complet.
Quelles parties de la ligne d'emballage doivent être vérifiées au cours d'un arrêt prévu?
La liste spécifique au projet peut comprendre des joints et des buses de remplissage, des mandrins ou des ceintures, des rouleaux d'étiquetage et des capteurs, des chaînes de convoyeurs ou des ceintures, des guides, des roulements, des composants pneumatiques, des connexions électriques et des dispositifs de sécurité. Seul le personnel formé devrait inspecter ou entretenir l'équipement selon la procédure approuvée d'isolation énergétique du site.
Quelles informations devraient être enregistrées après maintenance?
Enregistrez la machine et le composant, la date, les heures de fonctionnement ou les cycles lorsque disponibles, l'état observé, la mesure, le travail terminé, la pièce et le lot de remplacement, les paramètres modifiés, le résultat de vérification, le technicien et l'action suivante. Joindre des photos ou des données sur les tendances lorsqu'elles aident à diagnostiquer la récurrence.
Notes de recherche
Les discussions publiques sur le Reddit ont été examinées en septembre. 11, 2026 comprendre comment les fabricants décrivent la capacité d'entretien, la documentation de service, les délais d'exécution des pièces de rechange, les temps d'arrêt prévus et les remises de ligne d'emballage. Ces discussions n'ont servi que de signaux de questions et de langage. Ils ne le sont pas. ZXSMART les dossiers clients, les mentions, les demandes de prestations vérifiées ou les instructions de maintenance universelles.
- Reddit: un petit fabricant demande comment les compétences d'entretien, l'exposition au lavage, les informations de service et les pièces de rechange affectent un achat d'équipement
- Reddit: les praticiens de l'entretien discutent du travail quotidien, hebdomadaire et mensuel, des pièces d'usure, des billes et des pièces de rechange
- Reddit: les exploitants de brasserie relient l'entretien préventif et une bibliothèque de pièces de rechange avec des temps d'arrêt imprévus
- Reddit: une discussion sur la ligne de bouteilles met en évidence le chargement, le déchargement, le travail, les tampons et le transfert entre Remplissage et Bouchage
Comment ce guide est vérifié
Révisé par le ZXSMART Équipe d'ingénierie contre le processus actuel de cadrage en ligne complète, Remplissage, Bouchage, Étiquetage les limites des modules et des convoyeurs, le nettoyage et changement de format l'orientation, la planification des pièces détachées, le transfert de l'installation et le cadre d'acceptation des usines. Les tâches de maintenance finale, les intervalles, les lubrifiants approuvés, l'accès, les procédures de sécurité et les critères de remplacement dépendent de la machine livrée, des manuels des composants, du produit, des conditions d'exploitation et des procédures de l'acheteur.